


Высадочная машина с 1 матрицей и 2 выдувами: рабочая лошадка за стандартными винтами
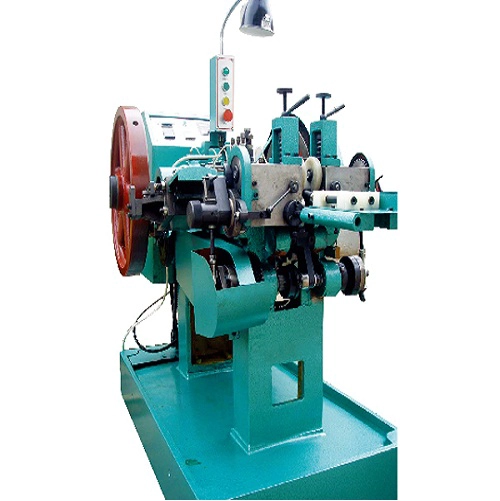
Высадочная машина с 1 матрицей и 2 выдувами: рабочая лошадка за стандартными винтами
Большинство винтов в мире изготавливаются не на сложном станке. Они изготавливаются на вырубной машине с одной матрицей и двумя пуансонами, совершающей несколько сотен ударов в минуту и питаемой катушкой проволоки, и их стоимость за тысячу изделий не может быть лучше ни одного другого процесса.
Понимание того, почему эта простая схема настолько эффективна, также объясняет ее ограничения. И то, и другое имеет значение при выборе оборудования, потому что одни и те же два удара, которые закручивают шуруп для гипсокартона на высокой скорости, не сделают шуруп с длинным хвостовиком особенным без второго станка.
Что на самом деле означает фраза «один кубик, два удара»
Проволока подается, выпрямляется и разрезается на заготовку. Заготовка переносится в один штамп, и по нему последовательно наносятся два пуансона:
- Первый удар — пуансон предварительного формования собирает материал и начинает формовать головку. Он не пытается закончить голову; он перемещает достаточный объем в позицию для второго страйка.
- Второй удар — чистовой пуансон формирует окончательную геометрию головки: сковорода, сыр, потайная головка или углубление, необходимое для вашего винта.
Вот и весь цикл. Один кубик удерживает деталь; два пуансона делят деформацию на этап сборки и этап отделки. Именно разделение делает процесс жизнеспособным: для одного удара потребуется такая большая сила и такая большая прочность штампа, что качество детали и срок службы инструмента упадут.
Что это делает хорошо
Это естественное оборудование для стандартных шурупов малого и среднего размера: шурупы для гипсокартона, шурупы для ДСП, саморезы, крепежные винты и обычные крепежные детали с простой головкой и прямым или слегка коническим стержнем.
| Особенность детали | Пригодность |
|---|---|
| Сковорода, сыр, потайная головка | Отлично — классическая двухударная головка |
| Короткий и средний хвостовик | Хороший — сформирован непосредственно из вырезанной заготовки. |
| Острая точка, точка сверла | Точка обычно формируется на отдельной станции или машине. |
| Фланец с глубокой выточкой | Возможно только в пределах двух ударов; в противном случае нужно больше станций |
| Длинный хвостовик, обратная экструзия | Не подходит — требуется многостанционный формирователь |
Там, где двух ударов недостаточно
Пределом является не качество сборки машины; это сам процесс. Два удара дают вам один шаг сбора и один завершающий шаг. Когда деталь нуждается в третьей или четвертой деформации — длинном хвостовике, образованном обратной экструзией, глубокой внутренней выемкой в сочетании с фланцем, головке, намного большей, чем может обеспечить хвостовик, — честный ответ — это многостанционный формовщик, а не более тяжелый пуансон.
Попросите деталь с тремя этапами формования на двухвыдувной машине, и у поставщика будет два варианта: отказаться или принять и поставить деталь с нахлестами, трещинами и коротким сроком службы штампа. Второй результат заключается в том, почему покупатели иногда приходят к выводу, что «заголовок для этой части не работает», хотя на самом деле проблема заключалась в конфигурации.
Почему он до сих пор доминирует в производстве стандартных винтов
- Время цикла. Два удара на деталь, один перенос, непрерывная подача проволоки — количество ходов в минуту велико, а время простоя между деталями незначительно.
- Стоимость оснастки. Одна матрица и два пуансона на деталь — это небольшой набор инструментов по сравнению со стеком штампов с несколькими станциями, что имеет решающее значение для завода, производящего много одинаковых деталей.
- Переключение. Меньшее количество компонентов, требующих согласования, означает более быструю переналадку, что делает производство партий среднего размера экономичным.
- Обслуживание. Меньше движущихся формообразующих элементов, более простая кинематика и процедуры технического обслуживания, которыми может владеть собственная команда.
- След и мощность. Компактная машина, которая вписывается в линию из нескольких коллекторов, питающих одну линию термообработки и одну линию нанесения покрытия.
Сопряжение с нитенакатчиком
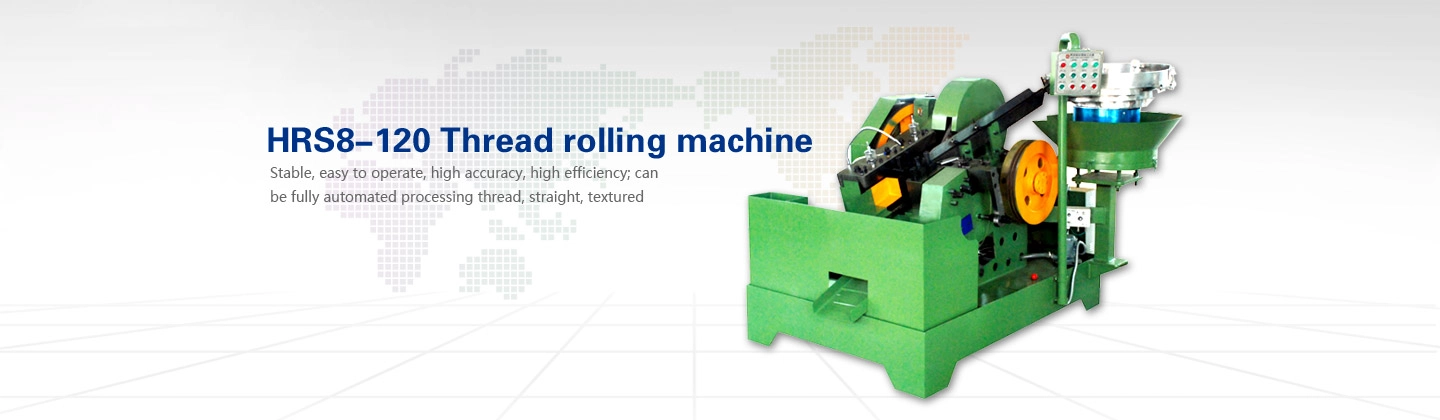
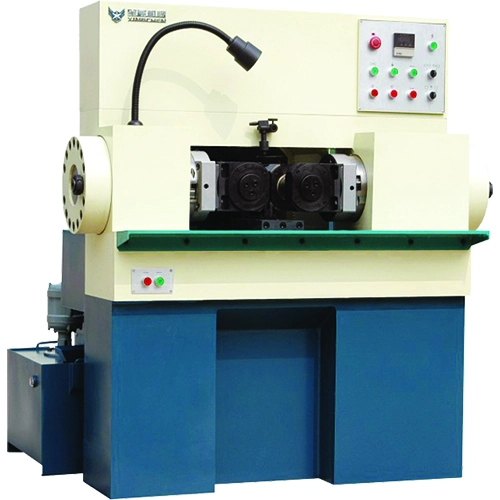
Самостоятельно головочная машина не производит готовый винт. Деталь отделяется от головки, имеет пустой хвостовик, который затем подвергается накатыванию резьбы — плоская матрица для большинства винтов, круглая матрица для деталей большего диаметра и более длинных деталей.
Три вещи определяют, будет ли пара работать как линия или как два узких места:
- Выходное совпадение. Каток должен поглощать то, что производит жатка. Если этого не происходит, вы купили скорость жатки и отправляете каток.
- Дисциплина диаметра заготовки. Резьба набрана из собственного материала заготовки, поэтому диаметр предварительного наката необходимо рассчитывать по делительному диаметру. Это наиболее распространенный источник лома после установки нового ролика.
- Один оператор, две машины. При правильной компоновке — жатка, короткий буфер, ролик — пару может управлять один оператор, в этом и заключается трудовое преимущество такой конфигурации.
Что проверить перед покупкой
- Диапазон проволоки и длина резки — физический конверт, честно указанный для частей, которые вы собираетесь использовать.
- Направление пуансона и жесткость матрицы — решает, останется ли голова концентрической при высокой частоте гребков.
- Качество обрезки — некачественный срез на каждом цикле становится дефектом головки.
- Надежность подачи на скорости — большинство остановок высокоскоростной жатки связаны с подачей, а не с формовкой.
- Стандартный набор инструментов и наличие запасных частей — штампы и пуансоны являются расходными материалами; время их выполнения представляет собой производственный риск.
- Безопасность и охрана — заголовок с двумя ударами циклически повторяется достаточно быстро, поэтому защита не является обязательной.
Часто задаваемые вопросы
Может ли машина с одним штампом и двумя ударами производить болты так же хорошо, как винты?
В пределах своего ассортимента проволоки и с подходящим инструментом — да, для простых коротких болтов. Детали, для которых требуется длинный хвостовик, большой фланец или несколько этапов формовки, лучше использовать на многостанционном формовочном станке.
Почему два удара, а не один?
Один удар сконцентрировал бы всю деформацию в одном ударе, что требует чрезмерного усилия и прочности штампа, а также приводит к плохому качеству головки и короткому сроку службы инструмента. Два удара разделили работу на сбор и завершение.
Можно ли делать саморезы?
Головка и хвостовик формируются на жатке, но вершина сверла обычно изготавливается отдельной операцией или на специально предназначенном для этого станке. Перед заказом подтвердите весь технологический маршрут, а не только этап заголовка.
Какой результат мне следует ожидать?
Производительность зависит от диаметра проволоки, сложности головки, скорости хода и того, насколько хорошо леска сбалансирована с роликом. Он рассчитывается на основе вашей фактической детали и схемы смен во время технической проверки, а не приводится как одна цифра.
Что мы поставляем
Мы поставляем оборудование: станки с 1 матрицей и 2 выдувами, резьбонакатные станки и остальную часть винтовой линии. Штампы поставляются в соответствии с заказанной вами машиной, и если у вас нет чертежа, достаточно нескольких образцов винтов, чтобы изготовить штамп.
Сопутствующее оборудование
Если вы строите или модернизируете винтовую линию, вот страницы, которые подходят к этой статье:
- Машины для изготовления болтов и винтов — заголовок строки.
- Резьбонакатные станки — вторая половина винтовой линии, плоской или круглой матрицы.
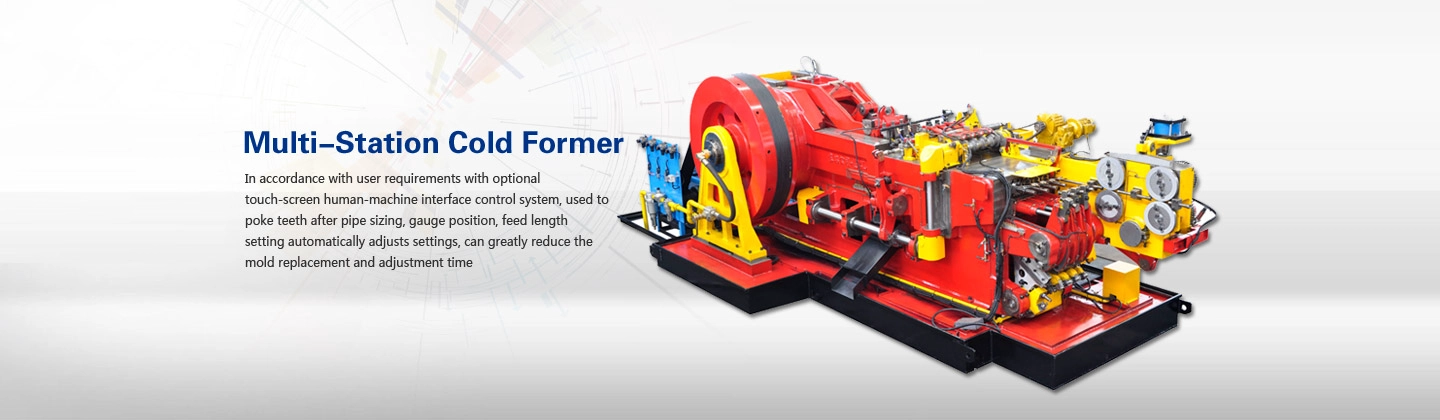
- TH0432 Машина холодной высадки с одной матрицей и двумя ударами — рабочий образец машины этого типа.
- Машины для волочения проволоки — выше заголовка, и на первое место устанавливается качество.
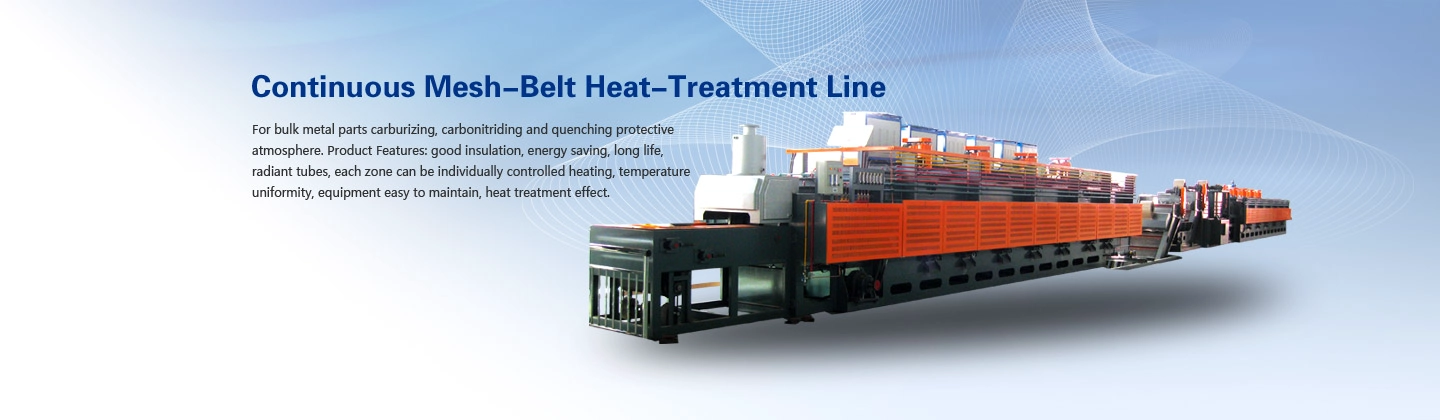
- Ленточные печи с непрерывной сеткой — требуется, если класс прочности винта превышает 8.8.
Об авторе: Аврил Сюй, Harbin Rainbow Technology Co., Ltd. — более 30 лет занимается производством крепежного оборудования, поставляя станки с одной матрицей и двумя выдувными головками, резьбонакатные станки, гайкообразователи, ленточные печи с непрерывной сеткой и комплексные линии по производству винтов и болтов.