


Накатанная резьба против нарезанной резьбы: что меняется, когда винты переходят на накатку
Накатанная резьба против нарезанной резьбы: что меняется, когда винты переходят на накатку
Два винта, один и тот же рисунок, тот же материал, одинаковая твердость. В одном нарезают резьбу с помощью головки; у другого резьба формируется под давлением до тех пор, пока металл не примет форму. По размерам они могут иметь один и тот же размер. В эксплуатации они ведут себя по-разному, и разница определяется еще до изготовления какой-либо детали.
Это не аргумент в пользу того, что роллинг всегда побеждает. Это описание того, что на самом деле меняется — в металле, в станке и в стоимости детали — чтобы решение можно было принять на правильных основаниях.
Два способа создать одну и ту же тему
Резка удаляет материал. Головка или метчик срезает профиль резьбы с заготовки, оставляя небольшую стружку и нарушая структуру зерен по бокам каждой резьбы.
Роллинг вытесняет материал. Заготовка, обточенная до рулона определенного диаметра, сжимается между штампами, и металл вытекает наружу в форму резьбы. Ничего не удаляется; нить поднимается из собственного материала заготовки.
Что прокатка делает с зерном
В нарезанной резьбе волокна зерна проходят параллельно хвостовику и обрезаются у каждого основания резьбы. В накрученной нити волокна повторяют контур нити — вверх по боку, вокруг гребня, вниз к следующему корню — без разрыва.
Эта геометрия имеет наибольшее значение именно там, где винты выходят из строя: в основании резьбы, где по задумке создается концентрация напряжений. Непрерывное волокно, проходящее вокруг корня, плюс сжимающее остаточное напряжение, возникающее в результате формования, являются причиной того, что накатанная резьба обычно демонстрирует заметно лучшую усталостную прочность, чем нарезанная резьба из того же материала и класса.
Четыре вещи, которые меняются в цеху
| Что меняется | Катаная нить | Обрезать нить |
|---|---|---|
| Поток зерна у корня | Непрерывный, следует профилю | Отрезанный от каждого корня |
| Чистота поверхности | Сжатие и сглаживание матрицей | Зависит от скорости резания и износа инструмента. |
| Материал | Ничего не удалено — нет сколов | Чипсы, плюс заготовка чуть меньшего размера |
| Стабильность размеров | Очень последовательный, как только кость установлена | Выносы из-за износа инструмента |
Производительность часто недооценивается: поскольку стружка отсутствует и штамп сохраняет свою форму, при прокатке образуется гораздо меньше отходов на тысячу штук, а вмешательство оператора в основном связано с диаметром заготовки и смазкой, а не с регулировкой фрезы.
Диаметр заготовки: число, определяющее успех
Вращение не создает материал. Заготовка должна содержать ровно тот объем, который будет занимать готовая резьба, поэтому диаметр рулона (заготовки) рассчитывают по делительному диаметру резьбы, а не берут по номинальному размеру. Если вы сделаете ошибку в любом направлении, последствия будут предсказуемы:
- Слишком маленький — резьба неполная, гребень не заполняется, деталь не проходит контрольный калибр по делительному диаметру.
- Слишком большой — матрица перегружена, деталь может расколоться на гребне, ресурс матрицы резко падает.
Это самая распространенная причина, по которой покупатель, который «уже накатывает нитки», все еще сталкивается с проблемой брака после установки новой машины: новый ролик в порядке, а заготовка неправильная.
Где катание - неправильный ответ
- Внутренние резьбы. Существуют прокатные метчики, но для большинства производителей винтов нарезка остается практическим способом.
- Очень тонкие стены. Радиальная сила должна куда-то деваться; тонкие срезы деформируются или лопаются.
- Закаленный материал. При твердости выше примерно 40 HRC заготовка не будет надежно течь; процессу нужен материал, который все еще может деформироваться.
- Подрезы и прерывистая резьба. Кубок нуждается в постоянной поддержке по флангу.
- Очень небольшие партии со специальными профилями. Стоимость штампа на деталь должна амортизироваться в течение всего цикла.
Плоская или круглая матрица
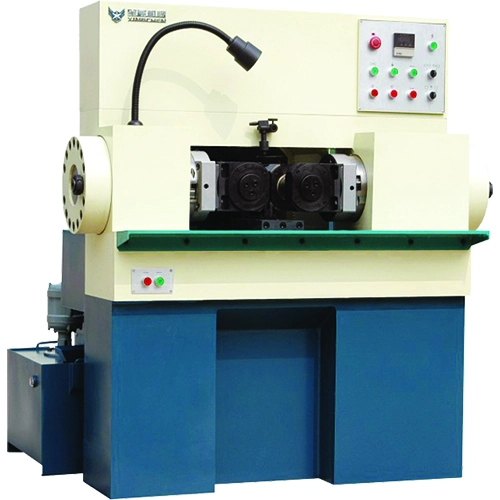
Плоская матрица машины являются стандартом для производства винтов и болтов в больших объемах: простая кинематика, простая замена матрицы и легкий переход на поточное производство. Круглый штамп (двухвалковые) машины подходят для больших диаметров, более длинных деталей и более тяжелых секций, где усилием прокатки легче управлять во вращающейся конфигурации.
Какой бы тип ни был, результат зависит от трех правил настройки: правильный диаметр заготовки, чистая и правильно нанесенная смазка и параллельность матрицы. Износ матрицы не является линейным — матрица, начавшая терять свой профиль, какое-то время пропускает детали, а затем выходит из строя сразу всю партию.
Прежде чем купить ролик
- Диапазон резьб и диапазон диаметров заготовок — включая части, которые вы планируете добавить позже, а не только сегодня.
- Длина матрицы и время смены матрицы — именно здесь и заключается реальная себестоимость тысячи штук при крупносерийном производстве.
- Согласование скорости с заголовком — ролик, который не может поглотить выходную мощность жатки, просто перемещает узкое место.
- Подача и стабильность подачи — накатанная резьба наследует любое колебание от подачи.
Часто задаваемые вопросы
Всегда ли накатанная резьба прочнее нарезанной?
С точки зрения усталости накатанная резьба обычно значительно лучше из-за непрерывного потока зерен и остаточных напряжений сжатия. Для статической прочности на растяжение определяющим фактором является зона напряжения резьбы, поэтому нарезанная резьба того же класса может выдерживать аналогичную нагрузку. Практическая польза проявляется при циклическом нагружении и в корне.
Могу ли я накрутить резьбу на винте, который уже нарезал?
Обычно да, но заготовку необходимо перепроектировать: диаметр предварительного проката определяется из делительного диаметра, а не из окончательного основного диаметра. Детали с тонкими стенками или твердым материалом могут вообще не подойти.
Нужна ли термообработка после прокатки?
Только если этого требует класс свойства. Прокатка является этапом холодной штамповки и не заменяет закалку и отпуск. Если термообработка следует за прокаткой, обратите внимание, что покрытие и последовательность прокатки влияют на то, насколько сохраняется усталостная выгода.
Почему моя накатанная резьба не соответствует калибру на вершине?
Чаще всего заготовка имеет слишком большой размер, матрица изношена за пределы профиля или смазка недостаточна, поэтому гребень рвется, а не течет. Сначала проверьте диаметр заготовки — это дешевле всего проверить.
Что мы поставляем
Мы поставляем оборудование: резьбонакатные станки, головочные станки и остальную часть линии. Штампы поставляются в соответствии с заказанной вами машиной, и если у вас нет чертежа, достаточно нескольких образцов винтов, чтобы изготовить штамп.
Сопутствующее оборудование и чтение
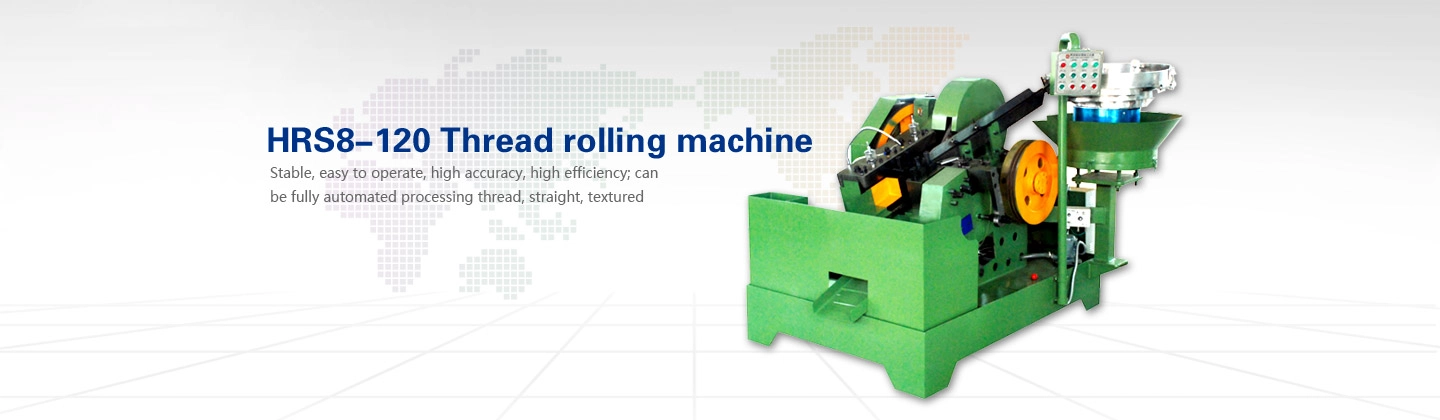
- Резьбонакатные станки — машины с плоской и круглой матрицей для нарезания резьбы.
- Резьбонакатная машина круглого типа — для больших диаметров и более длинных деталей.
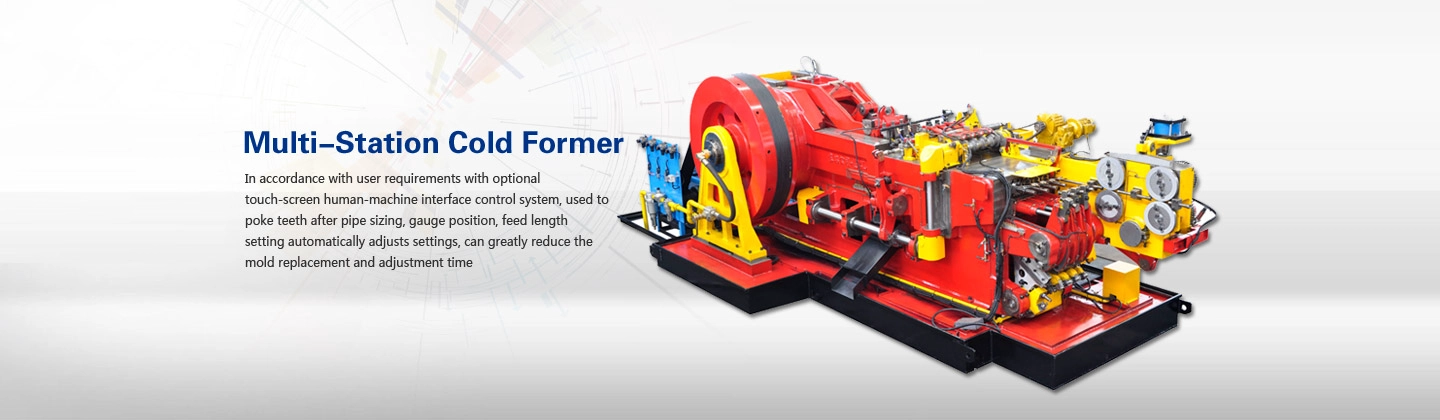
- Машины холодной высадки — предварительный этап, который устанавливает бланк, который вы бросаете.
- Резьбонакатный станок для шурупов для гипсокартона — типичное крупномасштабное приложение.
- Безопасный процесс эксплуатации резьбонакатного станка — настройка и практика эксплуатации.
Об авторе: Аврил Сюй, Harbin Rainbow Technology Co., Ltd. — более 30 лет занимается производством крепежного оборудования, поставляя резьбонакатные станки, станки с 1 матрицей и 2 выдувными головками, гайкоформы, ленточные печи с непрерывной сеткой и комплексные линии по производству винтов и болтов покупателям в Южной Азии, Юго-Восточной Азии, Южной Америке и Европе.