


เครื่องมุ่งหน้าแบบ 1-Die-2-Blow: กลไกเบื้องหลังสกรูมาตรฐาน
เครื่องจักรมุ่งหน้า 1-Die-2-Blow: กลไกเบื้องหลังสกรูมาตรฐาน
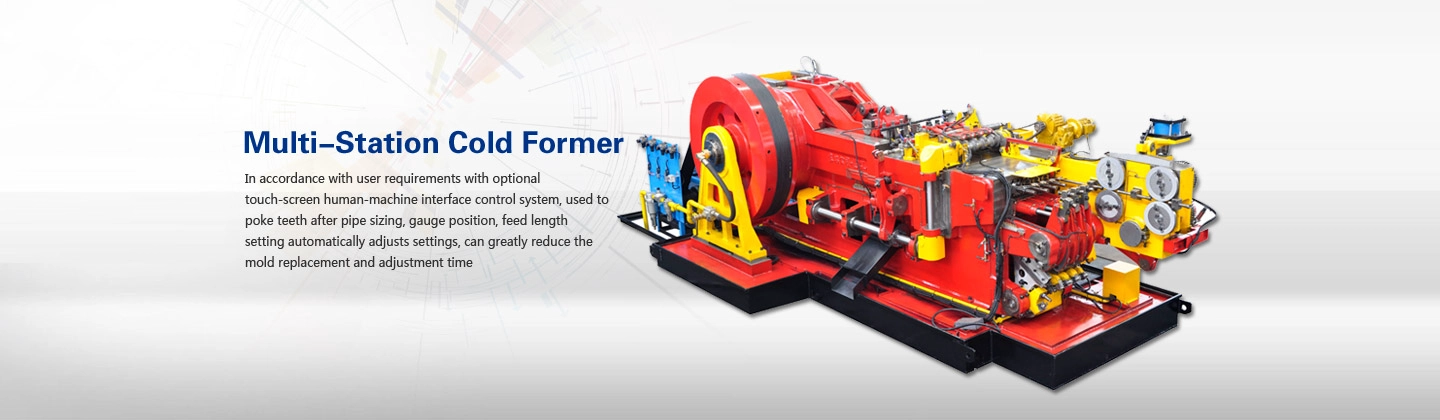
สกรูส่วนใหญ่ในโลกไม่ได้ผลิตด้วยเครื่องจักรที่ซับซ้อน พวกมันถูกสร้างขึ้นบนเครื่องมุ่งหน้าด้วยแม่พิมพ์หนึ่งตัวและหมัดสองครั้ง โดยใช้ลวดสองสามร้อยจังหวะต่อนาที ป้อนด้วยขดลวด — และออกมาในราคาต่อพันซึ่งไม่มีกระบวนการอื่นใดจะเอาชนะได้
การทำความเข้าใจว่าเหตุใดการจัดการที่เรียบง่ายจึงมีประสิทธิภาพมากยังอธิบายถึงขีดจำกัดของมันด้วย ทั้งสองอย่างมีความสำคัญเมื่อคุณเลือกอุปกรณ์ เนื่องจากการตีสองครั้งแบบเดียวกันที่ทำสกรู drywall ด้วยความเร็วสูงจะไม่ทำให้ด้ามยาวพิเศษได้หากไม่มีเครื่องจักรตัวที่สอง
จริงๆ แล้ว "ตายหนึ่งตีสองครั้ง" แปลว่าอะไร
ลวดถูกป้อน ยืดให้ตรง และตัดให้ว่างเปล่า ช่องว่างจะถูกถ่ายโอนไปยังแม่พิมพ์ตัวเดียว และการเจาะสองครั้งจะโจมตีตามลำดับ:
- ระเบิดครั้งแรก — หมัดที่ขึ้นรูปล่วงหน้าจะรวบรวมวัสดุและเริ่มรูปทรงของศีรษะ มันไม่ได้พยายามที่จะจบหัว มันเคลื่อนระดับเสียงเพียงพอไปยังตำแหน่งสำหรับการโจมตีครั้งที่สอง
- ระเบิดครั้งที่สอง — การเจาะเก็บขั้นสุดท้ายจะสร้างรูปทรงของหัวขั้นสุดท้าย: กระทะ ชีส คว้านรูเทเปอร์ หรือช่องที่สกรูของคุณต้องการ
นั่นคือวงจรทั้งหมด แม่พิมพ์หนึ่งชิ้นถือชิ้นส่วนไว้ การเจาะสองครั้งแบ่งการเสียรูปออกเป็นขั้นตอนการรวบรวมและขั้นตอนการตกแต่ง การแบ่งส่วนคือสิ่งที่ทำให้กระบวนการดำเนินไปได้ การตีเพียงครั้งเดียวต้องใช้แรงมากและความแข็งแรงของแม่พิมพ์มากจนทั้งคุณภาพของชิ้นส่วนและอายุการใช้งานของเครื่องมืออาจพังทลายลง
ทำอะไรก็ดูดี.
นี่คืออุปกรณ์ธรรมชาติสำหรับสกรูมาตรฐานในกลุ่มสายไฟขนาดเล็กถึงขนาดกลาง: สกรู drywall สกรูแผ่นไม้อัด สกรูเกลียวปล่อย สกรูเครื่องจักร และตัวยึดทั่วไปที่มีหัวเรียบง่ายและก้านตรงหรือเรียวเล็กน้อย
| คุณสมบัติส่วนหนึ่ง | ความเหมาะสม |
|---|---|
| กระทะ ชีส หัวเทเปอร์ | ยอดเยี่ยมมาก — หัวเป่าสองหัวสุดคลาสสิก |
| ก้านสั้นถึงปานกลาง | ดี — สร้างขึ้นโดยตรงจากช่องว่างที่ตัด |
| จุดคม จุดเจาะ | โดยปกติจุดจะเกิดขึ้นในสถานีหรือเครื่องจักรที่แยกจากกัน |
| หน้าแปลนมีช่องลึก | เป็นไปได้ภายในสองครั้งเท่านั้น ไม่อย่างนั้นก็ต้องการสถานีเพิ่ม |
| ก้านยาว รีดกลับ | ไม่เหมาะ — ต้องใช้แบบหลายสถานี |
โดยที่การตีสองครั้งนั้นไม่เพียงพอ
ขีดจำกัดไม่ใช่คุณภาพการประกอบของเครื่อง มันเป็นกระบวนการนั่นเอง การชกสองครั้งทำให้คุณมีขั้นตอนการรวบรวมและขั้นตอนสุดท้ายหนึ่งขั้นตอน เมื่อชิ้นส่วนต้องการการเสียรูปครั้งที่สามหรือสี่ — ก้านยาวที่เกิดจากการอัดขึ้นรูปย้อนหลัง, ช่องภายในลึกรวมกับหน้าแปลน, หัวที่ใหญ่กว่าก้านสามารถจ่ายได้ — คำตอบที่ตรงไปตรงมาคือการใช้แบบหลายสถานี ไม่ใช่การเจาะที่หนักกว่า
ขอชิ้นส่วนที่มีขั้นตอนการขึ้นรูปสามขั้นตอนการเป่าด้วยเครื่องเป่าสองครั้ง และซัพพลายเออร์มีสองทางเลือก: ปฏิเสธ หรือยอมรับและส่งมอบชิ้นส่วนที่มีรอบการแตกร้าว และอายุการใช้งานสั้น ผลลัพธ์ที่สองคือเหตุใดบางครั้งผู้ซื้อจึงสรุปว่า "ส่วนหัวใช้ไม่ได้กับส่วนนี้" ในเมื่อปัญหาที่แท้จริงคือการกำหนดค่า
เหตุใดจึงยังคงครอบงำการผลิตสกรูมาตรฐาน
- รอบเวลา การเป่าสองครั้งต่อชิ้นส่วน การเคลื่อนย้ายหนึ่งครั้ง การป้อนลวดอย่างต่อเนื่อง — จำนวนจังหวะต่อนาทีสูงและเวลาว่างระหว่างชิ้นส่วนมีน้อยมาก
- ค่าเครื่องมือ. แม่พิมพ์หนึ่งชิ้นและการเจาะสองครั้งต่อชิ้นส่วนถือเป็นชุดเครื่องมือขนาดเล็กเมื่อเปรียบเทียบกับชุดแม่พิมพ์แบบหลายสถานี ซึ่งเป็นสิ่งสำคัญสำหรับโรงงานที่ใช้ชิ้นส่วนที่คล้ายกันจำนวนมาก
- การเปลี่ยนแปลง ส่วนประกอบที่น้อยลงในการจัดวางหมายถึงการเปลี่ยนแปลงที่รวดเร็วขึ้น ซึ่งทำให้การผลิตเป็นชุดขนาดกลางมีความประหยัด
- การซ่อมบำรุง. องค์ประกอบการขึ้นรูปที่เคลื่อนไหวน้อยลง จลนศาสตร์ที่เรียบง่ายขึ้น และขั้นตอนการบำรุงรักษาที่ทีมงานภายในองค์กรสามารถเป็นเจ้าของได้จริง
- รอยเท้าและพลัง เครื่องจักรขนาดกะทัดรัดที่พอดีกับแถวของส่วนหัวหลาย ๆ อันที่ป้อนการรักษาความร้อนและสายการเคลือบหนึ่งสาย
จับคู่กับลูกกลิ้งด้าย
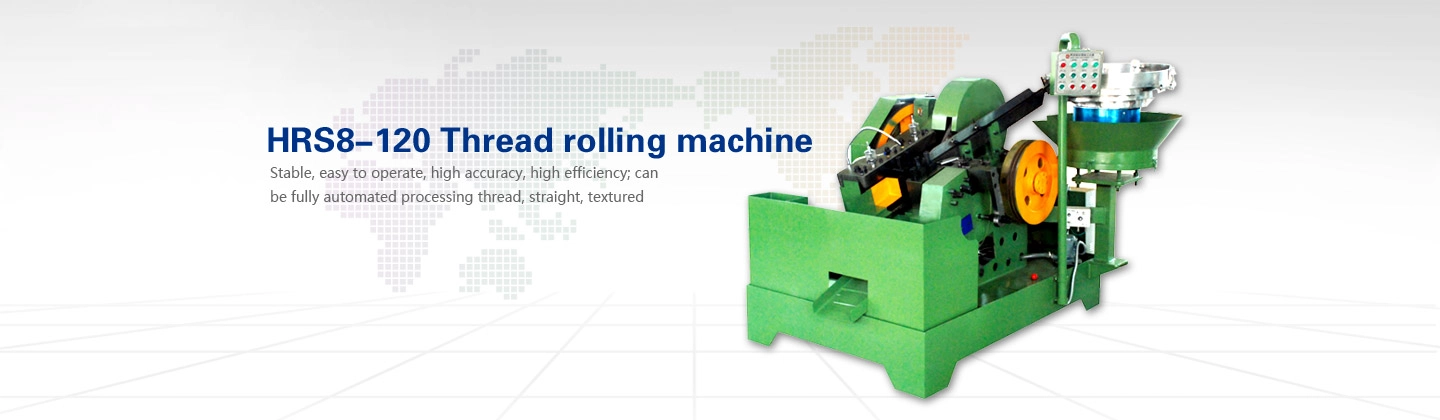
เครื่องมุ่งหน้าเพียงอย่างเดียวไม่สามารถส่งสกรูที่เสร็จแล้วได้ ชิ้นส่วนหลุดออกจากส่วนหัว โดยมีก้านเปล่าที่จะนำไปรีดเกลียว — แม่พิมพ์แบบเรียบสำหรับสกรูส่วนใหญ่ แม่พิมพ์แบบวงกลมสำหรับเส้นผ่านศูนย์กลางใหญ่กว่าและชิ้นส่วนที่ยาวกว่า
สามสิ่งที่ตัดสินว่าทั้งคู่ทำงานเป็นเส้นหรือเป็นคอขวดสองประการ:
- การจับคู่เอาต์พุต ลูกกลิ้งจะต้องดูดซับสิ่งที่ส่วนหัวผลิต หากไม่เป็นเช่นนั้น แสดงว่าคุณซื้อความเร็วของส่วนหัวและกำลังจัดส่งลูกกลิ้ง
- ระเบียบวินัยเส้นผ่านศูนย์กลางว่างเปล่า ด้ายถูกยกขึ้นจากวัสดุของช่องว่าง ดังนั้นต้องคำนวณเส้นผ่านศูนย์กลางก่อนม้วนจากเส้นผ่านศูนย์กลางพิตช์ นี่คือแหล่งที่มาของเศษเหล็กที่พบบ่อยที่สุดหลังจากติดตั้งลูกกลิ้งใหม่
- ผู้ปฏิบัติงานหนึ่งคน สองเครื่องจักร ด้วยรูปแบบที่ถูกต้อง เช่น ส่วนหัว บัฟเฟอร์แบบสั้น ลูกกลิ้ง ผู้ปฏิบัติงานหนึ่งรายสามารถรันทั้งคู่ได้ ซึ่งเป็นที่มาของความได้เปรียบด้านแรงงานของการกำหนดค่านี้
สิ่งที่ต้องตรวจสอบก่อนซื้อ
- ช่วงลวดและความยาวในการตัด — ซองทางกายภาพ ระบุไว้อย่างตรงไปตรงมาสำหรับส่วนที่คุณตั้งใจจะใช้งาน
- คำแนะนำในการชกและความแข็งแกร่งของดาย — ตัดสินใจว่าศีรษะจะคงศูนย์กลางอยู่ที่อัตราการสโตรคสูงหรือไม่
- คุณภาพการตัดออก — ใบหน้าที่มีบาดแผลไม่ดีจะกลายเป็นข้อบกพร่องที่ศีรษะในทุก ๆ รอบ
- ความน่าเชื่อถือในการป้อนด้วยความเร็ว — การหยุดทำงานส่วนใหญ่บนส่วนหัวความเร็วสูงเกี่ยวข้องกับการป้อนอาหาร ไม่เกี่ยวข้องกับการขึ้นรูป
- มาตรฐานเครื่องมือและความพร้อมใช้งานของอะไหล่ — แม่พิมพ์และการเจาะเป็นวัสดุสิ้นเปลือง ระยะเวลารอคอยสินค้าถือเป็นความเสี่ยงในการผลิต
- ความปลอดภัยและการเฝ้าระวัง — ส่วนหัวเป่าสองครั้งจะหมุนเร็วพอที่จะทำให้การป้องกันไม่จำเป็น
คำถามที่พบบ่อย
เครื่องจักร 1-die-2-blow สามารถสร้างโบลต์และสกรูได้หรือไม่?
ภายในระยะสายไฟและด้วยเครื่องมือที่เหมาะสม ใช่สำหรับสลักเกลียวสั้นธรรมดา ชิ้นส่วนที่ต้องใช้ก้านยาว หน้าแปลนขนาดใหญ่ หรือขั้นตอนการขึ้นรูปหลายขั้นตอนจะอยู่ในชิ้นส่วนแบบหลายสถานีแทน
ทำไมสองครั้งและไม่ใช่ครั้งเดียว?
การกระแทกเพียงครั้งเดียวจะทำให้การเสียรูปทั้งหมดรวมศูนย์ในการกระแทกครั้งเดียว ซึ่งต้องใช้แรงและความแข็งแรงของแม่พิมพ์มากเกินไป ทำให้หัวมีคุณภาพไม่ดีและอายุการใช้งานเครื่องมือสั้น หมัดสองครั้งแบ่งงานออกเป็นการรวบรวมและการตกแต่ง
ทำสกรูเจาะเองได้มั้ยคะ
หัวและก้านถูกสร้างขึ้นบนส่วนหัว แต่โดยปกติแล้วจุดเจาะจะถูกสร้างขึ้นในการทำงานแยกต่างหากหรือบนเครื่องจักรที่กำหนดค่าไว้ ยืนยันเส้นทางกระบวนการทั้งหมดก่อนสั่งซื้อ ไม่ใช่แค่ขั้นตอนที่มุ่งหน้าไป
ฉันควรคาดหวังผลลัพธ์อะไร
ผลลัพธ์ขึ้นอยู่กับเส้นผ่านศูนย์กลางของเส้นลวด ความซับซ้อนของหัว อัตราระยะชัก และความสมดุลของเส้นกับลูกกลิ้ง โดยจะคำนวณจากชิ้นส่วนจริงและรูปแบบกะของคุณในระหว่างการตรวจสอบทางเทคนิค แทนที่จะอ้างอิงเป็นตัวเลขเดียว
สิ่งที่เราจัดหา
เราจัดหาเครื่องจักร: เครื่องจักรมุ่งหน้า 1 ตาย 2 เป่า เครื่องรีดเกลียว และส่วนที่เหลือของแนวสกรู แม่พิมพ์ได้รับการจัดหามาเพื่อให้ตรงกับเครื่องจักรที่คุณสั่งซื้อ และหากคุณไม่มีภาพวาด สกรูตัวอย่างสองสามตัวก็เพียงพอแล้วสำหรับการผลิตแม่พิมพ์
อุปกรณ์ที่เกี่ยวข้อง
หากคุณกำลังสร้างหรืออัพเกรดแนวสกรู นี่คือหน้าที่จับคู่กับบทความนี้:
- เครื่องทำโบลท์และสกรู — ส่วนหัวของบรรทัด
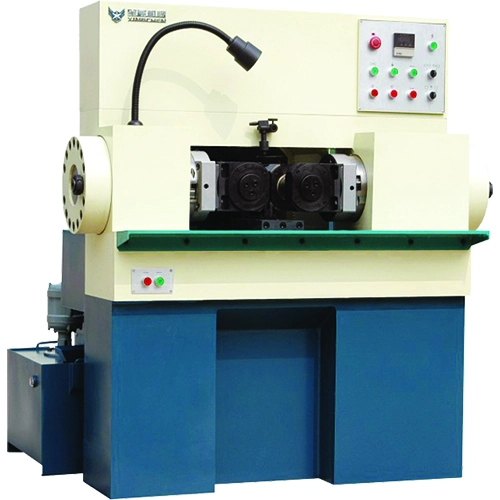
- เครื่องรีดเกลียว — ครึ่งหลังของแนวสกรู ดายแบนหรือดายกลม
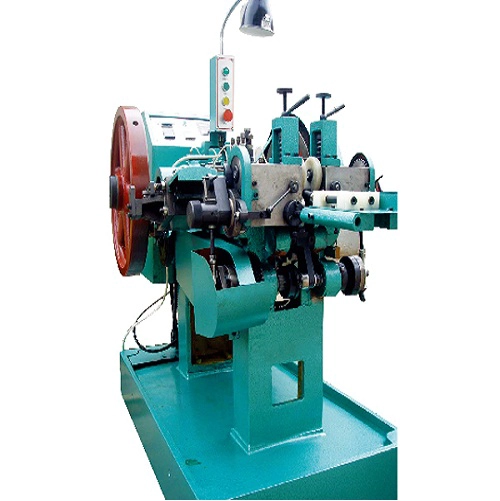
- TH0432 เครื่องมุ่งหน้าเย็นแบบตายสองเป่า — ตัวอย่างการทำงานของเครื่องประเภทนี้
- เครื่องวาดลวด — ต้นน้ำของส่วนหัวและคุณภาพอันดับหนึ่งถูกตั้งค่าไว้
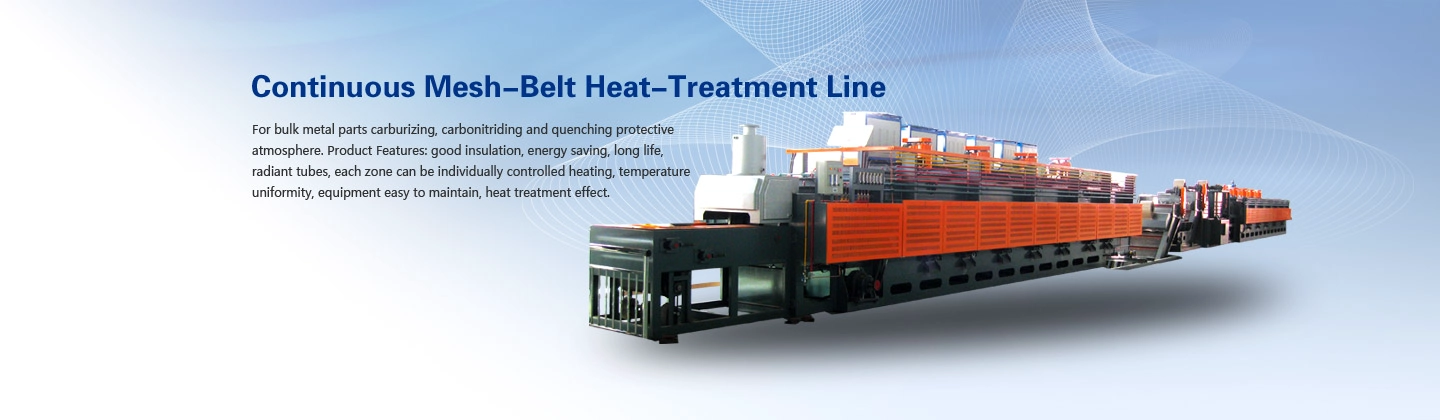
- เตาหลอมสายพานตาข่ายแบบต่อเนื่อง — จำเป็นเมื่อสกรูอยู่เหนือระดับคุณสมบัติ 8.8
เกี่ยวกับผู้เขียน: Avril Xu, Harbin Rainbow Technology Co., Ltd. — มีประสบการณ์มากกว่า 30 ปีในด้านอุปกรณ์สกรู โดยจัดหาเครื่องจักรมุ่งหน้าแบบ 1 ได 2 โบลว์ เครื่องรีดเกลียว เครื่องขึ้นรูปน็อต เตาหลอมสายพานตาข่ายแบบต่อเนื่อง และสายการผลิตสกรูและโบลต์ที่สมบูรณ์