


1-Kalıp-2-Şişirme Başlık Makinesi: Standart Vidaların Arkasındaki İş Makinası
1-Kalıp-2-Şişirme Başlık Makinesi: Standart Vidaların Arkasındaki İş Makinası
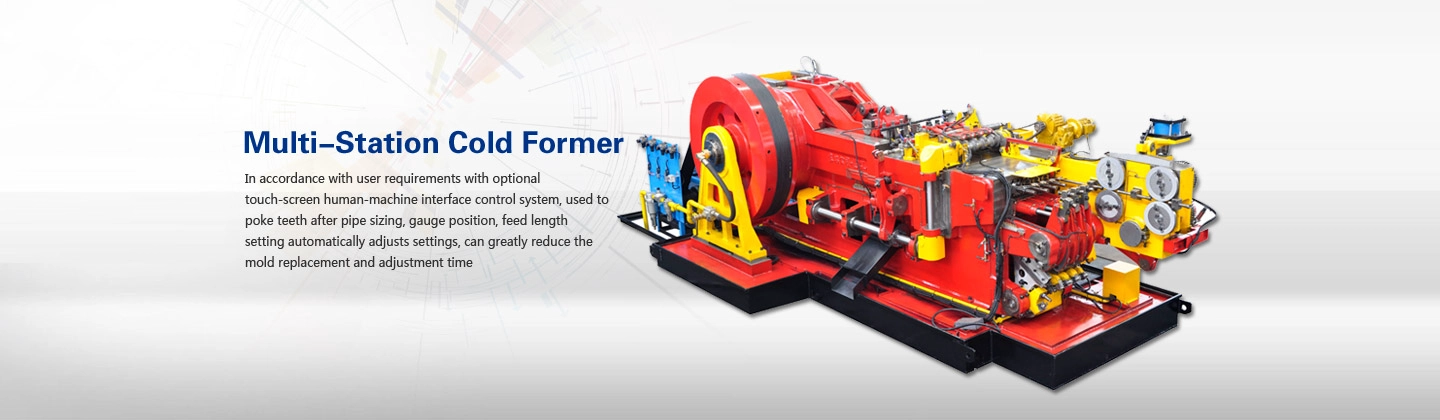
Dünyadaki çoğu vida karmaşık bir makinede yapılmaz. Bunlar, bir kalıp ve iki zımbalı, dakikada birkaç yüz vuruş yapan, bir tel bobini ile beslenen bir kafa makinesinde yapılır ve başka hiçbir prosesin başaramadığı bin başına bir maliyetle ortaya çıkarlar.
Bu basit düzenlemenin neden bu kadar etkili olduğunu anlamak aynı zamanda sınırlarını da açıklıyor. Ekipman seçerken her ikisi de önemlidir, çünkü bir alçıpan vidasını yüksek hızda yapan aynı iki darbe, ikinci bir makine olmadan uzun saplı bir vidayı özel hale getirmeyecektir.
"Bir ölür, iki darbe" aslında ne anlama geliyor?
Tel beslenir, düzleştirilir ve boş olarak kesilir. İşlenmemiş parça tek bir kalıba aktarılır ve iki zımba sırayla ona çarpar:
- İlk darbe — ön şekillendirme zımbası malzemeyi toplar ve kafa şeklini başlatır. Kafayı bitirmeye çalışmaz; ikinci vuruş için yeterli hacmi pozisyona taşır.
- İkinci darbe — bitirme zımbası son kafa geometrisini oluşturur: tava, peynir, havşa veya vidanızın ihtiyaç duyduğu girinti.
Bütün döngü budur. Bir kalıp parçayı tutar; iki zımba deformasyonu bir toplama aşamasına ve bir bitirme aşamasına böler. Süreci uygulanabilir kılan şey onu bölmektir; tek bir darbe o kadar çok güç ve o kadar çok kalıp mukavemeti gerektirir ki hem parça kalitesi hem de takım ömrü çöker.
Neyi iyi yapar
Bu, küçük ila orta tel aralığındaki standart vidalar için doğal ekipmandır: alçıpan vidaları, sunta vidaları, kendinden kılavuzlu vidalar, makine vidaları ve basit başlı ve düz veya hafif konik saplı genel bağlantı elemanları.
| Parça özelliği | Uygunluk |
|---|---|
| Tava, peynir, havşa başlı | Mükemmel — klasik iki vuruşlu kafa |
| Kısa ila orta sap | İyi - doğrudan kesilmiş ham parçadan oluşturulmuş |
| Keskin nokta, matkap noktası | Nokta normalde ayrı bir istasyonda veya makinede oluşturulur |
| Derin girintili flanş | Yalnızca iki vuruşta mümkündür; aksi halde daha fazla istasyona ihtiyaç var |
| Uzun saplı, geriye doğru ekstrüzyon | Uygun değil — çok istasyonlu bir kalıplayıcı gereklidir |
İki darbenin yeterli olmadığı yerde
Sınır, makinenin yapım kalitesi değildir; bu sürecin kendisidir. İki vuruş size bir toplama adımı ve bir bitirme adımı verir. Bir parça üçüncü veya dördüncü bir deformasyona ihtiyaç duyduğunda (geriye doğru ekstrüzyonla oluşturulan uzun bir sap, flanşla birleştirilmiş derin bir iç girinti, sapın sağlayabileceğinden çok daha büyük bir kafa) dürüst cevap, daha ağır bir zımba değil, çok istasyonlu bir kalıptır.
İki vuruşlu bir makinede üç şekillendirme adımına sahip bir parça istediğinizde tedarikçinin iki seçeneği vardır: reddedin veya bindirme, çatlak ve kalıp ömrü kısa olan bir parçayı kabul edip teslim edin. İkinci sonuç, asıl sorun konfigürasyon olduğunda alıcıların neden bazen "başlığın bu parça için işe yaramadığı" sonucuna varmasıdır.
Neden hala standart vida üretimine hakim durumda?
- Döngü süresi. Parça başına iki darbe, bir transfer, sürekli tel besleme — dakika başına strok sayısı yüksektir ve parçalar arasındaki boşta kalma süresi ihmal edilebilir düzeydedir.
- Takım maliyeti. Parça başına bir kalıp ve iki zımba, çok istasyonlu kalıp yığınıyla karşılaştırıldığında küçük bir takım setidir ve bu, birçok benzer parçayı çalıştıran bir tesis için belirleyicidir.
- Değişim. Hizalanacak daha az bileşen, daha hızlı geçiş anlamına gelir; bu da orta ölçekli partileri ekonomik hale getirir.
- Bakım. Daha az hareketli şekillendirme elemanı, daha basit kinematik ve şirket içi bir ekibin gerçekten sahip olabileceği bir bakım rutini.
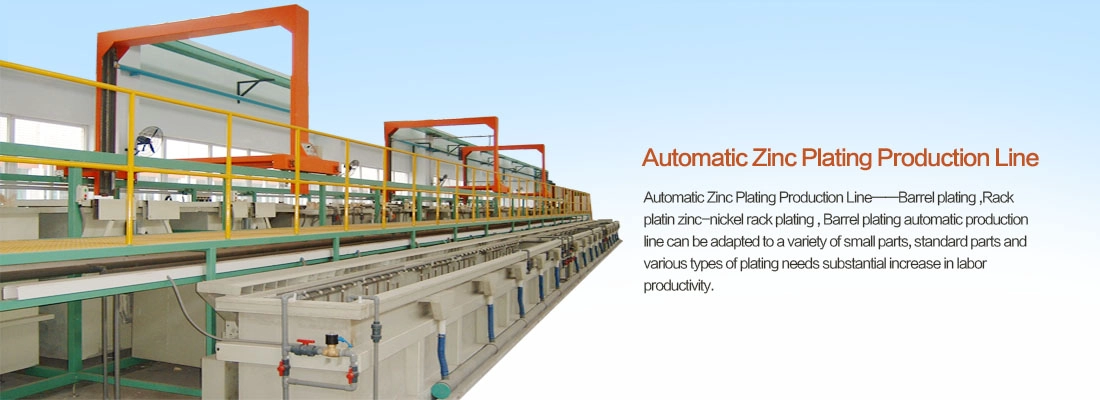
- Ayak izi ve güç. Bir ısıl işlem ve bir kaplama hattını besleyen birden fazla başlıktan oluşan bir hatta sığabilen kompakt bir makine.
İplik silindiri ile eşleştirme
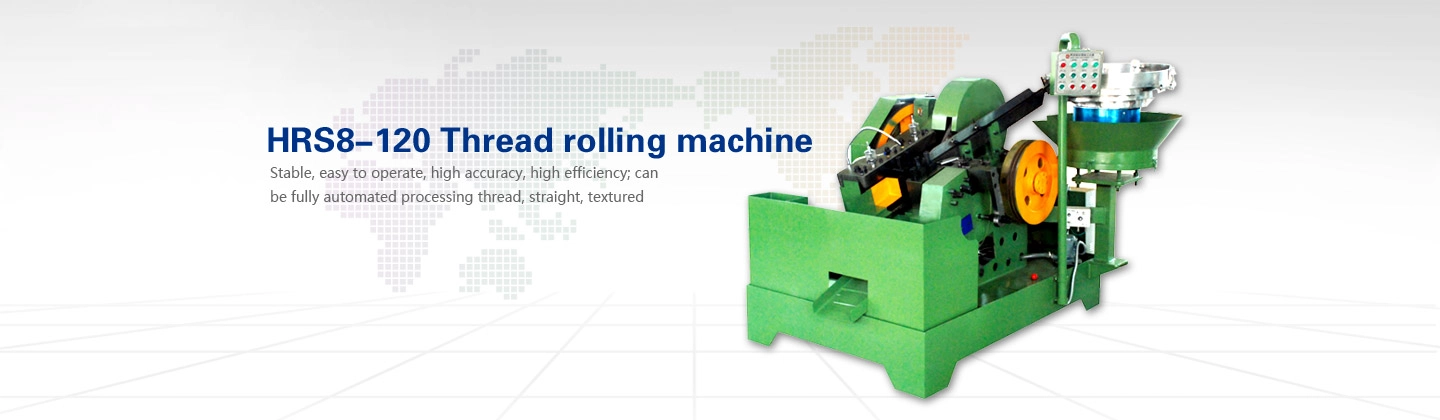
Bir başlık makinesi tek başına bitmiş bir vida sağlamaz. Parça, daha sonra diş açma işlemine giden boş bir sap ile başlı olarak çıkar; çoğu vida için düz kalıp, daha büyük çaplar ve daha uzun parçalar için dairesel kalıp.
Paritenin bir çizgi olarak mı yoksa iki darboğaz olarak mı hareket edeceğine üç şey karar verir:
- Çıkış eşleşmesi. Silindir, başlığın ürettiğini emmelidir. Aksi takdirde tablanın hızını satın aldınız ve silindiri gönderiyorsunuz.
- Boş çap disiplini. İplik, işlenmemiş parçanın kendi malzemesinden kaldırılır, dolayısıyla ön haddeleme çapının adım çapından hesaplanması gerekir. Bu, yeni bir silindir takıldıktan sonra en yaygın hurda kaynağıdır.
- Bir operatör, iki makine. Doğru düzen (başlık, kısa ara bellek, silindir) ile tek bir operatör çifti çalıştırabilir; bu yapılandırmanın iş gücü avantajı aslında buradan gelir.
Satın almadan önce kontrol edilmesi gerekenler
- Tel aralığı ve kesme uzunluğu — Çalıştırmayı planladığınız parçalar için dürüstçe belirtilen fiziksel zarf.
- Zımba kılavuzu ve kalıp sertliği — Yüksek vuruş hızlarında kafanın eşmerkezli kalıp kalmayacağına karar verir.
- Kesme kalitesi — kötü kesilmiş bir yüz, her bir döngüde kafada bir kusur haline gelir.
- Hızla besleme güvenilirliği — yüksek hızlı tabladaki duraklamaların çoğu beslemeyle ilgilidir, şekillendirmeyle ilgili değil.
- Takım standardı ve yedek bulunabilirlik - kalıplar ve zımbalar sarf malzemeleridir; teslim süreleri bir üretim riskidir.
- Güvenlik ve koruma — iki vuruşlu başlık, korumanın isteğe bağlı olmayacağı kadar hızlı döner.
Sık sorulan sorular
1-kalıp-2-üflemeli bir makine vidaların yanı sıra cıvataları da üretebilir mi?
Kendi tel yelpazesi dahilinde ve doğru takımlarla basit kısa cıvatalar için evet. Uzun bir sapa, büyük bir flanşa veya birkaç şekillendirme adımına ihtiyaç duyan parçalar bunun yerine çok istasyonlu bir kalıplayıcıya aittir.
Neden bir değil de iki darbe?
Tek bir darbe, tüm deformasyonun tek bir darbede yoğunlaşmasına neden olur; bu da aşırı kuvvet ve kalıp mukavemeti gerektirir ve düşük kafa kalitesine ve kısa takım ömrüne neden olur. İki darbe işi toplama ve bitirme olarak ikiye böldü.
Kendiliğinden delen vidalar yapabilir mi?
Kafa ve sap başlıkta oluşturulur, ancak delme noktası normalde ayrı bir işlemde veya buna göre yapılandırılmış bir makinede üretilir. Sadece ilerleme adımını değil, sipariş vermeden önce tüm süreç rotasını onaylayın.
Hangi çıktıyı beklemeliyim?
Çıkış, tel çapına, kafanın karmaşıklığına, strok hızına ve hattın silindirle ne kadar iyi dengelendiğine bağlıdır. Tek bir rakam olarak belirtilmek yerine, teknik inceleme sırasında gerçek parçanızdan ve vardiya düzeninizden hesaplanır.
Ne sağlıyoruz?
Makineleri tedarik ediyoruz: 1-kalıp-2-üflemeli başlık makineleri, diş açma makineleri ve vida hattının geri kalanı. Kalıplar, sipariş ettiğiniz makineye uyacak şekilde tedarik edilir ve çiziminiz yoksa kalıbın yapılması için birkaç örnek vida yeterlidir.
İlgili ekipman
Bir vida hattı oluşturuyorsanız veya yükseltiyorsanız, bu makaleyle eşleşen sayfalar şunlardır:
- Cıvata ve vida yapma makineleri — çizginin baş tarafı.
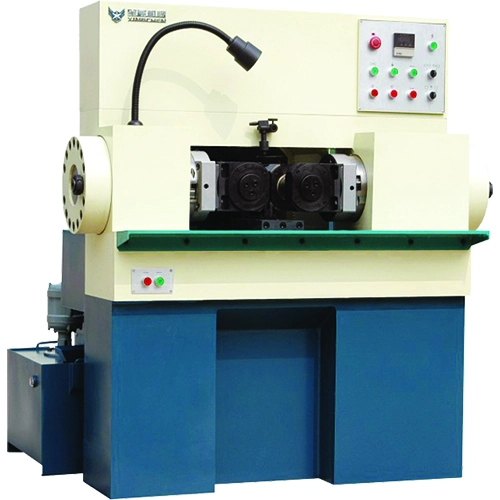
- İplik yuvarlama makineleri — bir vida hattının, düz kalıbın veya yuvarlak kalıbın ikinci yarısı.
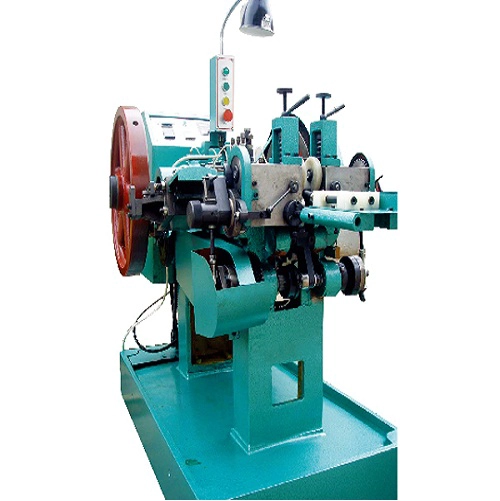
- TH0432 tek kalıplı iki vuruşlu soğuk şişirme makinesi — bu makine tipinin çalışan bir örneği.
- Tel çekme makineleri — başlığın yukarı akışı ve birincilik kalitesi ayarlanır.
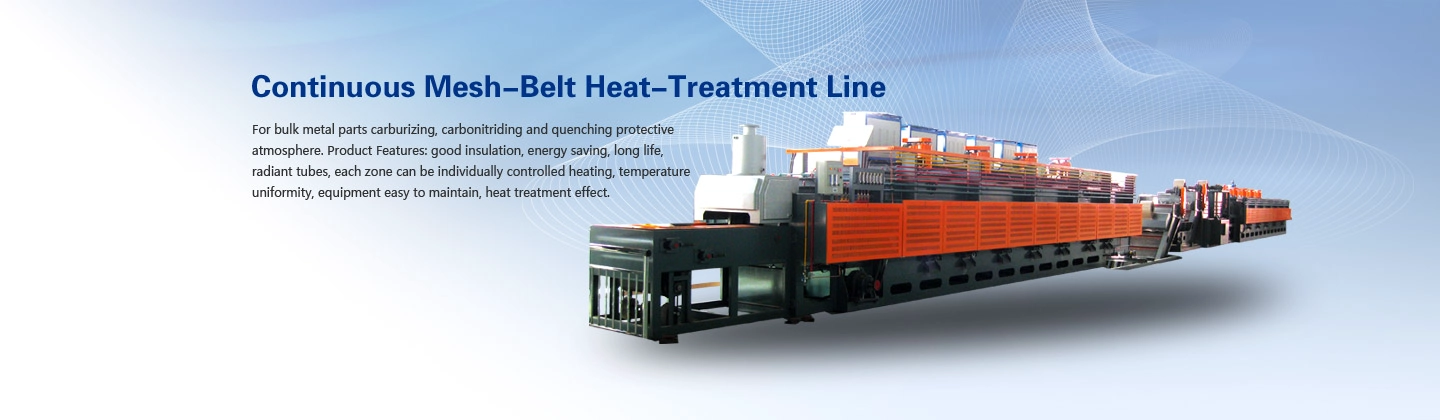
- Sürekli örgülü bant fırınları — vidanın özellik sınıfı 8.8'in üzerine çıkması halinde gereklidir.
Yazar hakkında: Avril Xu, Harbin Rainbow Technology Co., Ltd. — bağlantı elemanı ekipmanlarında 30 yılı aşkın süredir, 1-kalıp-2-üflemeli başlık makineleri, diş haddeleme makineleri, somun şekillendiriciler, sürekli örgülü bant fırınları ve komple vida ve cıvata üretim hatları tedarik ediyor.