


Máquina de cabeçote 1-Die-2-Blow: o carro-chefe por trás dos parafusos padrão
Máquina de cabeçote 1-Die-2-Blow: o carro-chefe por trás dos parafusos padrão
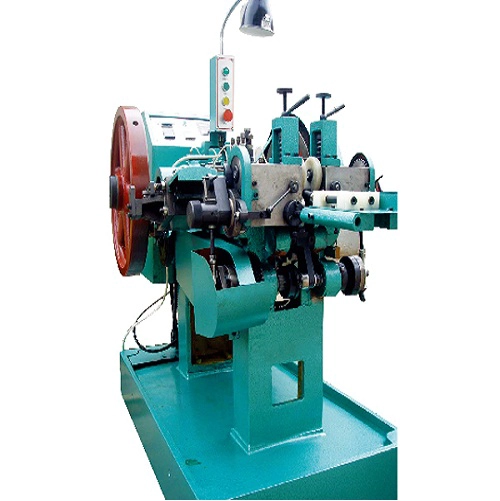
A maioria dos parafusos do mundo não é feita em máquinas complicadas. Eles são feitos em uma máquina de cabeçote com uma matriz e dois punções, executando algumas centenas de golpes por minuto, alimentados por uma bobina de fio – e têm um custo por mil que nenhum outro processo conseguiu superar.
Compreender por que esse arranjo simples é tão eficaz também explica os seus limites. Ambos são importantes na hora de escolher o equipamento, porque os mesmos dois golpes que fazem um parafuso para drywall em alta velocidade não tornarão uma haste longa especial sem uma segunda máquina.
O que realmente significa “um dado, dois golpes”
O fio é alimentado, endireitado e cortado em branco. A peça bruta é transferida para um único molde e dois punções o atingem em sequência:
- Primeiro golpe — um punção de pré-formação reúne o material e inicia o formato da cabeça. Não tenta finalizar a cabeça; ele move volume suficiente para a posição para o segundo golpe.
- Segundo golpe — o punção de acabamento forma a geometria final da cabeça: panela, queijo, escareado ou o recesso que seu parafuso precisa.
Esse é todo o ciclo. Um dado segura a parte; dois punções dividem a deformação em uma etapa de recolhimento e uma etapa de acabamento. Dividi-lo é o que torna o processo viável – um único golpe exigiria tanta força e tanta resistência da matriz que tanto a qualidade da peça quanto a vida útil da ferramenta entrariam em colapso.
O que faz bem
Este é o equipamento natural para parafusos padrão na faixa de fios pequenos a médios: parafusos para drywall, parafusos para aglomerado, parafusos auto-roscantes, parafusos de máquina e fixadores gerais com cabeça simples e haste reta ou levemente cônica.
| Recurso de peça | Adequação |
|---|---|
| Panela, queijo, cabeça escareada | Excelente – a clássica cabeça de dois golpes |
| Haste curta a média | Bom – formado diretamente a partir da peça cortada |
| Ponta afiada, ponta de perfuração | O ponto normalmente é formado em uma estação ou máquina separada |
| Flange com recesso profundo | Possível apenas dentro de dois golpes; caso contrário, precisa de mais estações |
| Haste longa, extrusão para trás | Não adequado – é necessário um formador de múltiplas estações |
Onde dois golpes não são suficientes
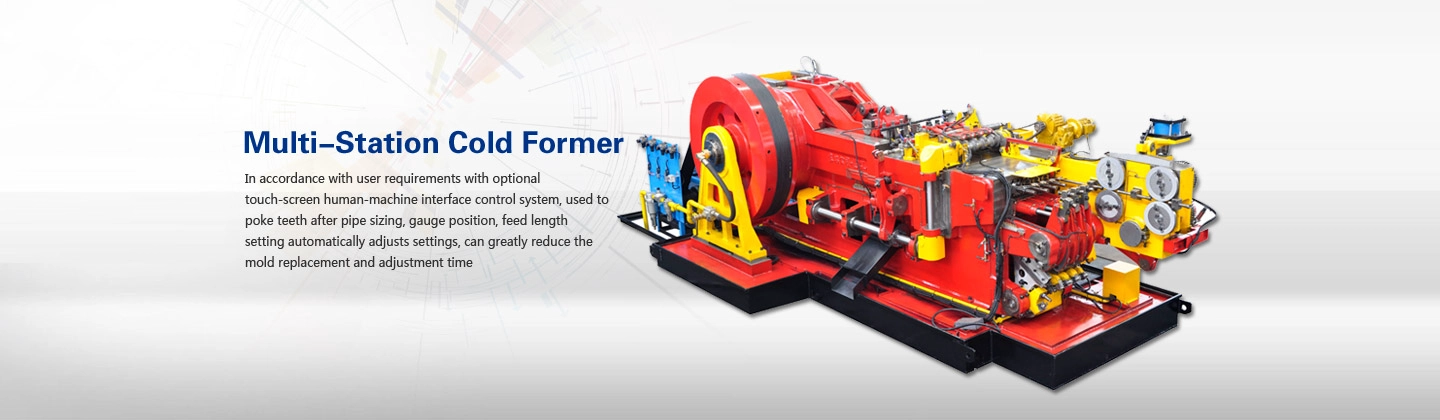
O limite não é a qualidade de construção da máquina; é o próprio processo. Dois golpes proporcionam uma etapa de coleta e uma etapa de acabamento. Quando uma peça precisa de uma terceira ou quarta deformação – uma haste longa formada por extrusão para trás, um recesso interno profundo combinado com um flange, uma cabeça muito maior do que a haste pode fornecer – a resposta honesta é um formador de múltiplas estações, não um punção mais pesado.
Solicite uma peça com três etapas de conformação em uma máquina de dois golpes e o fornecedor terá duas opções: recusar ou aceitar e entregar uma peça com dobras, rachaduras e vida útil curta da matriz. O segundo resultado é o motivo pelo qual os compradores às vezes concluem que “a direção não funciona para esta peça” quando o verdadeiro problema era a configuração.
Por que ainda domina a produção de parafusos padrão
- Tempo de ciclo. Dois golpes por peça, uma transferência, alimentação contínua do arame — a contagem de golpes por minuto é alta e o tempo ocioso entre as peças é insignificante.
- Custo de ferramentas. Uma matriz e dois punções por peça é um conjunto de ferramentas pequeno em comparação com uma pilha de matrizes de múltiplas estações, o que é decisivo para uma fábrica que opera muitas peças semelhantes.
- Mudança. Menos componentes para alinhar significam trocas mais rápidas, o que torna econômicos os lotes de tamanho médio.
- Manutenção. Menos elementos de conformação móveis, cinemática mais simples e uma rotina de manutenção que uma equipe interna pode realmente possuir.
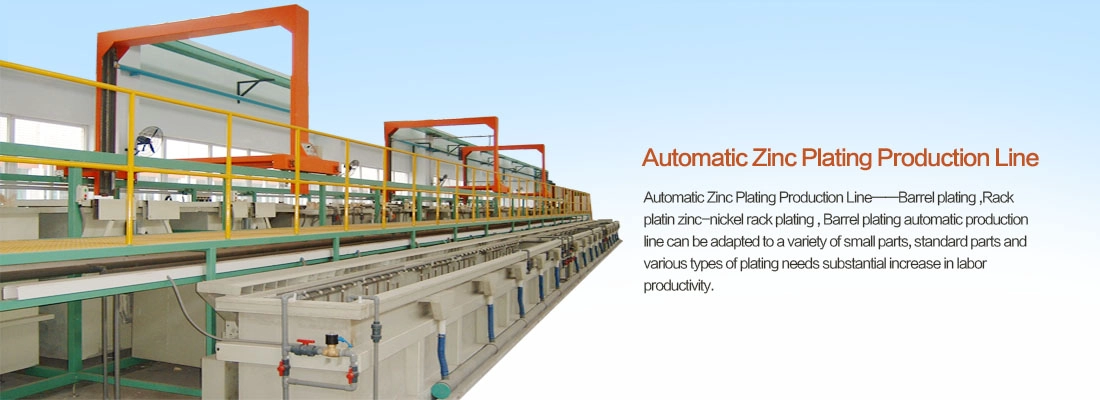
- Pegada e poder. Uma máquina compacta que cabe em uma linha de vários coletores alimentando uma linha de tratamento térmico e uma linha de revestimento.
Emparelhando-o com um rolo de linha
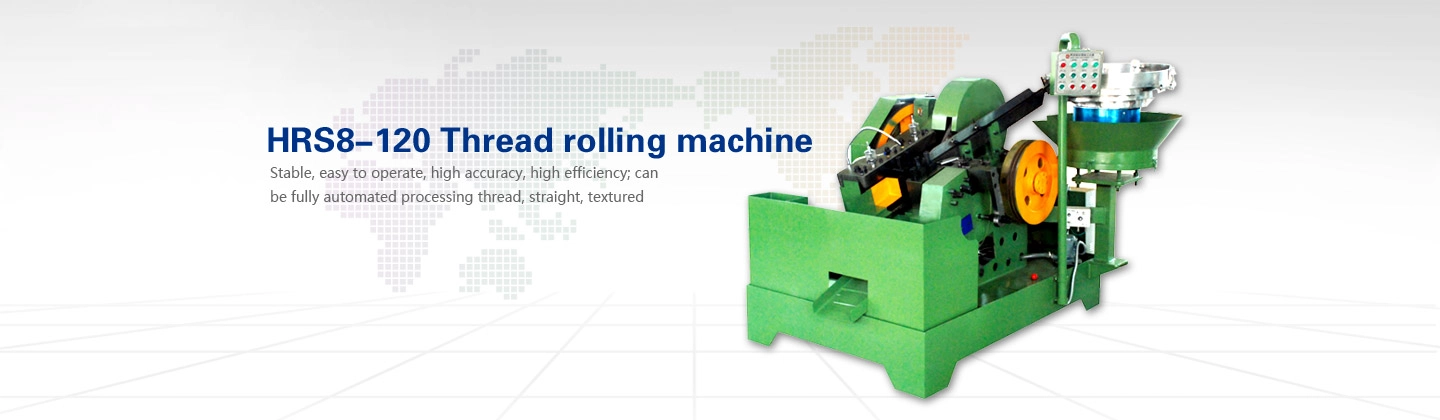
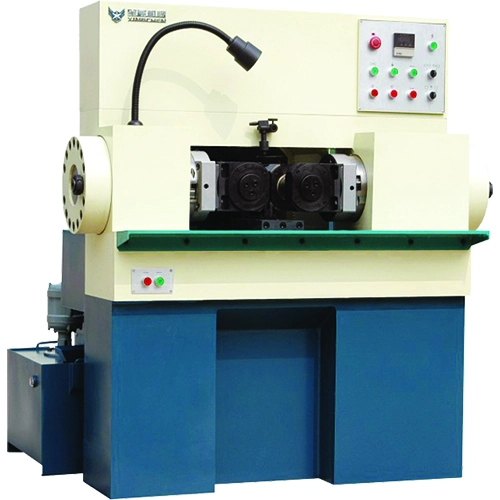
Uma máquina de cabeçalho por si só não fornece um parafuso acabado. A peça sai com cabeça, com uma haste bruta que depois vai para a laminação de roscas - matriz plana para a maioria dos parafusos, matriz circular para diâmetros maiores e peças mais longas.
Três coisas decidem se o par funciona como uma linha ou como dois gargalos:
- Correspondência de saída. O rolo deve absorver o que a plataforma produz. Caso contrário, você comprou a velocidade da plataforma e está enviando o rolo.
- Disciplina de diâmetro em branco. A rosca é levantada a partir do próprio material da peça bruta, portanto o diâmetro do pré-rolamento deve ser calculado a partir do diâmetro primitivo. Esta é a fonte mais comum de sucata após a instalação de um novo rolo.
- Um operador, duas máquinas. Com o layout correto – cabeçalho, buffer curto, rolo – um operador pode operar o par, e é daí que vem a vantagem de mão de obra dessa configuração.
O que verificar antes de comprar
- Faixa de fio e comprimento de corte — o envelope físico, declarado honestamente para as peças que você pretende executar.
- Orientação do punção e rigidez da matriz — decide se a cabeça permanece concêntrica em altas taxas de curso.
- Qualidade de corte — um corte mal feito se torna um defeito na cabeça a cada ciclo.
- Confiabilidade de alimentação em velocidade — a maioria das paradas em uma plataforma de alta velocidade está relacionada à alimentação e não à conformação.
- Padrão de ferramentas e disponibilidade de peças sobressalentes — matrizes e punções são consumíveis; seu prazo de entrega é um risco de produção.
- Segurança e proteção — uma plataforma de dois golpes tem um ciclo rápido o suficiente para que a proteção não seja opcional.
Perguntas frequentes
Uma máquina de 1 matriz e 2 golpes pode fabricar parafusos e também parafusos?
Dentro da sua gama de fios e com as ferramentas certas, sim, para parafusos curtos simples. As peças que necessitam de uma haste longa, um flange grande ou várias etapas de conformação pertencem a um formador multiestações.
Por que dois golpes e não um?
Um golpe concentraria toda a deformação em um único golpe, o que exige força excessiva e resistência da matriz e proporciona má qualidade do cabeçote e curta vida útil da ferramenta. Dois golpes dividiram o trabalho em recolhimento e acabamento.
Ele pode fazer parafusos autoperfurantes?
A cabeça e a haste são formadas na plataforma, mas a ponta de perfuração normalmente é produzida em uma operação separada ou em uma máquina configurada para isso. Confirme a rota completa do processo antes de fazer o pedido, não apenas a etapa do cabeçalho.
Que resultado devo esperar?
A produção depende do diâmetro do fio, da complexidade da cabeça, da taxa de curso e do equilíbrio da linha com o rolo. Ele é calculado a partir da peça real e do padrão de deslocamento durante a revisão técnica, em vez de ser citado como um único valor.
O que fornecemos
Fornecemos as máquinas: cabeçotes de 1 matriz e 2 golpes, laminadoras de roscas e o restante da linha de parafusos. As matrizes são fornecidas de acordo com a máquina que você solicita e, se você não tiver nenhum desenho, alguns parafusos de amostra são suficientes para fazer a matriz.
Equipamento relacionado
Se você estiver construindo ou atualizando uma linha de parafusos, estas são as páginas que acompanham este artigo:
- Máquinas para fabricar parafusos e parafusos - o lado do rumo da linha.
- Máquinas laminadoras de linha — a segunda metade de uma linha de rosca, matriz plana ou matriz redonda.
- Máquina de cabeçalho a frio de um molde e dois golpes TH0432 — um exemplo prático deste tipo de máquina.
- Máquinas de trefilação - a montante do cabeçalho, e a qualidade do primeiro lugar é definida.
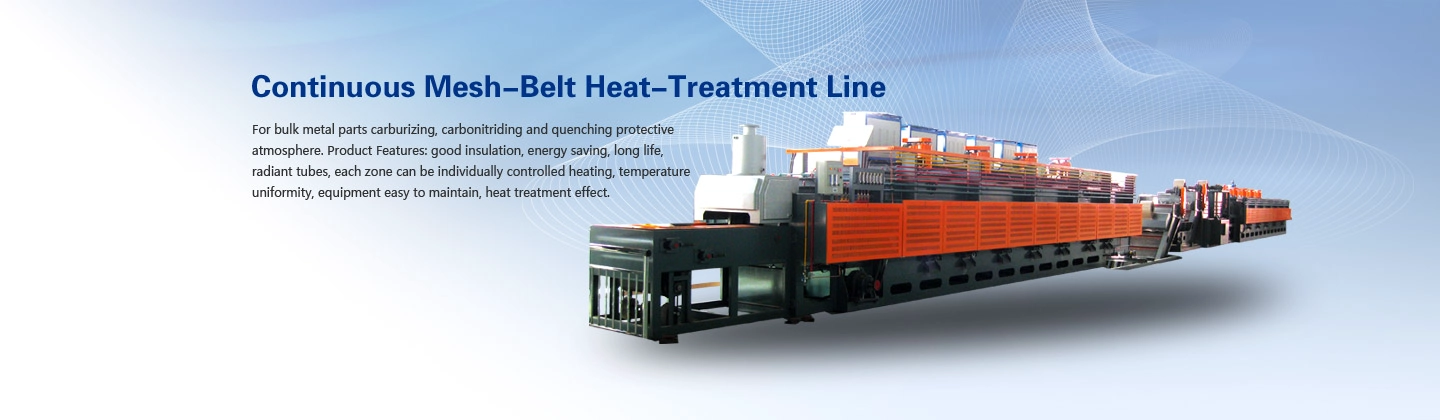
- Fornos de correia de malha contínua — necessário quando o parafuso ultrapassa a classe de propriedade 8.8.
Sobre o autor: Avril Xu, Harbin Rainbow Technology Co., Ltd. — mais de 30 anos em equipamentos de fixação, fornecendo máquinas de cabeçote de 1 matriz e 2 golpes, laminadoras de roscas, formadoras de porcas, fornos de correia de malha contínua e linhas completas de produção de parafusos e porcas.