


Machine de frappe à 1 matrice et 2 coups : le cheval de bataille derrière les vis standard
Machine de frappe à 1 matrice et 2 coups : le cheval de bataille derrière les vis standard
La plupart des vis dans le monde ne sont pas fabriquées sur une machine compliquée. Ils sont fabriqués sur une machine à têter avec une matrice et deux poinçons, effectuant quelques centaines de coups par minute, alimentés par une bobine de fil – et ils sortent à un coût par mille qu'aucun autre procédé n'a réussi à battre.
Comprendre pourquoi cet arrangement simple est si efficace explique également ses limites. Les deux sont importants lorsque vous choisissez un équipement, car les deux mêmes coups qui permettent de fabriquer une vis à cloison sèche à grande vitesse ne permettront pas de fabriquer une vis à tige longue spéciale sans une deuxième machine.
Ce que signifie réellement « un mort, deux coups »
Le fil est alimenté, redressé et coupé en un flan. Le flan est transféré dans une seule matrice, et deux poinçons le frappent successivement :
- Premier coup — un poinçon de préformage rassemble la matière et démarre la forme de la tête. Il ne cherche pas à finir la tête ; il déplace suffisamment de volume en position pour la deuxième frappe.
- Deuxième coup — le poinçon de finition forme la géométrie finale de la tête : poêle, fromage, fraisée ou l'évidement dont votre vis a besoin.
C'est tout le cycle. Un dé contient la pièce ; deux poinçons divisent la déformation en une étape de rassemblement et une étape de finition. C'est sa division qui rend le processus viable : un seul coup nécessiterait tellement de force et de résistance à la matrice que la qualité de la pièce et la durée de vie de l'outil s'effondreraient.
Ce que ça fait bien
Il s'agit de l'équipement naturel pour les vis standards dans la gamme de fils petits à moyens : vis pour cloisons sèches, vis pour panneaux d'aggloméré, vis autotaraudeuses, vis mécaniques et fixations générales avec une tête simple et une tige droite ou légèrement conique.
| Caractéristique de la pièce | Pertinence |
|---|---|
| Poêle à fromage, tête fraisée | Excellent – la tête classique à deux coups |
| Tige courte à moyenne | Bon – formé directement à partir du flan découpé |
| Pointe pointue, pointe de perçage | Le point est normalement formé dans une station ou une machine distincte |
| Bride à empreinte profonde | Possible seulement en deux coups ; sinon il faudrait plus de stations |
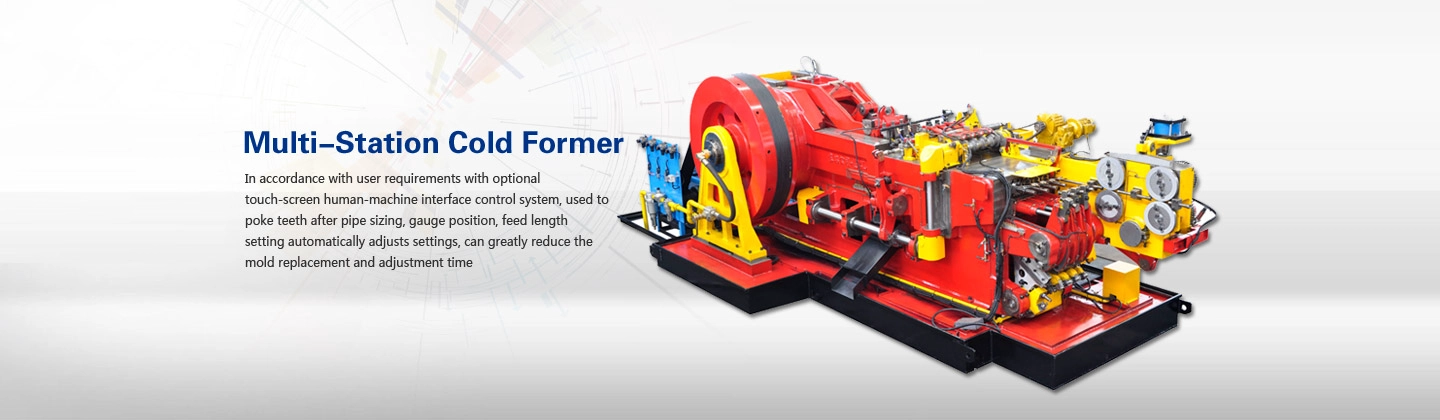
| Tige longue, extrusion vers l'arrière | Ne convient pas — un formeur multiposte est requis |
Où deux coups ne suffisent pas
La limite n’est pas la qualité de fabrication de la machine ; c'est le processus lui-même. Deux coups vous donnent une étape de rassemblement et une étape de finition. Lorsqu'une pièce nécessite une troisième ou une quatrième déformation - une longue tige formée par extrusion vers l'arrière, un évidement interne profond combiné à une bride, une tête beaucoup plus grande que ce que la tige peut fournir - la réponse honnête est une formeuse multi-stations, pas un poinçon plus lourd.
Demandez une pièce avec trois étapes de formage sur une machine à deux soufflages et le fournisseur a deux choix : refuser, ou accepter et livrer une pièce présentant des rodages, des fissures et une durée de vie courte. Le deuxième résultat est la raison pour laquelle les acheteurs concluent parfois que « le titre ne fonctionne pas pour cette pièce » alors que le véritable problème était la configuration.
Pourquoi il domine toujours la production de vis standard
- Temps de cycle. Deux coups par pièce, un transfert, un dévidage continu du fil : le nombre de coups par minute est élevé et le temps d'inactivité entre les pièces est négligeable.
- Coût de l'outillage. Une matrice et deux poinçons par pièce représentent un petit ensemble d'outils par rapport à une pile de matrices multipostes, ce qui est décisif pour une usine exécutant de nombreuses pièces similaires.
- Passage. Moins de composants à aligner signifie un changement plus rapide, ce qui rend les lots de taille moyenne économiques.
- Entretien. Moins d’éléments de formage mobiles, une cinématique plus simple et une routine de maintenance qu’une équipe interne peut réellement posséder.
- Empreinte et puissance. Une machine compacte qui s'intègre dans une ligne de plusieurs têtes alimentant une ligne de traitement thermique et une ligne de couchage.
L'associer à un rouleau à fil
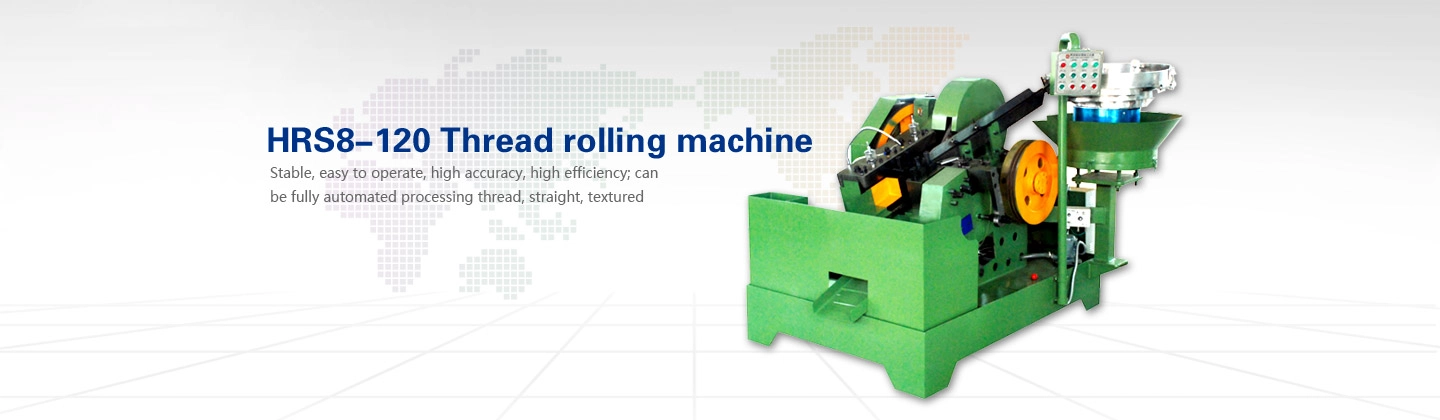
Une machine à tailler à elle seule ne fournit pas une vis finie. La pièce se détache de la tête, avec une tige vierge qui passe ensuite au filetage – matrice plate pour la plupart des vis, matrice circulaire pour les diamètres plus grands et les pièces plus longues.
Trois éléments déterminent si la paire fonctionne comme une ligne ou comme deux goulots d'étranglement :
- Correspondance de sortie. Le rouleau doit absorber ce que produit la tête. Si ce n'est pas le cas, vous avez acheté la vitesse de la plateforme et expédiez celle du rouleau.
- Discipline du diamètre vierge. Le filetage est tiré du matériau même de l'ébauche, le diamètre du pré-roulage doit donc être calculé à partir du diamètre primitif. Il s’agit de la source de rebut la plus courante après l’installation d’un nouveau rouleau.
- Un opérateur, deux machines. Avec une disposition correcte (en-tête, tampon court, rouleau) un seul opérateur peut exécuter la paire, d'où l'avantage de cette configuration en matière de main-d'œuvre.
Que vérifier avant d'acheter
- Gamme de fils et longueur de coupe — l'enveloppe physique, indiquée honnêtement pour les pièces que vous comptez exécuter.
- Guidage du poinçon et rigidité de la matrice — décide si la tête reste concentrique à des cadences élevées.
- Qualité de coupure — un visage mal coupé devient un défaut de la tête à chaque cycle.
- Fiabilité d'alimentation à grande vitesse — la plupart des arrêts sur une plateforme de coupe à grande vitesse sont liés à l'avance et non au formage.
- Outillage standard et disponibilité des pièces de rechange — les matrices et les poinçons sont des consommables ; leur délai de livraison constitue un risque de production.
- Sécurité et gardiennage — un collecteur à deux coups effectue un cycle suffisamment rapide pour que la protection ne soit pas facultative.
Questions fréquemment posées
Une machine à 1 matrice, 2 soufflages peut-elle fabriquer des boulons ainsi que des vis ?
Dans sa gamme de fils et avec l'outillage adéquat, oui pour de simples boulons courts. Les pièces qui nécessitent une longue tige, une grande bride ou plusieurs étapes de formage doivent plutôt être utilisées sur une formeuse multiposte.
Pourquoi deux coups et pas un ?
Un seul coup concentrerait toute la déformation en une seule frappe, ce qui exigerait une force et une résistance de matrice excessives et donnerait une mauvaise qualité de tête et une durée de vie courte de l'outil. Deux coups divisent le travail en ramassage et finition.
Peut-on fabriquer des vis autoperceuses ?
La tête et la tige sont formées sur la tête, mais la pointe du foret est normalement produite lors d'une opération distincte ou sur une machine configurée à cet effet. Confirmez le parcours complet du processus avant de commander, pas seulement l'étape de tête.
À quel résultat dois-je m'attendre ?
Le rendement dépend du diamètre du fil, de la complexité de la tête, de la cadence et de l'équilibre entre la ligne et le rouleau. Il est calculé à partir de votre modèle réel de pièces et d'équipes lors de l'examen technique plutôt que d'être cité sous forme de chiffre unique.
Ce que nous fournissons
Nous fournissons les machines : machines de frappe 1 filière, 2 soufflages, machines à rouler les filets et le reste de la ligne de vis. Les matrices proviennent de la machine que vous commandez, et si vous n'avez pas de dessin, quelques exemples de vis suffisent pour fabriquer la matrice.
Équipement associé
Si vous construisez ou mettez à niveau une ligne de vis, voici les pages associées à cet article :
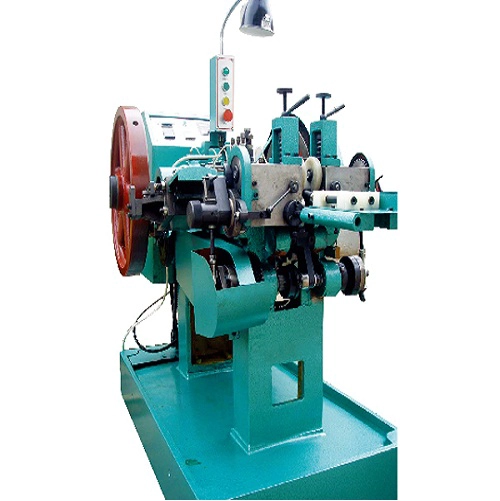
- Machines à fabriquer des boulons et des vis — le côté cap de la ligne.
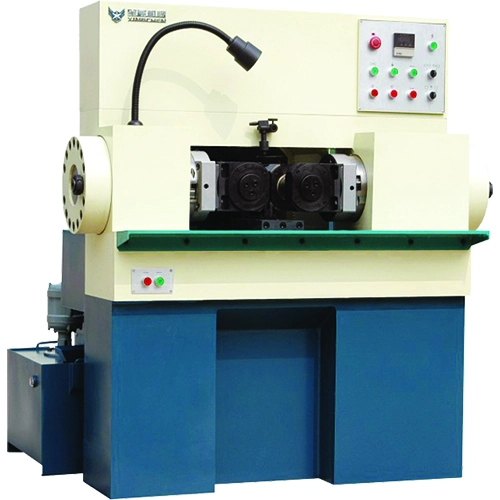
- Machines à rouler les fils — la seconde moitié d'une ligne de vis, d'une filière plate ou d'une filière ronde.
- Machine de frappe à froid à une matrice et à deux coups TH0432 — un exemple fonctionnel de ce type de machine.
- Machines à tréfiler - en amont de l'en-tête, et la qualité en premier lieu est définie.
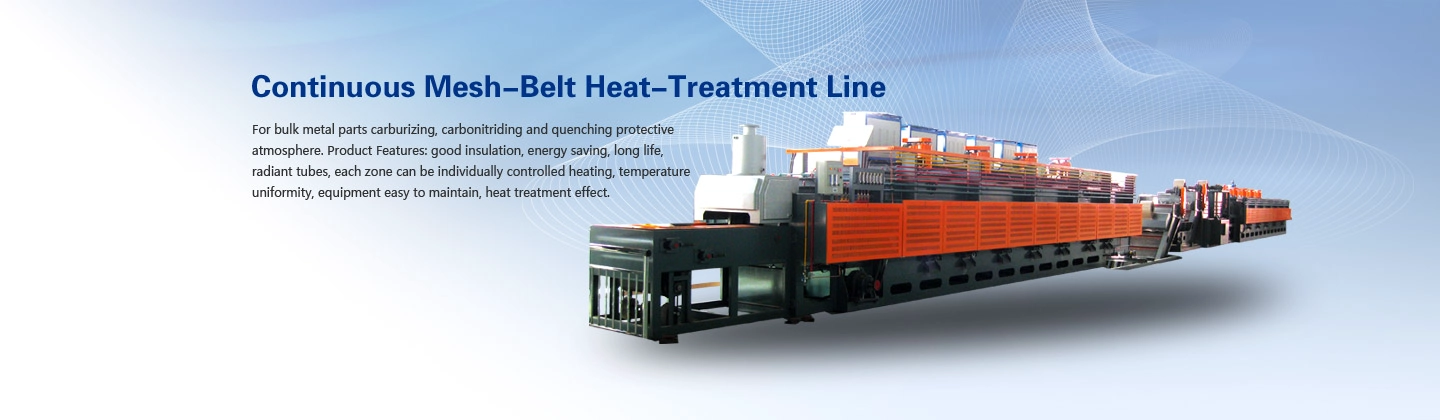
- Fours à bande continue à mailles - requis une fois que la vis dépasse la classe de propriété 8.8.
À propos de l'auteur : Avril Xu, Harbin Rainbow Technology Co., Ltd. — plus de 30 ans d'expérience dans le domaine des équipements de fixation, fournissant des machines de frappe à 1 matrice et 2 coups, des machines à rouler les filets, des formeuses d'écrous, des fours à bande continue et des lignes de production complètes de vis et de boulons.