


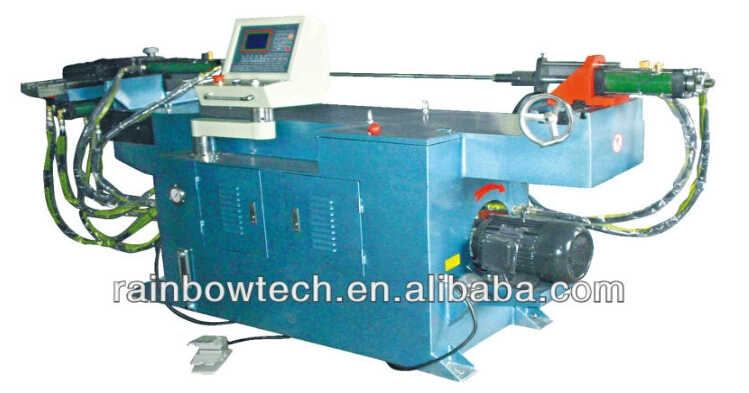
Maszyna czołowa z 1 matrycą i 2 ciosami: siła robocza stojąca za standardowymi śrubami
Maszyna czołowa z 1 matrycą i 2 ciosami: siła robocza stojąca za standardowymi śrubami
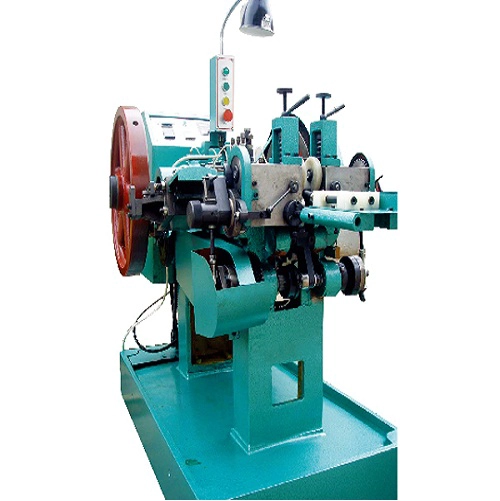
Większość śrub na świecie nie jest wytwarzana na skomplikowanej maszynie. Wykonuje się je na maszynie czołowej z jedną matrycą i dwoma stemplami, wykonującej kilkaset uderzeń na minutę, zasilanej przez zwój drutu – a ich koszt w przeliczeniu na tysiąc jest nieporównywalny z żadnym innym procesem.
Zrozumienie, dlaczego to proste rozwiązanie jest tak skuteczne, wyjaśnia również jego ograniczenia. Obydwa mają znaczenie przy wyborze sprzętu, ponieważ te same dwa uderzenia, które powodują wkręcenie wkrętu do płyt kartonowo-gipsowych przy dużej prędkości, nie pozwolą na wykonanie wkrętu z długim trzpieniem bez drugiej maszyny.
Co właściwie oznacza „jedna śmierć, dwa ciosy”.
Drut jest podawany, prostowany i cięty na półfabrykat. Półfabrykat jest przenoszony do pojedynczej matrycy i uderzają w nią dwa stemple:
- Pierwszy cios — stempel formujący zbiera materiał i rozpoczyna kształtowanie główki. Nie próbuje dokończyć głowy; przesuwa wystarczającą głośność do pozycji potrzebnej do drugiego uderzenia.
- Drugi cios — stempel wykańczający tworzy ostateczną geometrię łba: patelnia, ser, wpuszczany lub wgłębienie wymagane przez śrubę.
To jest cały cykl. Jedna matryca utrzymuje część; dwa stemple dzielą deformację na etap zbierania i etap wykańczania. Dzielenie sprawia, że proces jest opłacalny — pojedynczy cios wymagałby tak dużej siły i tak dużej wytrzymałości matrycy, że pogorszyłaby się zarówno jakość części, jak i trwałość narzędzia.
Co robi dobrze
Jest to naturalne wyposażenie standardowych wkrętów do małych i średnich drutów: wkręty do płyt kartonowo-gipsowych, wkręty do płyt wiórowych, wkręty samogwintujące, wkręty maszynowe i ogólne elementy złączne z prostym łbem i trzpieniem prostym lub lekko stożkowym.
| Funkcja części | Stosowność |
|---|---|
| Patelnia, ser, główka wpuszczana | Znakomity — klasyczna główka z dwoma uderzeniami |
| Trzon krótki do średniego | Dobry – formowany bezpośrednio z wyciętego wykroju |
| Ostry punkt, punkt wiercenia | Punkt jest zwykle formowany na oddzielnej stacji lub maszynie |
| Kołnierz z głębokim wgłębieniem | Możliwe tylko w ciągu dwóch ciosów; w przeciwnym razie potrzebuje więcej stacji |
| Długi trzonek, wytłaczanie do tyłu | Nieodpowiednie – wymagany jest wielostanowiskowy wzornik |
Gdzie dwa ciosy to za mało
Ograniczeniem nie jest jakość wykonania maszyny; to jest sam proces. Dwa ciosy dają jeden krok zbierania i jeden krok kończący. Kiedy część wymaga trzeciego lub czwartego odkształcenia — długi trzon utworzony przez wytłaczanie do tyłu, głębokie wewnętrzne wgłębienie połączone z kołnierzem, łeb znacznie większy niż może zapewnić trzpień — uczciwą odpowiedzią jest wielostanowiskowa forma, a nie cięższy stempel.
Poproś o część składającą się z trzech etapów formowania na maszynie z dwoma uderzeniami, a dostawca ma dwie możliwości: odmówić lub zaakceptować i dostarczyć część z zakładkami, pęknięciami i krótką żywotnością matrycy. Drugi wynik jest taki, dlaczego kupujący czasami dochodzą do wniosku, że „nagłówek nie działa w przypadku tej części”, podczas gdy prawdziwym problemem była konfiguracja.
Dlaczego nadal dominuje w standardowej produkcji śrub
- Czas cyklu. Dwa uderzenia na część, jedno przenoszenie, ciągłe podawanie drutu — liczba skoków na minutę jest wysoka, a czas przestoju pomiędzy częściami jest znikomy.
- Koszt oprzyrządowania. Jedna matryca i dwa stemple na część to niewielki zestaw narzędzi w porównaniu z wielostanowiskowym stosem matryc, co ma decydujące znaczenie dla zakładu wytwarzającego wiele podobnych części.
- Zmiana. Mniej elementów do dopasowania oznacza szybszą zmianę, co sprawia, że partie średniej wielkości są ekonomiczne.
- Konserwacja. Mniej ruchomych elementów formujących, prostsza kinematyka i procedury konserwacji, które może posiadać wewnętrzny zespół.
- Ślad i moc. Kompaktowa maszyna mieszcząca się w linii kilku głowic zasilających jedną linię obróbki cieplnej i jedną linię powlekania.
Łączenie go z wałkiem do nici
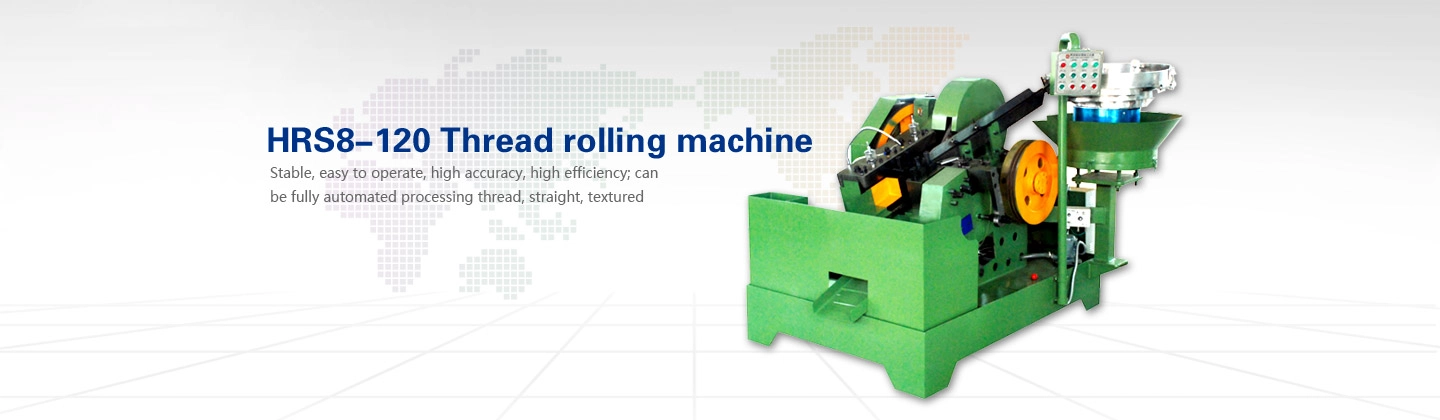
Sama kombajn nie dostarcza gotowego ślimaka. Część jest pozbawiona łba, z pustym trzpieniem, który następnie jest poddawany walcowaniu gwintów — płaska matryca dla większości śrub, okrągła matryca dla większych średnic i dłuższych części.
O tym, czy para będzie działać jako linia, czy jako dwa wąskie gardła, decydują trzy rzeczy:
- Dopasowanie wyjściowe. Wałek musi wchłonąć to, co wytwarza heder. Jeśli tak nie jest, kupiłeś prędkość przystawki i wysyłasz rolkę.
- Dyscyplina średnicy pustej. Nić jest podnoszona z materiału własnego półfabrykatu, dlatego średnicę wstępnego walcowania należy obliczyć na podstawie średnicy podziałowej. Jest to najczęstsze źródło złomu po zamontowaniu nowego walca.
- Jeden operator, dwie maszyny. Przy prawidłowym układzie — heder, krótki bufor, rolka — jeden operator może obsługiwać parę i właśnie z tego właśnie wynikają zalety pracy związane z tą konfiguracją.
Co sprawdzić przed zakupem
- Zakres drutu i długość cięcia — koperta fizyczna, podana uczciwie dla części, które zamierzasz uruchomić.
- Prowadzenie stempla i sztywność matrycy — decyduje, czy główka pozostaje koncentryczna przy dużej częstotliwości skoków.
- Jakość odcięcia — źle wycięta twarz staje się w każdym cyklu defektem głowy.
- Niezawodność karmienia przy dużej prędkości — większość przestojów w szybkim zespole żniwnym jest związana z podawaniem, a nie formowaniem.
- Standard oprzyrządowania i dostępność części zamiennych — matryce i stemple są materiałami eksploatacyjnymi; ich czas realizacji stanowi ryzyko produkcyjne.
- Bezpieczeństwo i ochrona — głowica z dwoma uderzeniami cyklicznie porusza się na tyle szybko, że osłona nie jest opcjonalna.
Często zadawane pytania
Czy maszyna z 1 matrycą i 2 rozdmuchami może wytwarzać zarówno śruby, jak i śruby?
W zakresie drutu i przy odpowiednim oprzyrządowaniu tak, w przypadku prostych krótkich śrub. Części wymagające długiego chwytu, dużego kołnierza lub kilku etapów formowania należy zamiast tego umieścić na wielostanowiskowej formie.
Dlaczego dwa ciosy, a nie jeden?
Jedno uderzenie skupiłoby całe odkształcenie w jednym uderzeniu, co wymaga nadmiernej siły i wytrzymałości matrycy oraz powoduje słabą jakość łba i krótką żywotność narzędzia. Dwa ciosy podzieliły pracę na zebranie i wykończenie.
Czy może wykonać wkręty samowiercące?
Łeb i trzpień są formowane na głowicy, ale końcówka wiertła jest zwykle wytwarzana w oddzielnej operacji lub na skonfigurowanej do tego maszynie. Przed złożeniem zamówienia potwierdź całą ścieżkę procesu, a nie tylko etap kursu.
Jakiego wyniku powinienem się spodziewać?
Wydajność zależy od średnicy drutu, złożoności głowicy, częstotliwości skoków i tego, jak dobrze żyłka jest wyważona za pomocą rolki. Jest ona obliczana na podstawie rzeczywistej części i schematu przełożeń podczas przeglądu technicznego, a nie podawana jako pojedyncza liczba.
Co dostarczamy
Dostarczamy maszyny: walcarki 1-matrycowe, 2-rozdmuchowe, walcarki do gwintów oraz pozostałą część linii śrubowej. Matryce są dostarczane w celu dopasowania do zamówionej maszyny, a jeśli nie masz rysunku, wystarczy kilka próbek śrub, z których można wykonać matrycę.
Powiązany sprzęt
Jeśli budujesz lub modernizujesz linię śrubową, poniższe strony pasują do tego artykułu:
- Maszyny do produkcji śrub i śrub — nagłówek linii.
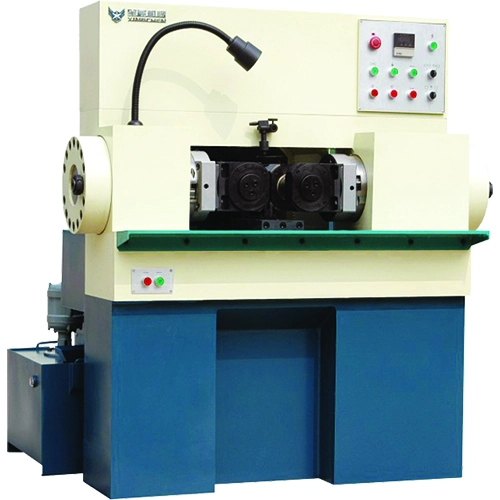
- Maszyny do walcowania gwintów — druga połowa linii śrubowej, matryca płaska lub matryca okrągła.
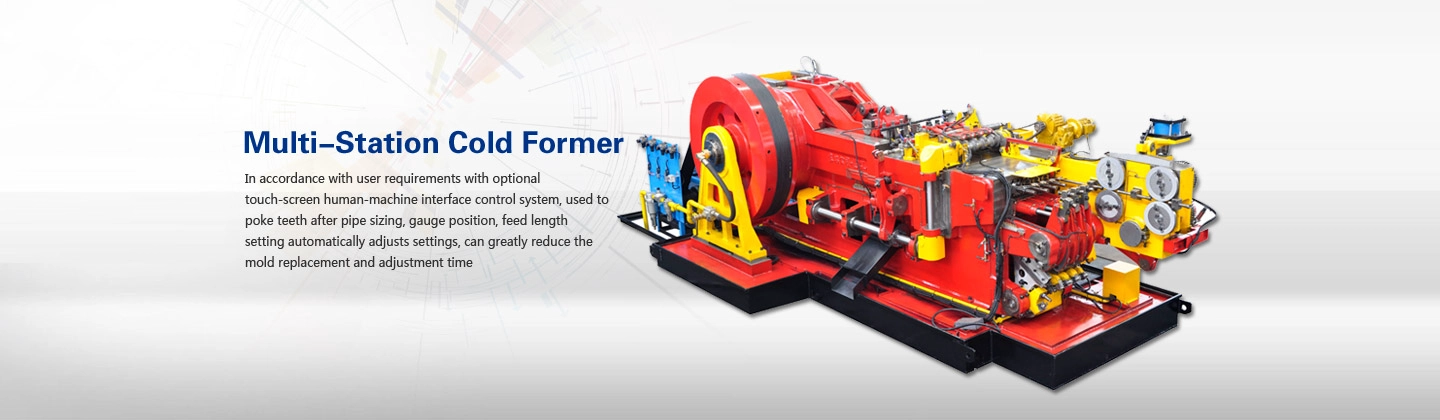
- Maszyna do kucia na zimno z jedną matrycą i dwoma uderzeniami TH0432 — działający przykład tego typu maszyny.
- Maszyny do ciągnienia drutu — przed nagłówkiem i ustawiana jest jakość na pierwszym miejscu.
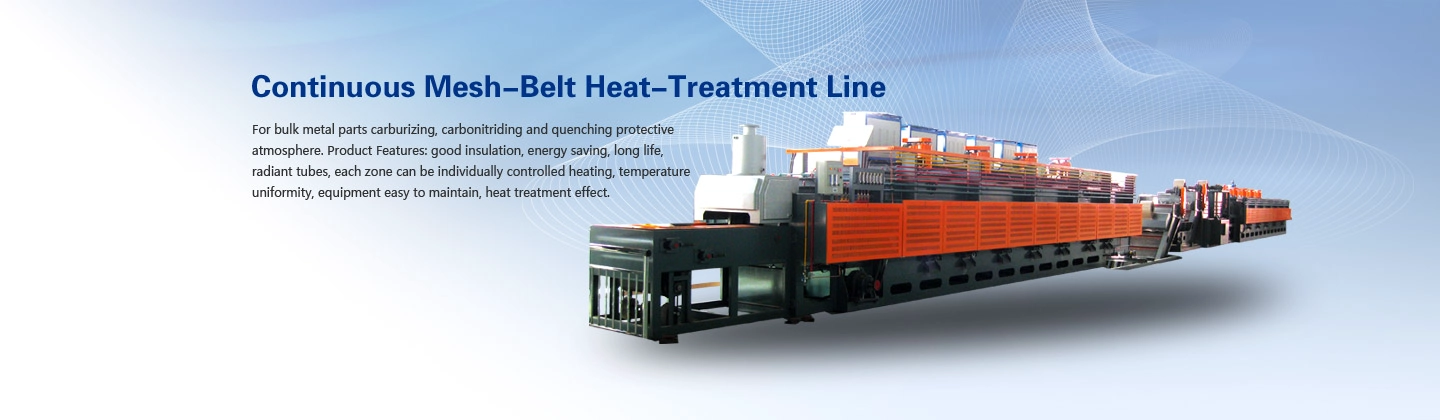
- Piece taśmowe ciągłe siatkowe — wymagane, gdy wkręt przekroczy klasę wytrzymałości 8.8.
O autorze: Avril Xu, Harbin Rainbow Technology Co., Ltd. — ponad 30 lat w branży elementów złącznych, dostarczając maszyny walcownicze z 1 matrycą i 2 rozdmuchami, maszyny do walcowania gwintów, maszyny do formowania nakrętek, piece taśmowe z ciągłą siatką oraz kompletne linie do produkcji śrub i śrub.