


Máquina cabezal de 1 troquel y 2 golpes: el caballo de batalla detrás de los tornillos estándar
Máquina cabezal de 1 troquel y 2 golpes: el caballo de batalla detrás de los tornillos estándar
La mayoría de los tornillos del mundo no se fabrican en una máquina complicada. Se fabrican en una máquina cabezal con un troquel y dos punzones, que ejecuta unos cientos de golpes por minuto, alimentada por una bobina de alambre, y tienen un costo por mil que ningún otro proceso ha logrado superar.
Comprender por qué ese sencillo arreglo es tan eficaz también explica sus límites. Ambos son importantes a la hora de elegir el equipo, porque los mismos dos golpes que hacen un tornillo para paneles de yeso a alta velocidad no harán que un tornillo de mango largo sea especial sin una segunda máquina.
Lo que realmente significa "un muerto, dos golpes"
El cable se alimenta, se endereza y se corta hasta obtener una pieza en bruto. La pieza en bruto se transfiere a un solo dado y dos punzones lo golpean en secuencia:
- primer golpe — un punzón de preformado recoge el material y comienza la forma de la cabeza. No intenta rematar la cabeza; mueve suficiente volumen a su posición para el segundo golpe.
- Segundo golpe — el punzón de acabado forma la geometría final de la cabeza: plana, queso, avellanada o el hueco que necesita su tornillo.
Ese es todo el ciclo. Un dado sostiene la pieza; dos punzones dividen la deformación en un paso de recogida y un paso de acabado. Dividirlo es lo que hace que el proceso sea viable: un solo golpe requeriría tanta fuerza y tanta resistencia del troquel que tanto la calidad de la pieza como la vida útil de la herramienta colapsarían.
lo que hace bien
Este es el equipo natural para tornillos estándar en la gama de alambres pequeños y medianos: tornillos para paneles de yeso, tornillos para tableros de aglomerado, tornillos autorroscantes, tornillos para metales y sujetadores en general con una cabeza simple y un vástago recto o ligeramente cónico.
| Característica de la pieza | Idoneidad |
|---|---|
| Sartén, queso, cabeza avellanada | Excelente: el clásico cabezal de dos golpes |
| Mango corto a mediano | Bueno: formado directamente a partir del corte en blanco |
| Punta afilada, punta de taladro | El punto normalmente se forma en una estación o máquina separada. |
| Brida con hueco profundo | Sólo es posible con dos golpes; de lo contrario necesita más estaciones |
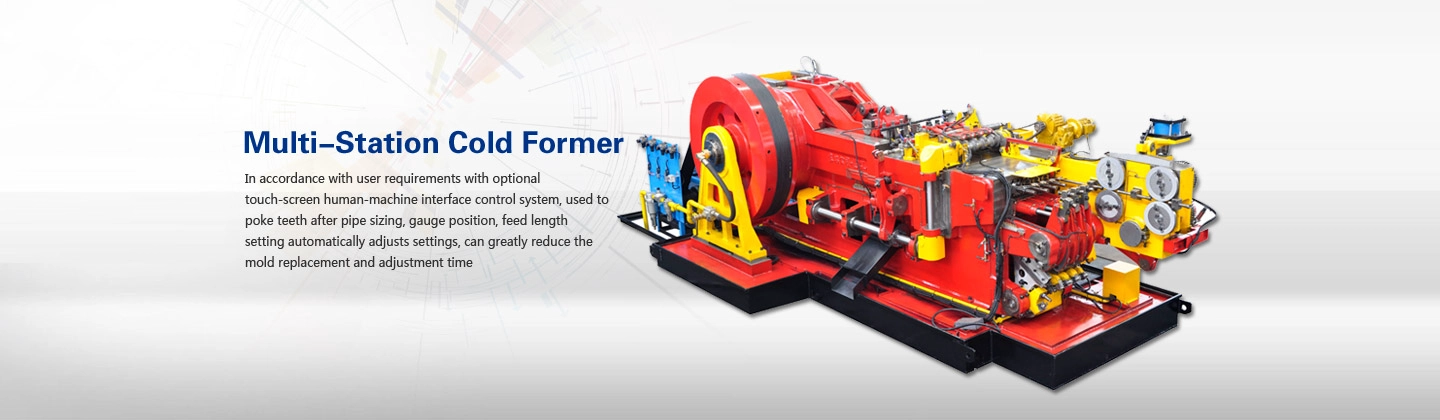
| Vástago largo, extrusión hacia atrás | No adecuado: se requiere un formador de estaciones múltiples |
Donde dos golpes no son suficientes
El límite no es la calidad de construcción de la máquina; es el proceso mismo. Dos golpes te dan un paso de reunión y un paso de finalización. Cuando una pieza necesita una tercera o cuarta deformación (un vástago largo formado por extrusión hacia atrás, un hueco interno profundo combinado con una brida, una cabeza mucho más grande de lo que el vástago puede proporcionar), la respuesta honesta es un formador de estaciones múltiples, no un punzón más pesado.
Solicite una pieza con tres pasos de conformado en una máquina de dos soplados y el proveedor tiene dos opciones: rechazarla o aceptar y entregar una pieza con vueltas, grietas y una vida útil corta. El segundo resultado es por qué los compradores a veces concluyen que "el rumbo no funciona para esta parte" cuando el verdadero problema era la configuración.
Por qué sigue dominando la producción de tornillos estándar
- Tiempo de ciclo. Dos golpes por pieza, una transferencia, alimentación continua de alambre: el número de golpes por minuto es alto y el tiempo de inactividad entre piezas es insignificante.
- Costo de herramientas. Un troquel y dos punzones por pieza es un conjunto de herramientas pequeño en comparación con una pila de troqueles de estaciones múltiples, lo cual es decisivo para una planta que procesa muchas piezas similares.
- Cambio. Menos componentes para alinear significa cambios más rápidos, que es lo que hace que los lotes de tamaño mediano sean económicos.
- Mantenimiento. Menos elementos de conformado móviles, cinemática más simple y una rutina de mantenimiento que un equipo interno realmente puede poseer.
- Huella y poder. Una máquina compacta que cabe en una línea de varios cabezales que alimentan una línea de tratamiento térmico y una línea de recubrimiento.
Emparejarlo con un rodillo de hilo
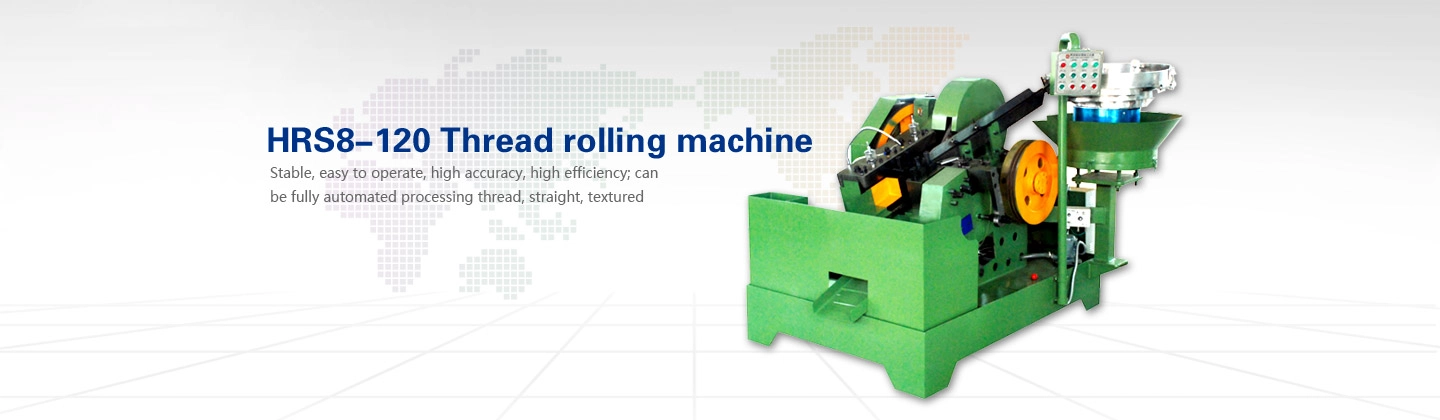
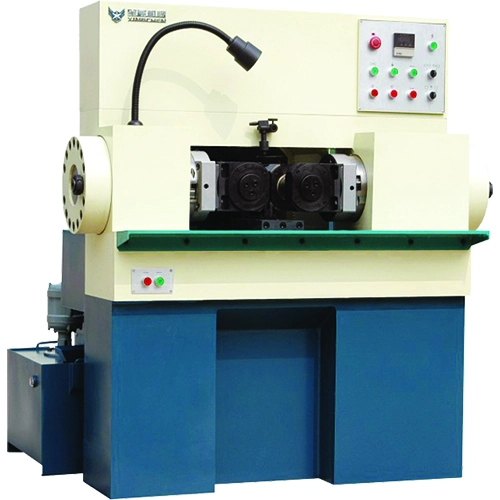
Una máquina cabezal por sí sola no produce un tornillo terminado. La pieza sale con cabeza, con un vástago en blanco que luego se rosca: matriz plana para la mayoría de los tornillos, matriz circular para diámetros más grandes y piezas más largas.
Tres cosas deciden si el par se ejecuta como una línea o como dos cuellos de botella:
- Coincidencia de salida. El rodillo debe absorber lo que produce el cabezal. Si no es así, usted ha comprado la velocidad del cabezal y está enviando la del rodillo.
- Disciplina de diámetro en blanco. La rosca se levanta del propio material de la pieza en bruto, por lo que el diámetro del preenrollado debe calcularse a partir del diámetro del paso. Esta es la fuente más común de desechos después de instalar un rodillo nuevo.
- Un operador, dos máquinas. Con el diseño correcto (plataforma, buffer corto, rodillo), un operador puede operar el par, que es de donde realmente proviene la ventaja laboral de esta configuración.
Qué comprobar antes de comprar
- Rango de alambre y longitud de corte — el sobre físico, indicado honestamente para las piezas que pretende ejecutar.
- Guía del punzón y rigidez del troquel. — decide si la cabeza permanece concéntrica a altas velocidades de carrera.
- calidad de corte — un mal corte se convierte en un defecto en la cabeza en cada ciclo.
- Fiabilidad de alimentación a gran velocidad — la mayoría de las paradas en un cabezal de alta velocidad están relacionadas con la alimentación, no con el formado.
- Estándar de herramientas y disponibilidad de repuestos. — las matrices y los punzones son consumibles; su plazo de entrega es un riesgo de producción.
- Seguridad y vigilancia – un cabezal de dos golpes realiza ciclos lo suficientemente rápido como para que la protección no sea opcional.
Preguntas frecuentes
¿Puede una máquina de 1 troquel y 2 golpes fabricar pernos además de tornillos?
Dentro de su gama de cables y con el utillaje adecuado, sí para tornillos cortos y sencillos. Las piezas que necesitan un vástago largo, una brida grande o varios pasos de formación deben utilizarse en una formadora de estaciones múltiples.
¿Por qué dos golpes y no uno?
Un golpe concentraría toda la deformación en un solo golpe, lo que exige fuerza excesiva y resistencia al troquel y da una mala calidad del cabezal y una vida útil corta de la herramienta. Dos golpes dividieron el trabajo en juntar y rematar.
¿Puede hacer tornillos autoperforantes?
La cabeza y el vástago se forman en el cabezal, pero la punta de perforación normalmente se produce en una operación separada o en una máquina configurada para ello. Confirme la ruta completa del proceso antes de realizar el pedido, no solo el paso del encabezado.
¿Qué resultado debo esperar?
La producción depende del diámetro del alambre, la complejidad del cabezal, la velocidad de carrera y qué tan bien está equilibrada la línea con el rodillo. Se calcula a partir de su patrón real de piezas y cambios durante la revisión técnica en lugar de cotizarse como una cifra única.
Lo que suministramos
Suministramos las máquinas: cabezales de 1 matriz y 2 golpes, laminadoras de roscas y el resto de la línea de tornillos. Los troqueles se obtienen para que coincidan con la máquina que solicita y, si no tiene un dibujo, unos cuantos tornillos de muestra son suficientes para fabricar el troquel.
Equipo relacionado
Si está construyendo o actualizando una línea de tornillos, estas son las páginas que coinciden con este artículo:
- Máquinas para fabricar pernos y tornillos. — el lado de rumbo de la línea.
- Máquinas laminadoras de hilo — la segunda mitad de una línea de tornillos, una matriz plana o una matriz redonda.
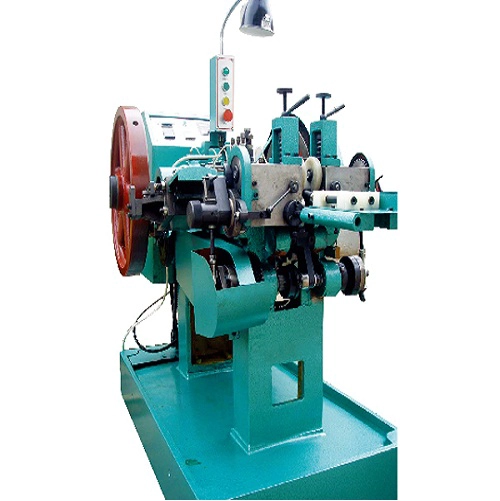
- TH0432 máquina de cabezal en frío de un troquel y dos golpes — un ejemplo práctico de este tipo de máquina.
- Máquinas trefiladoras - aguas arriba del encabezado y se establece la calidad del primer lugar.
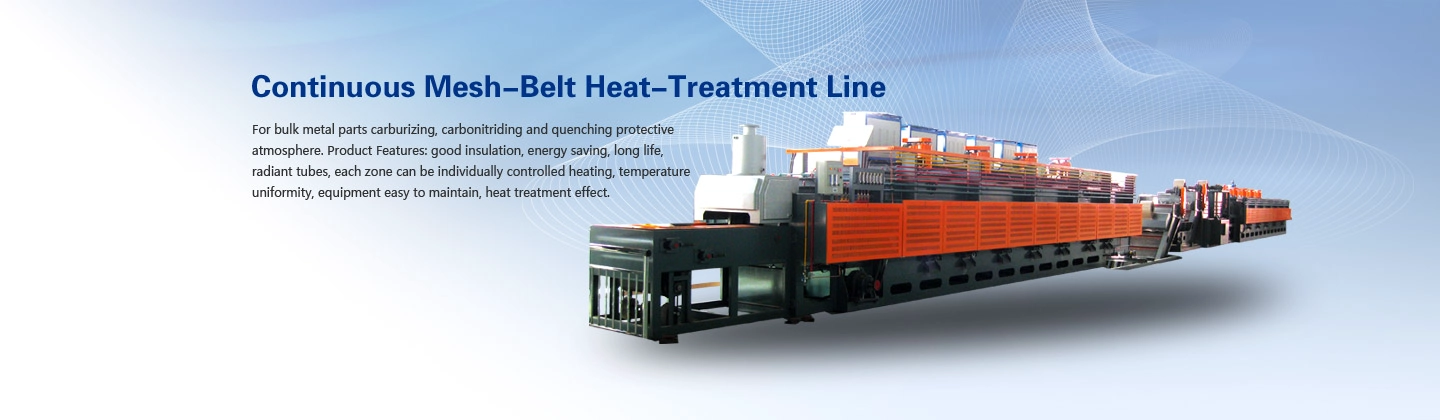
- Hornos de cinta de malla continua — requerido una vez que el tornillo supera la clase de propiedad 8.8.
Sobre el autor: Avril Xu, Harbin Rainbow Technology Co., Ltd.: más de 30 años en equipos de fijación, suministrando máquinas cabezales de 1 troquel y 2 golpes, máquinas laminadoras de roscas, formadoras de tuercas, hornos de cinta de malla continua y líneas completas de producción de tornillos y pernos.