


Macchina per intestatura 1-Die-2-Blow: il cavallo di battaglia dietro le viti standard
Macchina per intestatura 1-Die-2-Blow: il cavallo di battaglia dietro le viti standard
La maggior parte delle viti nel mondo non sono realizzate con una macchina complicata. Sono realizzati su una macchina per intestatura con una matrice e due punzoni, che esegue poche centinaia di colpi al minuto, alimentata da una bobina di filo - e vengono prodotti a un costo per mille che nessun altro processo è riuscito a battere.
Capire perché questo semplice accordo è così efficace ne spiega anche i limiti. Entrambi sono importanti quando si sceglie l'attrezzatura, perché gli stessi due colpi che avvitano un'avvitatrice per cartongesso ad alta velocità non renderanno speciale una vite a gambo lungo senza una seconda macchina.
Cosa significa in realtà "un morto, due colpi".
Il filo viene alimentato, raddrizzato e tagliato in un pezzo grezzo. Il pezzo grezzo viene trasferito in un'unica matrice e due punzoni lo colpiscono in sequenza:
- Primo colpo — un punzone preformatore raccoglie il materiale e inizia la sagomatura della testa. Non cerca di finire la testa; sposta abbastanza volume in posizione per il secondo colpo.
- Secondo colpo — il punzone di finitura forma la geometria finale della testa: piatta, a forma di formaggio, svasata o l'incavo richiesto dalla vite.
Questo è l'intero ciclo. Un dado contiene la parte; due punzoni dividono la deformazione in una fase di raccolta ed una fase di finitura. Dividerlo è ciò che rende il processo fattibile: un singolo colpo richiederebbe così tanta forza e così tanta resistenza da far crollare sia la qualità della parte che la durata dell'utensile.
Ciò che fa bene
Questa è la dotazione naturale per le viti standard della gamma di fili medio-piccoli: viti per cartongesso, viti per truciolare, viti autofilettanti, viti a macchina e fissaggi in genere con testa semplice e gambo diritto o leggermente conico.
| Caratteristica della parte | Idoneità |
|---|---|
| Pan, formaggio, testa svasata | Eccellente: la classica testa a due colpi |
| Gambo da corto a medio | Buono: formato direttamente dal pezzo grezzo tagliato |
| Punta affilata, punta forata | Il punto viene normalmente formato in una stazione o macchina separata |
| Flangia con profonda rientranza | Possibile solo entro due colpi; altrimenti sono necessarie più stazioni |
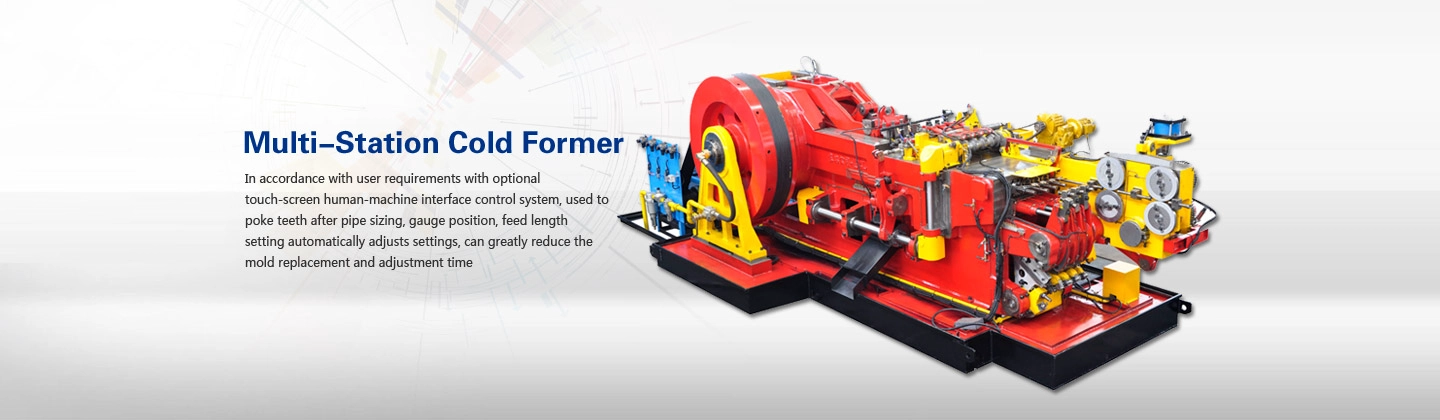
| Gambo lungo, estrusione rovescio | Non adatto: è necessario un formatore multistazione |
Dove due colpi non bastano
Il limite non è la qualità costruttiva della macchina; è il processo stesso. Due colpi ti danno una fase di raccolta e una fase di finitura. Quando una parte necessita di una terza o quarta deformazione (un lungo gambo formato dall'estrusione all'indietro, un profondo incavo interno combinato con una flangia, una testa molto più grande di quanto il gambo può fornire) la risposta onesta è una formatrice multistazione, non un punzone più pesante.
Richiedi un pezzo con tre fasi di formatura su una macchina a due colpi e il fornitore ha due scelte: rifiutare, oppure accettare e consegnare un pezzo con pieghe, crepe e breve durata dello stampo. Il secondo risultato è il motivo per cui gli acquirenti a volte concludono che "l'intestazione non funziona per questa parte" quando il vero problema era la configurazione.
Perché domina ancora la produzione di viti standard
- Tempo di ciclo. Due colpi per parte, un trasferimento, avanzamento filo continuo: il numero di colpi al minuto è elevato e il tempo morto tra le parti è trascurabile.
- Costo degli utensili. Una matrice e due punzoni per pezzo rappresentano un piccolo set di utensili rispetto a una matrice multistazione, che è decisiva per un impianto che gestisce molti pezzi simili.
- Cambio. Meno componenti da allineare significano cambi di produzione più rapidi, il che rende economici i lotti di medie dimensioni.
- Manutenzione. Meno elementi di formatura mobili, cinematica più semplice e una routine di manutenzione che un team interno può effettivamente possedere.
- Impronta e potenza. Una macchina compatta che si inserisce in una linea composta da più testate che alimentano una linea di trattamento termico e una linea di verniciatura.
Accoppiandolo con un rullo di filo
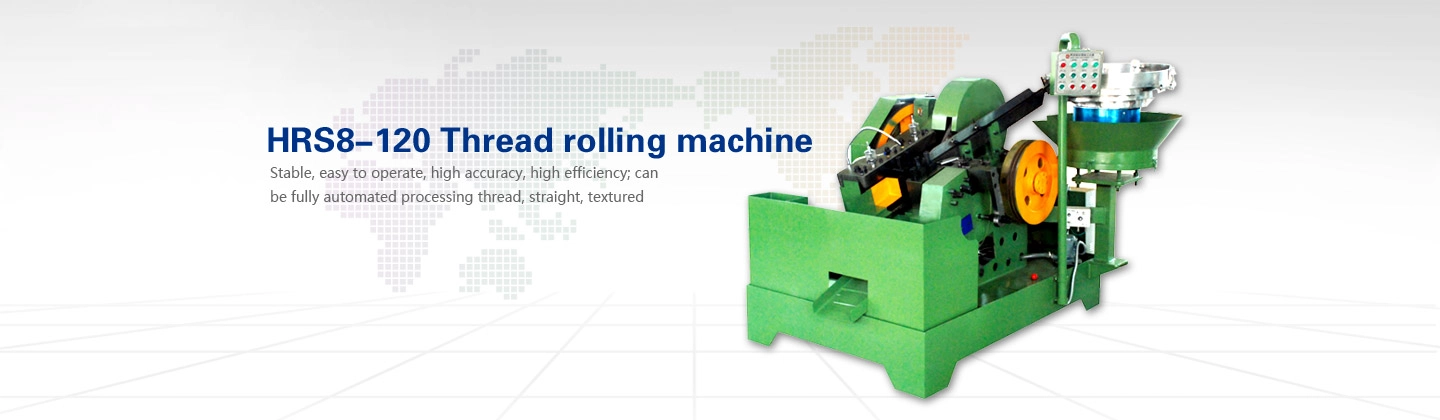
Una sola macchina per intestatura non fornisce una vite finita. La parte si stacca con la testa, con un gambo grezzo che viene poi avviato alla rullatura: filiera piatta per la maggior parte delle viti, filiera circolare per diametri maggiori e parti più lunghe.
Tre fattori decidono se la coppia funziona come una linea o come due colli di bottiglia:
- Corrispondenza dell'uscita. Il rullo deve assorbire ciò che produce la testata. In caso contrario, hai acquistato la velocità della testata e stai spedendo quella del rullo.
- Disciplina del diametro del grezzo. La filettatura è ricavata dal materiale stesso del pezzo grezzo, quindi il diametro del pre-roll deve essere calcolato dal diametro primitivo. Questa è la fonte più comune di scarto dopo l'installazione di un nuovo rullo.
- Un operatore, due macchine. Con il layout corretto (intestazione, buffer corto, rullo) un operatore può eseguire la coppia, da cui deriva effettivamente il vantaggio in termini di manodopera di questa configurazione.
Cosa controllare prima dell'acquisto
- Gamma di fili e lunghezza di taglio — la busta fisica, dichiarata onestamente per le parti che intendi eseguire.
- Guida del punzone e rigidità della matrice — decide se la testa rimane concentrica a frequenze di corsa elevate.
- Qualità di taglio — un viso tagliato male diventa un difetto della testa ad ogni singolo ciclo.
- Affidabilità di alimentazione alla velocità — la maggior parte delle interruzioni su una testata ad alta velocità sono legate all'alimentazione, non alla formatura.
- Disponibilità di utensili standard e di ricambio — matrici e punzoni sono materiali di consumo; il loro tempo di consegna è un rischio di produzione.
- Sicurezza e custodia - un'intestazione a due colpi esegue un ciclo abbastanza veloce da rendere la protezione non facoltativa.
Domande frequenti
Una macchina 1 stampo 2 colpi può realizzare bulloni oltre che viti?
All'interno della sua gamma di fili e con gli strumenti giusti, sì per semplici bulloni corti. I pezzi che necessitano di un gambo lungo, una flangia grande o più fasi di formatura appartengono invece a una formatrice multistazione.
Perché due colpi e non uno?
Un colpo concentrerebbe l'intera deformazione in un unico colpo, il che richiede forza e robustezza eccessive e comporta una scarsa qualità della testa e una breve durata dell'utensile. Due colpi dividono il lavoro in raccolta e rifinitura.
Può realizzare viti autoperforanti?
La testa e il gambo vengono formati sulla testata, ma la punta di foratura viene normalmente prodotta in un'operazione separata o su una macchina appositamente configurata. Conferma il percorso completo del processo prima di ordinare, non solo il passaggio dell'intestazione.
Che output devo aspettarmi?
La resa dipende dal diametro del filo, dalla complessità della testina, dalla frequenza della corsa e dal bilanciamento del filo con il rullo. Viene calcolato in base al pezzo effettivo e allo schema di cambio durante la revisione tecnica anziché essere citato come cifra singola.
Cosa forniamo
Forniamo le macchine: intestatrici a 1 matrice e 2 colpi, rullatrici e il resto della linea viti. Le fustelle vengono fornite per corrispondere alla macchina che ordini e, se non hai un disegno, sono sufficienti alcune viti campione per realizzare la fustella.
Attrezzature correlate
Se stai costruendo o aggiornando una linea di viti, queste sono le pagine che si abbinano a questo articolo:
- Macchine per la produzione di bulloni e viti — il lato della rotta della linea.
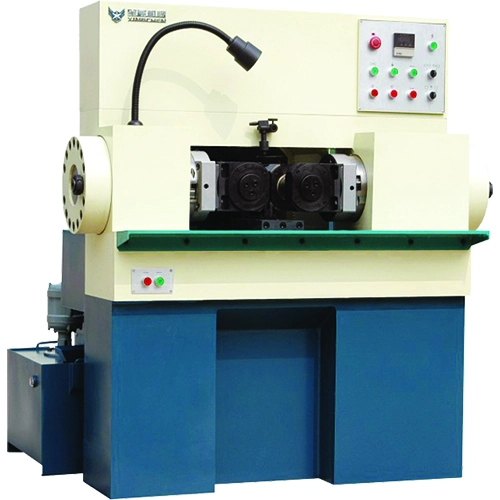
- Rullatrici per filetti — la seconda metà di una linea di viti, filiera piatta o filiera tonda.
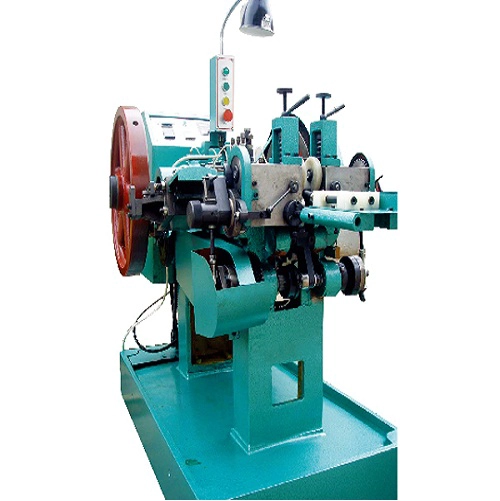
- TH0432 macchina per stampaggio a freddo a uno stampo e due colpi — un esempio funzionante di questo tipo di macchina.
- Macchine per trafilatura — a monte dell'intestazione e viene impostata la qualità al primo posto.
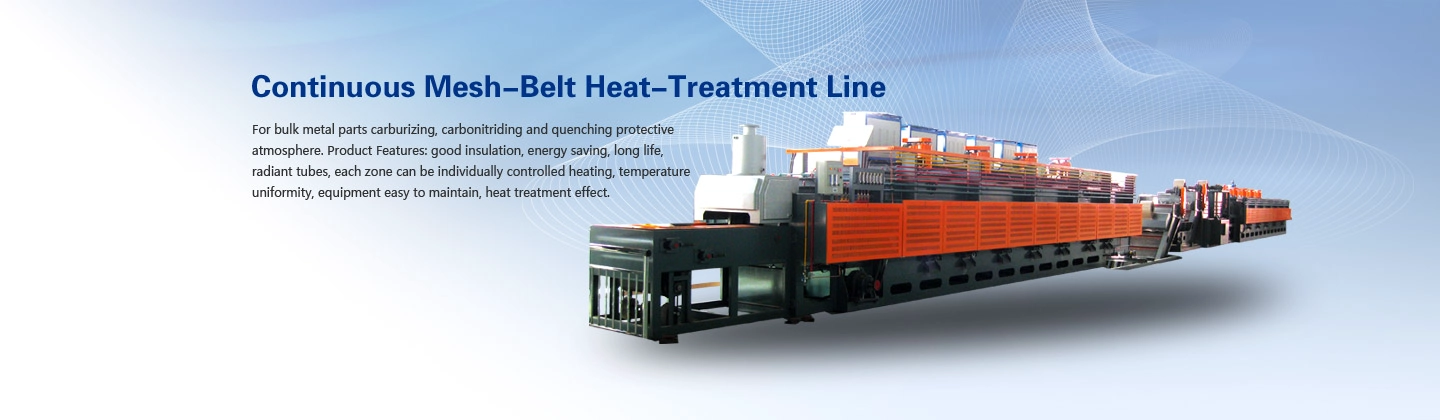
- Forni a nastro a maglia continua — richiesto quando la vite supera la classe di resistenza 8.8.
Informazioni sull'autore: Avril Xu, Harbin Rainbow Technology Co., Ltd. - da oltre 30 anni nel settore delle apparecchiature di fissaggio, fornendo macchine per intestazione a 1 matrice e 2 colpi, rullatrici per filettature, formatrici di dadi, forni a nastro a rete continua e linee complete di produzione di viti e bulloni.