


Máy đầu 1 khuôn 2 đòn: Công cụ đằng sau các vít tiêu chuẩn
Máy đầu 1 khuôn 2 đòn: Công cụ đằng sau các vít tiêu chuẩn
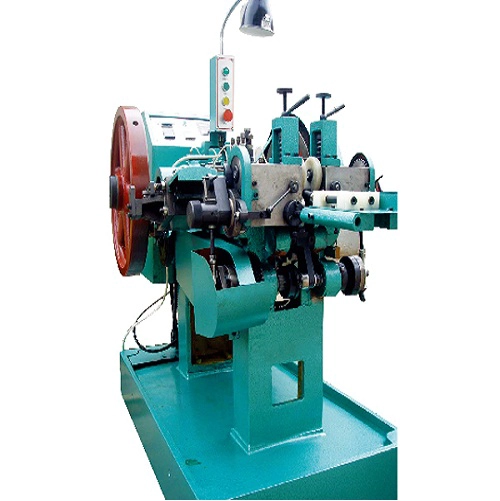
Hầu hết các ốc vít trên thế giới không được chế tạo trên một cỗ máy phức tạp. Chúng được chế tạo trên một máy gia công tiêu đề với một khuôn và hai chày, chạy vài trăm đột quỵ một phút, được cấp liệu bằng một cuộn dây - và chúng xuất hiện với chi phí trên một nghìn mà không quy trình nào khác có thể đánh bại được.
Hiểu được tại sao sự sắp xếp đơn giản đó lại hiệu quả đến vậy cũng giải thích được những hạn chế của nó. Cả hai đều quan trọng khi bạn chọn thiết bị, bởi vì hai cú đánh giống nhau tạo ra vít vách thạch cao ở tốc độ cao sẽ không tạo ra một chiếc cán dài đặc biệt nếu không có máy thứ hai.
"Một chết, hai đòn" thực sự có nghĩa là gì
Dây được cho ăn, làm thẳng và cắt thành phôi. Phôi được chuyển thành một khuôn duy nhất và hai cú đấm tấn công nó theo trình tự:
- Cú đánh đầu tiên — chày định hình trước sẽ tập hợp vật liệu và bắt đầu tạo hình đầu chày. Nó không cố gắng kết thúc cái đầu; nó di chuyển đủ âm lượng vào vị trí cho cú đánh thứ hai.
- Cú đánh thứ hai — chày hoàn thiện tạo thành hình dạng đầu cuối cùng: chảo, phô mai, chìm hoặc phần lõm mà vít của bạn cần.
Đó là toàn bộ chu kỳ. Một cái chết giữ phần; hai cú đấm chia biến dạng thành bước thu thập và bước hoàn thiện. Việc phân chia nó là điều làm cho quy trình trở nên khả thi - một cú đánh duy nhất sẽ đòi hỏi rất nhiều lực và độ bền của khuôn đến mức cả chất lượng bộ phận và tuổi thọ của dụng cụ sẽ sụp đổ.
Những gì nó làm tốt
Đây là thiết bị tự nhiên dành cho vít tiêu chuẩn trong phạm vi dây nhỏ đến trung bình: vít vách thạch cao, vít ván dăm, vít tự taro, vít máy và ốc vít thông thường có đầu đơn giản và thân thẳng hoặc hơi thon.
| Tính năng phần | Sự phù hợp |
|---|---|
| Chảo, phô mai, đầu chìm | Tuyệt vời - đầu hai đòn cổ điển |
| Thân ngắn đến trung bình | Tốt - được hình thành trực tiếp từ phôi cắt |
| Mũi nhọn, mũi khoan | Điểm thường được hình thành trong một trạm hoặc máy riêng biệt |
| Mặt bích có hốc sâu | Chỉ có thể trong vòng hai đòn; nếu không thì cần nhiều trạm hơn |
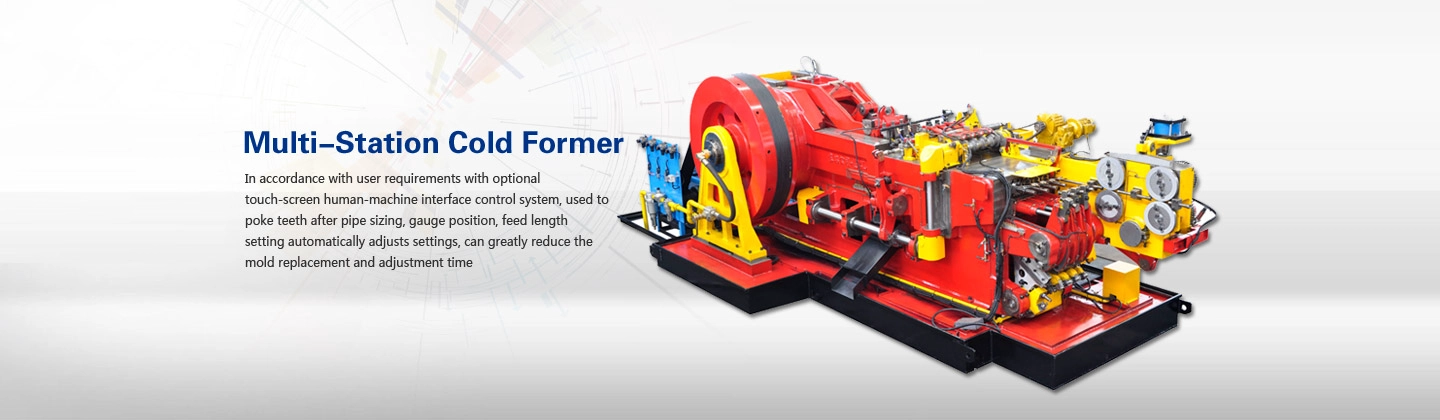
| Thân dài, đùn ngược | Không phù hợp - cần có một máy đa trạm |
Nơi hai đòn là không đủ
Giới hạn không phải là chất lượng xây dựng của máy; bản thân nó là quá trình Hai đòn mang lại cho bạn một bước thu thập và một bước kết thúc. Khi một bộ phận cần biến dạng thứ ba hoặc thứ tư - một thân dài được hình thành bằng cách ép đùn về phía sau, một phần lõm sâu bên trong kết hợp với một mặt bích, phần đầu lớn hơn nhiều so với khả năng của thân - câu trả lời trung thực là một khuôn nhiều trạm chứ không phải một cú đấm nặng hơn.
Yêu cầu một bộ phận có ba bước tạo hình trên máy hai thổi và nhà cung cấp có hai lựa chọn: từ chối hoặc chấp nhận và giao một bộ phận có vòng, vết nứt và tuổi thọ khuôn ngắn. Kết quả thứ hai là tại sao người mua đôi khi kết luận rằng "tiêu đề không phù hợp với phần này" trong khi vấn đề thực sự là ở cấu hình.
Tại sao nó vẫn chiếm ưu thế trong sản xuất vít tiêu chuẩn
- Thời gian chu kỳ. Hai đòn cho mỗi bộ phận, một lần chuyển, cấp dây liên tục - số lần đột quỵ mỗi phút cao và thời gian không tải giữa các bộ phận là không đáng kể.
- Chi phí dụng cụ. Một khuôn và hai chày trên mỗi bộ phận là một bộ dụng cụ nhỏ so với bộ khuôn nhiều trạm, điều này có ý nghĩa quyết định đối với một nhà máy vận hành nhiều bộ phận tương tự nhau.
- Chuyển đổi. Cần ít thành phần hơn để căn chỉnh đồng nghĩa với việc chuyển đổi nhanh hơn, điều này khiến cho các lô cỡ trung trở nên kinh tế hơn.
- BẢO TRÌ. Ít bộ phận tạo hình chuyển động hơn, động học đơn giản hơn và quy trình bảo trì mà một nhóm nội bộ thực sự có thể sở hữu.
- Dấu chân và sức mạnh. Một máy nhỏ gọn phù hợp với một dây chuyền gồm nhiều đầu phun cung cấp cho một dây chuyền xử lý nhiệt và một dây chuyền phủ.
Ghép nối nó với một con lăn ren
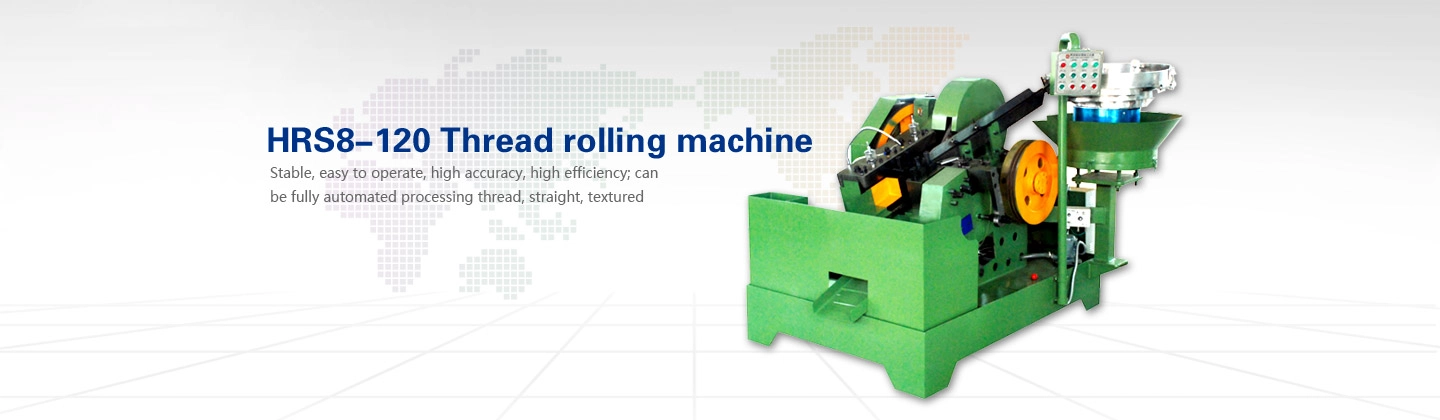
A heading machine on its own does not deliver a finished screw. Bộ phận này được tách ra khỏi đầu, với một chuôi trống sau đó được chuyển sang công đoạn cán ren - khuôn phẳng cho hầu hết các ốc vít, khuôn tròn cho đường kính lớn hơn và các bộ phận dài hơn.
Three things decide whether the pair runs as a line or as two bottlenecks:
- Đầu ra phù hợp. The roller must absorb what the header produces. If it does not, you have bought the header's speed and are shipping the roller's.
- Blank diameter discipline. The thread is raised from the blank's own material, so the pre-roll diameter must be calculated from the pitch diameter. This is the most common source of scrap after a new roller is installed.
- One operator, two machines. Với bố cục chính xác — tiêu đề, bộ đệm ngắn, con lăn — một người vận hành có thể chạy cặp, đây thực sự là lợi thế về lao động của cấu hình này.
What to check before buying
- Wire range and cut length — the physical envelope, stated honestly for the parts you intend to run.
- Punch guidance and die rigidity — decides whether the head stays concentric at high stroke rates.
- Chất lượng cắt — a poor cut face becomes a defect in the head on every single cycle.
- Feeding reliability at speed — most stoppages on a high-speed header are feed-related, not forming-related.
- Tooling standard and spare availability — dies and punches are consumables; their lead time is a production risk.
- An toàn và bảo vệ — a two-blow header cycles fast enough that guarding is not optional.
Câu hỏi thường gặp
Can a 1-die-2-blow machine make bolts as well as screws?
Within its wire range and with the right tooling, yes for simple short bolts. Parts that need a long shank, a large flange or several forming steps belong on a multi-station former instead.
Why two blows and not one?
Một cú đập sẽ tập trung toàn bộ biến dạng vào một cú đánh duy nhất, đòi hỏi lực và độ bền khuôn quá cao, đồng thời tạo ra chất lượng đầu kém và tuổi thọ dụng cụ ngắn. Two blows split the work into gathering and finishing.
Can it make self-drilling screws?
The head and shank are formed on the header, but the drill point is normally produced in a separate operation or on a machine configured for it. Confirm the complete process route before ordering, not just the heading step.
What output should I expect?
Output depends on wire diameter, head complexity, stroke rate and how well the line is balanced with the roller. It is calculated from your actual part and shift pattern during technical review rather than quoted as a single figure.
Những gì chúng tôi cung cấp
We supply the machines: 1-die-2-blow heading machines, thread rolling machines and the rest of the screw line. Dies are sourced to match the machine you order, and if you have no drawing, a few sample screws are enough for the die to be made from.
Thiết bị liên quan
If you are building or upgrading a screw line, these are the pages that pair with this article:
- Bolt and screw making machines — the heading side of the line.
- Máy cán ren — the second half of a screw line, flat die or round die.
- TH0432 one-die-two-blow cold heading machine — a working example of this machine type.
- Máy kéo dây — upstream of the header, and the first place quality is set.
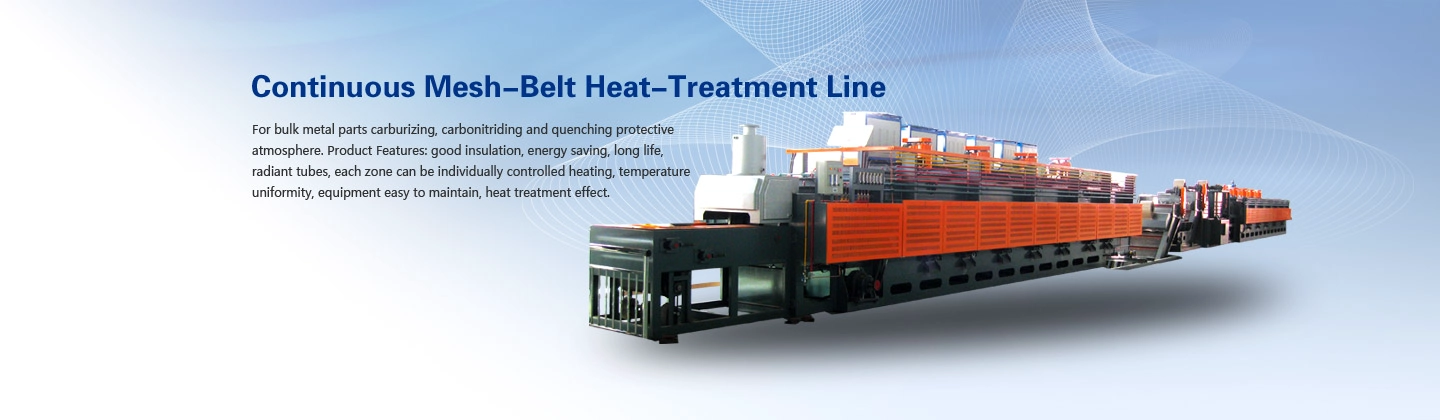
- Continuous mesh belt furnaces — required once the screw goes above property class 8.8.
Về tác giả: