


Rosca laminada versus rosca cortada: o que muda quando os parafusos passam para laminação
Rosca laminada versus rosca cortada: o que muda quando os parafusos passam para laminação
Dois parafusos, mesmo desenho, mesmo material, mesma dureza. Um deles tem uma rosca cortada com uma matriz; o outro tem um fio formado por pressão até que o metal ganhe forma. Dimensionalmente eles podem passar pela mesma bitola. No serviço eles se comportam de maneira diferente, e a diferença é decidida antes de qualquer parte ser tomada.
Este não é um argumento de que rolar sempre vence. É uma descrição do que realmente muda – no metal, na máquina e no custo da peça – para que a decisão possa ser tomada com base na razão certa.
Duas maneiras de fazer o mesmo tópico
Corte remove material. Uma matriz ou macho corta o perfil da rosca da peça bruta, deixando pequenas lascas e interrompendo a estrutura do grão ao longo dos flancos de cada rosca.
Rolando desloca material. A peça bruta - transformada em um diâmetro de rolo específico - é comprimida entre as matrizes e o metal flui para fora na forma da rosca. Nada é removido; a linha é levantada a partir do próprio material da peça bruta.
O que rolar faz com o grão
Em uma rosca cortada, as fibras do grão correm paralelamente à haste e são cortadas na raiz de cada rosca. Em um fio enrolado, as fibras seguem o contorno do fio – subindo pelo flanco, ao redor da crista, descendo até a próxima raiz – sem interrupção.
Essa geometria é mais importante precisamente onde os parafusos falham: na raiz da rosca, que é uma concentração de tensão projetada. Uma fibra contínua ao redor da raiz, mais a tensão residual de compressão deixada pela conformação, é a razão pela qual os fios laminados normalmente apresentam resistência à fadiga notavelmente melhor do que os fios cortados do mesmo material e classe.
Quatro coisas que mudam no chão de fábrica
| O que muda | Fio enrolado | Cortar linha |
|---|---|---|
| Fluxo de grãos na raiz | Contínuo, segue o perfil | Cortado em cada raiz |
| Acabamento de superfície | Comprimido e suavizado pela matriz | Depende da velocidade de corte e do desgaste da ferramenta |
| Material | Nenhum removido – sem chips | Chips, além de um espaço em branco um pouco menor |
| Estabilidade dimensional | Muito consistente quando o dado é definido | Desvios com desgaste da ferramenta |
O ponto de produtividade é muitas vezes subestimado: como não há cavacos e o conjunto de matrizes mantém sua forma, a laminação tende a produzir muito menos sucata por mil peças, e a intervenção do operador é principalmente sobre o diâmetro da peça bruta e a lubrificação, e não sobre o ajuste de uma fresa.
Diâmetro em branco: o número que decide o sucesso
Rolar não cria material. O blank deve conter exatamente o volume que a rosca acabada irá ocupar, por isso o diâmetro do rolo (blank) é calculado a partir do diâmetro primitivo da rosca e não do tamanho nominal. Se errar em qualquer direção, as consequências serão previsíveis:
- Muito pequeno — a rosca está incompleta, a crista não preenche e a peça falha no medidor de passagem/não passa no diâmetro primitivo.
- Muito grande — a matriz está sobrecarregada, a peça pode rachar na crista e a vida útil da matriz cai drasticamente.
Esta é a razão mais comum pela qual um comprador que “já lamina linhas” ainda tem um problema de sucata depois de adicionar uma nova máquina: o novo rolo está bom, a peça bruta está errada.
Onde rolar é a resposta errada
- Roscas internas. Existem machos rolantes, mas para a maior parte da produção de parafusos o rosqueamento continua sendo o caminho prático.
- Paredes muito finas. A força radial tem que ir para algum lugar; seções finas deformam ou estouram.
- Material endurecido. Acima de aproximadamente 40 HRC o branco não fluirá de forma confiável; o processo precisa de material que ainda possa se deformar.
- Cortes inferiores e fios interrompidos. A matriz precisa de suporte contínuo ao longo do flanco.
- Lotes muito pequenos com perfis especiais. O custo da matriz por peça deve ser amortizado ao longo do ciclo.
Matriz plana ou matriz circular
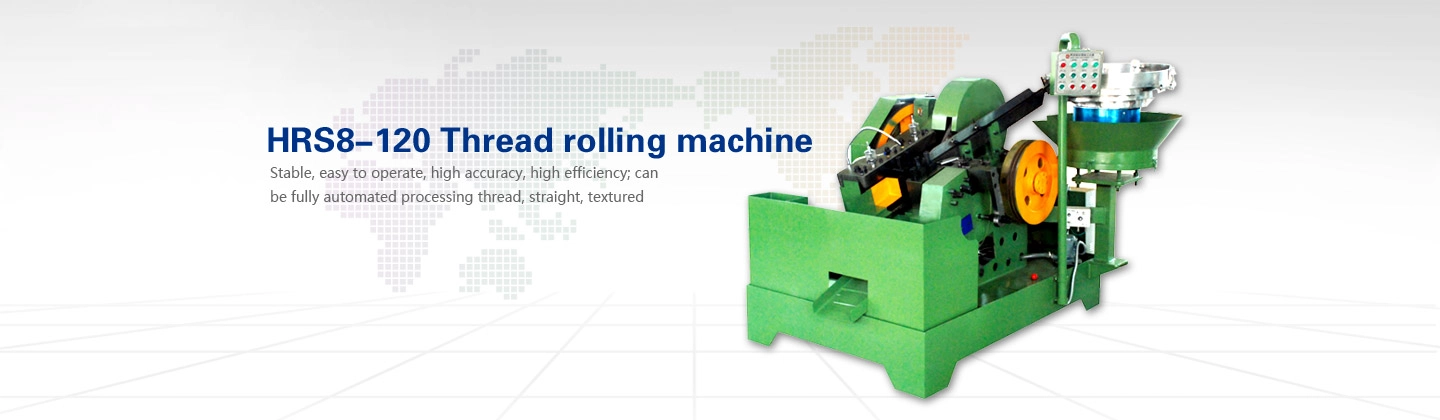
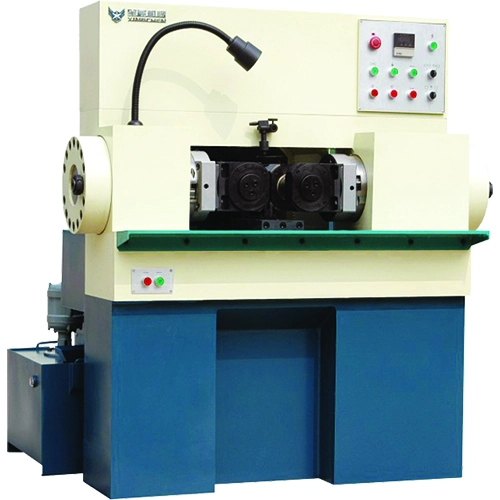
Matriz plana As máquinas são o padrão para parafusos e porcas de alto volume: cinemática simples, substituição direta da matriz e transferência fácil para uma sequência de produção em linha. Matriz circular As máquinas (dois rolos) são adequadas para diâmetros maiores, peças mais longas e seções mais pesadas, onde a força de laminação é mais fácil de gerenciar em uma configuração rotativa.
Qualquer que seja o tipo, três hábitos de configuração decidem o resultado: diâmetro correto da peça bruta, lubrificante limpo e aplicado corretamente e paralelismo da matriz. O desgaste da matriz não é linear – uma matriz que começou a perder seu perfil continua passando pelas peças por um tempo e depois falha um lote inteiro de uma vez.
Antes de comprar o rolo
- Faixa de rosca e faixa de diâmetro bruto — incluindo as partes que você espera adicionar mais tarde, não apenas as de hoje.
- Comprimento da matriz e tempo de troca da matriz - é aqui que reside o custo real por mil peças na produção de alto mix.
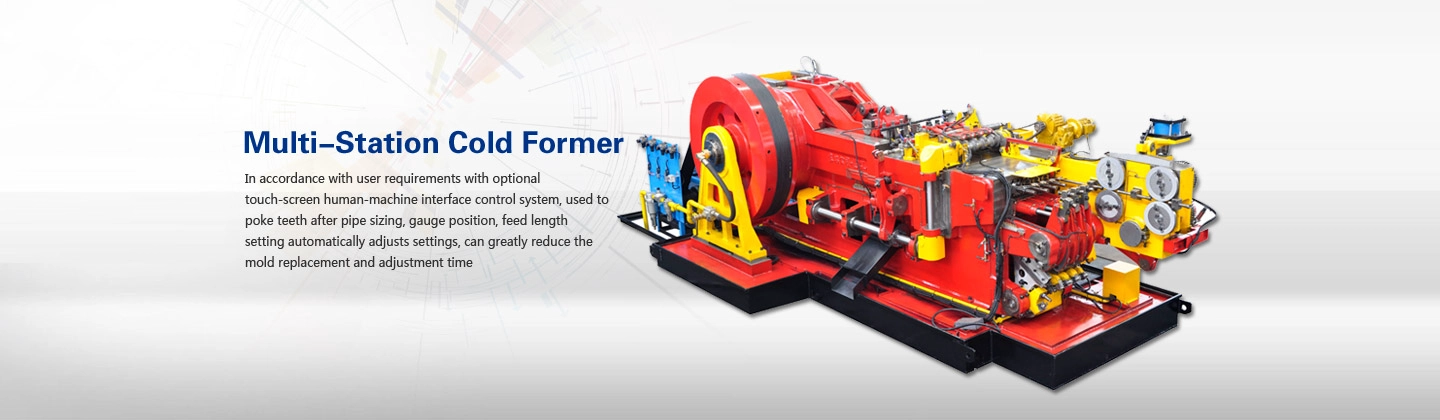
- Correspondência de velocidade com o cabeçalho — um rolo que não consegue absorver a saída da plataforma simplesmente move o gargalo.
- Estabilidade de alimentação e alimentação — uma rosca enrolada herda qualquer oscilação da alimentação.
Perguntas frequentes
Os fios enrolados são sempre mais fortes do que os fios cortados?
Para fadiga, os fios laminados são normalmente significativamente melhores devido ao fluxo contínuo dos grãos e à tensão residual compressiva. Para resistência à tração estática, a área de tensão da rosca governa, portanto, uma rosca cortada da mesma classe pode suportar uma carga semelhante. A vantagem prática aparece sob carregamento cíclico e na raiz.
Posso enrolar roscas em um parafuso que já usinei?
Geralmente sim, mas a peça bruta precisa ser reprojetada: o diâmetro do pré-laminação é derivado do diâmetro primitivo, não do diâmetro principal acabado. Peças com paredes finas ou materiais duros podem não ser adequadas.
Preciso de tratamento térmico após a laminação?
Somente se a classe de propriedade exigir. A laminação é uma etapa de conformação a frio e não substitui a têmpera e a têmpera. Se o tratamento térmico seguir a laminação, observe que o revestimento e a sequência de laminação afetam a quantidade de benefício da fadiga que sobrevive.
Por que meus fios enrolados falham no medidor na crista?
Na maioria das vezes, a peça bruta é superdimensionada, a matriz está desgastada além do seu perfil ou a lubrificação é insuficiente, de modo que a crista rasga em vez de fluir. Verifique primeiro o diâmetro da peça bruta – é a coisa mais barata de verificar.
O que fornecemos
Fornecemos as máquinas: laminadoras de linha, cabeçotes e restante da linha. As matrizes são fornecidas de acordo com a máquina que você solicita e, se você não tiver nenhum desenho, alguns parafusos de amostra são suficientes para fazer a matriz.
Equipamento relacionado e leitura
- Máquinas laminadoras de linha — máquinas de matrizes planas e redondas para roscas de parafusos.
- Máquina laminadora de rosca tipo redondo — para diâmetros maiores e peças mais longas.
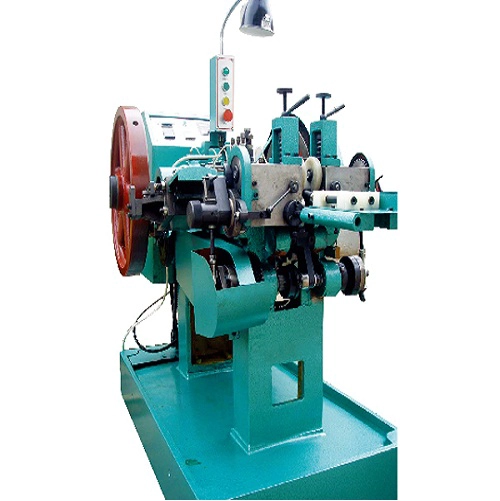
- Máquinas de cabeçalho frio - o estágio upstream que define o espaço em branco que você rola.
- Máquina laminadora de rosca para parafusos de drywall — uma aplicação típica de alto volume.
- Processo de operação segura para uma laminadora de roscas — prática de configuração e operação.
Sobre o autor: Avril Xu, Harbin Rainbow Technology Co., Ltd. — mais de 30 anos em equipamentos de fixação, fornecendo máquinas laminadoras de rosca, máquinas de cabeçote de 1 matriz e 2 golpes, formadoras de porcas, fornos de correia de malha contínua e linhas completas de produção de parafusos e parafusos para compradores no Sul da Ásia, Sudeste Asiático, América do Sul e Europa.