


Haddelenmiş İplik ve Kesilmiş İplik: Vidalar Yuvarlanmaya Geçtiğinde Ne Değişir?
Haddelenmiş İplik ve Kesilmiş İplik: Vidalar Yuvarlanmaya Geçtiğinde Ne Değişir?
İki vida, aynı çizim, aynı malzeme, aynı sertlik. Birinde kalıp kafasıyla kesilmiş bir iplik var; diğerinde ise metal şekillenene kadar basınçla oluşturulan bir iplik bulunur. Boyutsal olarak aynı ölçüyü geçebilirler. Hizmette farklı davranırlar ve farka, parçalardan herhangi biri yapılmadan önce karar verilir.
Bu, yuvarlanmanın her zaman kazanacağı iddiası değildir. Kararın doğru gerekçelerle verilebilmesi için metalde, makinede ve parçanın maliyetinde gerçekte neyin değiştiğinin bir açıklamasıdır.
Aynı ipliği yapmanın iki yolu
Kesme malzemeyi çıkarır. Bir pafta kafası veya kılavuz, diş profilini boşluktan keserek küçük talaşlar bırakır ve her dişin kenarları boyunca tanecik yapısını kesintiye uğratır.
Yuvarlamak malzemenin yerini değiştirir. Belirli bir rulo çapına döndürülen işlenmemiş parça, kalıplar arasında sıkıştırılır ve metal, diş formuna doğru dışarı doğru akar. Hiçbir şey kaldırılmaz; iplik işlenmemiş parçanın kendi malzemesinden kaldırılır.
Haddeleme tahıla ne yapar?
Kesilmiş bir iplikte tanecikli lifler gövdeye paralel uzanır ve her iplik kökünde kesilir. Kıvrılmış bir iplikte, lifler ipliğin konturunu (yan taraftan yukarıya, tepenin etrafından, bir sonraki köke kadar) kesintisiz olarak takip eder.
Bu geometri, vidaların başarısız olduğu yerde özellikle önemlidir: tasarım gereği stres konsantrasyonu olan diş kökünde. Kökün etrafında dolaşan sürekli bir elyaf artı oluşumun bıraktığı artık basınç gerilimi, haddelenmiş ipliklerin tipik olarak aynı malzeme ve sınıftaki kesilmiş ipliklerden belirgin şekilde daha iyi yorulma direnci göstermesinin nedenidir.
Atölyede değişen dört şey
| Neler değişir? | Haddelenmiş iplik | İpliği kes |
|---|---|---|
| Kökte tahıl akışı | Sürekli, profili takip eder | Her kökten kopmuş |
| Yüzey kalitesi | Kalıp tarafından sıkıştırılır ve düzeltilir | Kesme hızına ve takım aşınmasına bağlıdır |
| Malzeme | Hiçbiri kaldırılmadı — çip yok | Cipsler ve biraz daha küçük bir boşluk |
| Boyutsal kararlılık | Kalıp ayarlandıktan sonra çok tutarlı | Takım aşınmasıyla sürüklenmeler |
Üretkenlik noktası genellikle küçümsenir: talaş olmadığından ve kalıp seti formunu koruduğundan, haddeleme, bin parça başına çok daha az hurda üretme eğilimindedir ve operatörün müdahalesi, kesiciyi ayarlamaktan ziyade çoğunlukla iş parçası çapı ve yağlamayla ilgilidir.
Ham parça çapı: başarıyı belirleyen sayı
Haddeleme malzeme oluşturmaz. İşlenmemiş parça, bitmiş ipliğin kaplayacağı hacmi tam olarak içermelidir, bu nedenle rulo (boş) çapı, nominal boyuttan alınmak yerine ipliğin adım çapından hesaplanır. Her iki yönde de yanlış anladığınızda sonuçları tahmin edilebilir:
- Çok küçük — diş tamamlanmamış, tepe dolmuyor ve parça, hatve çapında uygun/uygun değil göstergesinde başarısız oluyor.
- Çok büyük — kalıp aşırı yüklendiğinde parça tepe noktasından kırılabilir ve kalıbın ömrü keskin bir şekilde düşer.
Bu, "zaten iplik yuvarlayan" bir alıcının yeni bir makine ekledikten sonra hala hurda sorunu yaşamasının en yaygın nedenidir: yeni silindir iyi durumda, ham parça yanlış.
Yuvarlanmanın yanlış cevap olduğu yer
- İç dişliler. Döner kılavuzlar mevcuttur, ancak çoğu vida üretimi için kılavuz çekme pratik yol olmaya devam etmektedir.
- Çok ince duvarlar. Radyal kuvvetin bir yere gitmesi gerekiyor; ince kesitler deforme olur veya patlar.
- Sertleştirilmiş malzeme. Yaklaşık 40 HRC'nin üzerinde işlenmemiş parça güvenilir şekilde akmayacaktır; süreç hala deforme olabilecek malzeme istiyor.
- Alttan kesmeler ve kesintili dişler. Kalıbın kanat boyunca sürekli desteğe ihtiyacı vardır.
- Özel profillere sahip çok küçük partiler. Parça başına kalıp maliyetinin çalışma boyunca amortismana tabi tutulması gerekir.
Düz kalıp veya dairesel kalıp
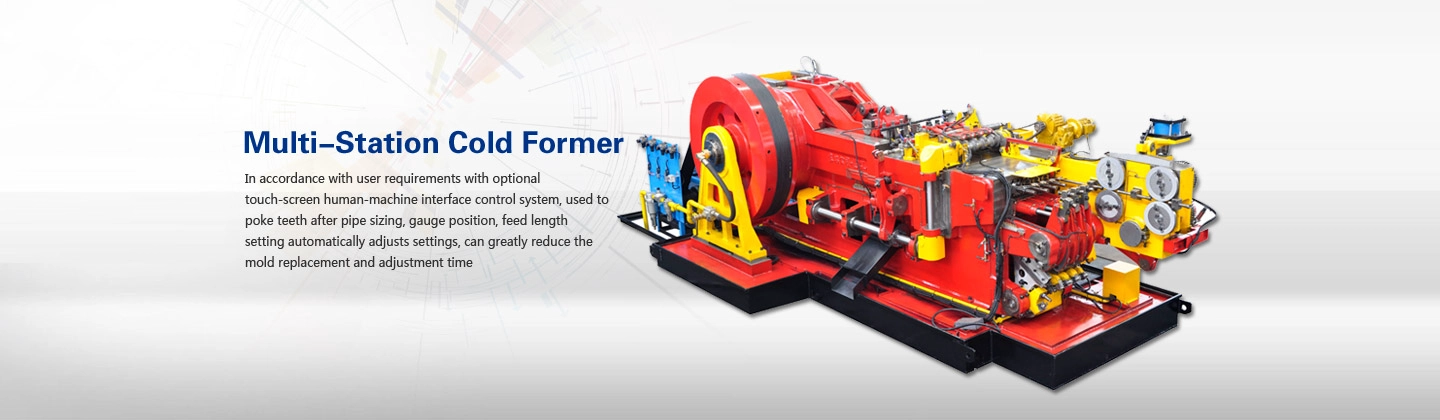
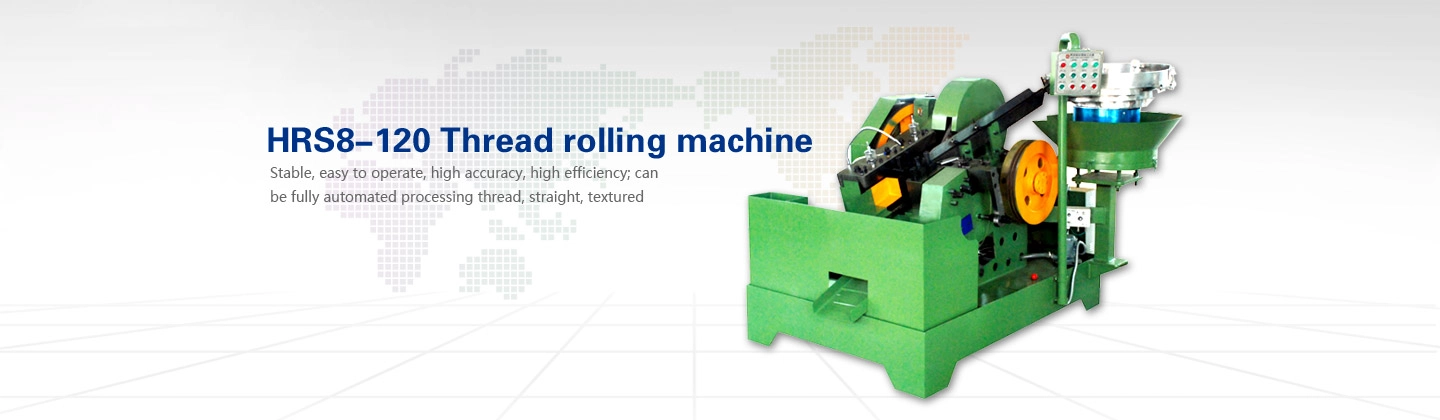
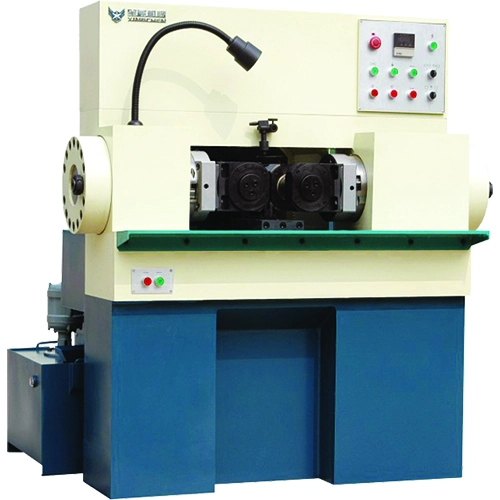
Düz kalıp makineler yüksek hacimli vida ve cıvatalar için standarttır: basit kinematik, basit kalıp değiştirme ve hat içi üretim dizisine kolay aktarım. Dairesel kalıp (iki silindirli) makineler daha büyük çaplara, daha uzun parçalara ve daha ağır bölümlere uygundur; burada yuvarlanma kuvvetinin dönen bir konfigürasyonda yönetilmesi daha kolaydır.
Hangi tür olursa olsun, üç kurulum alışkanlığı sonuca karar verir: doğru iş parçası çapı, temiz ve doğru şekilde uygulanan yağlayıcı ve kalıp paralelliği. Kalıp aşınması doğrusal değildir; profilini kaybetmeye başlayan bir kalıp bir süre parçaları geçmeye devam eder, ardından tüm partiyi aynı anda bozar.
Silindiri satın almadan önce
- Diş aralığı ve ham çap aralığı — yalnızca bugünün değil, daha sonra eklemeyi beklediğiniz parçalar da dahil.
- Kalıp uzunluğu ve kalıp değiştirme süresi — yüksek karışımlı üretimde bin parça başına gerçek maliyetin olduğu yer burasıdır.
- Başlıkla hız eşleşmesi — başlığın çıkışını absorbe edemeyen bir silindir, darboğazı hareket ettirir.
- Besleme ve besleme stabilitesi — haddelenmiş bir iplik, beslemeden kaynaklanan herhangi bir yalpalamayı devralır.
Sık sorulan sorular
Haddelenmiş iplikler her zaman kesilmiş ipliklerden daha mı güçlüdür?
Yorgunluk açısından, sürekli tane akışı ve artık basınç gerilimi nedeniyle haddelenmiş iplikler normalde önemli ölçüde daha iyidir. Statik çekme mukavemeti için ipliğin gerilim alanı yönetilir, böylece aynı sınıftan kesilmiş bir iplik benzer bir yük taşıyabilir. Pratik avantaj döngüsel yükleme altında ve kökte ortaya çıkar.
Zaten işlediğim bir vidanın üzerine diş açabilir miyim?
Genellikle evet, ancak işlenmemiş parçanın yeniden tasarlanması gerekir: ön haddeleme çapı, bitmiş ana çaptan değil, hatve çapından elde edilir. İnce duvarlı veya sert malzemeli parçalar hiç uygun olmayabilir.
Haddelemeden sonra ısıl işleme ihtiyacım var mı?
Yalnızca özellik sınıfı gerektiriyorsa. Haddeleme soğuk şekillendirme adımıdır ve su verme ve temperlemenin yerini almaz. Haddelemeyi ısıl işlem takip ederse, kaplamanın ve haddeleme sırasının her ikisinin de yorulma avantajının ne kadarının hayatta kalacağını etkilediğini unutmayın.
Haddelenmiş ipliklerim neden tepe noktasındaki ölçüyü bozuyor?
Çoğunlukla işlenmemiş parçanın boyutu büyüktür, kalıp profilinin ötesine aşınmıştır veya yağlama yetersiz olduğundan kret akmak yerine yırtılır. Önce ham parça çapını kontrol edin; doğrulaması en ucuz şey budur.
Ne sağlıyoruz?
Makineleri biz tedarik ediyoruz: diş açma makineleri, başlık makineleri ve hattın geri kalanı. Kalıplar, sipariş ettiğiniz makineye uyacak şekilde tedarik edilir ve çiziminiz yoksa kalıbın yapılması için birkaç örnek vida yeterlidir.
İlgili ekipman ve okuma
- İplik yuvarlama makineleri - Vida dişleri için düz kalıp ve yuvarlak kalıp makineleri.
- Yuvarlak tip iplik haddeleme makinesi — daha büyük çaplar ve daha uzun parçalar için.
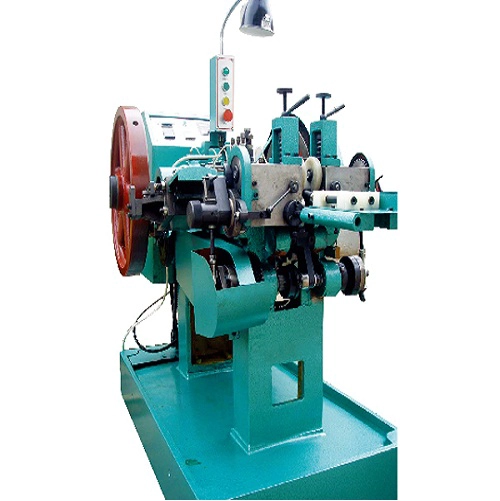
- Soğuk şişirme makineleri — yuvarladığınız boşluğu ayarlayan yukarı akış aşaması.
- Alçıpan vidaları için diş haddeleme makinesi — Tipik bir yüksek hacimli uygulama.
- İplik ovalama makinesi için güvenli çalışma süreci — kurulum ve çalıştırma uygulaması.
Yazar hakkında: Avril Xu, Harbin Rainbow Technology Co., Ltd. — bağlantı elemanı ekipmanlarında 30 yılı aşkın süredir, Güney Asya, Güneydoğu Asya, Güney Amerika ve Avrupa'daki alıcılara diş haddeleme makineleri, 1-kalıp-2-üflemeli başlık makineleri, somun şekillendiriciler, sürekli örgülü bant fırınları ve komple vida ve cıvata üretim hatları tedarik ediyor.