


Gwint walcowany a gwint cięty: co się zmienia, gdy śruby przechodzą na walcowanie
Gwint walcowany a gwint cięty: co się zmienia, gdy śruby przechodzą na walcowanie
Dwie śruby, ten sam rysunek, ten sam materiał, ta sama twardość. W jednym z nich wycięto gwint za pomocą głowicy gwinciarskiej; drugi ma gwint utworzony pod ciśnieniem, aż metal nabierze kształtu. Wymiarowo mogą przejść tę samą skrajnię. W służbie zachowują się inaczej i o różnicy decyduje się przed wykonaniem którejkolwiek części.
To nie jest argument, że rolowanie zawsze wygrywa. Jest to opis tego, co faktycznie się zmienia — w metalu, maszynie i koszcie części — dzięki czemu można podjąć decyzję na właściwych podstawach.
Dwa sposoby założenia tego samego wątku
Cięcie usuwa materiał. Głowica gwinciarska lub gwintownik wycina profil gwintu z półwyrobu, pozostawiając małe wióry i przerywając strukturę ziaren wzdłuż boków każdego gwintu.
Walcowanie wypiera materiał. Półwyrób — obrócony do określonej średnicy walca — jest ściskany pomiędzy matrycami, a metal wypływa na zewnątrz do postaci gwintu. Nic nie jest usuwane; nić jest podniesiona z własnego materiału półfabrykatu.
Co walcowanie robi z ziarnem
W naciętej nici włókna ziaren biegną równolegle do trzonu i są odcinane przy każdym nasadzie nici. W zwiniętej nici włókna podążają za konturem nici – w górę po boku, wokół grzbietu, w dół do następnego nasady – bez przerwy.
Ta geometria ma największe znaczenie tam, gdzie zawodzą śruby: u nasady gwintu, co z założenia oznacza koncentrację naprężeń. Ciągłe włókno biegnące wokół nasady oraz naprężenia ściskające powstające podczas formowania powodują, że gwinty walcowane zazwyczaj wykazują znacznie lepszą odporność na zmęczenie niż nici cięte z tego samego materiału i tej samej klasy.
Cztery rzeczy, które zmieniają się w hali produkcyjnej
| Co się zmienia | Zwinięta nić | Utnij nić |
|---|---|---|
| Przepływ ziarna u nasady | Ciągły, podąża za profilem | Odcięty przy każdym korzeniu |
| Wykończenie powierzchni | Ściśnięte i wygładzone przez matrycę | Zależy od prędkości skrawania i zużycia narzędzia |
| Tworzywo | Żadne nie zostało usunięte — żadnych żetonów | Frytki plus nieco mniejszy blank |
| Stabilność wymiarowa | Bardzo spójne po ustawieniu matrycy | Dryfy w wyniku zużycia narzędzia |
Punkt produktywności jest często niedoceniany: ponieważ nie ma wiórów, a zestaw matryc zachowuje swój kształt, walcowanie zwykle wytwarza znacznie mniej złomu na tysiąc sztuk, a interwencja operatora dotyczy głównie średnicy półwyrobu i smarowania, a nie regulacji noża.
Pusta średnica: liczba decydująca o sukcesie
Walcowanie nie tworzy materiału. Półfabrykat musi zawierać dokładnie taką objętość, jaką zajmie gotowy gwint, dlatego też średnica rolki (półfabrykatu) jest obliczana na podstawie średnicy podziałowej gwintu, a nie na podstawie rozmiaru nominalnego. Jeśli popełnisz błąd w którąkolwiek stronę, konsekwencje będą przewidywalne:
- Za mały — gwint jest niekompletny, grzbiet nie jest wypełniony, a średnica podziałowa części nie spełnia norm.
- Za duży — matryca jest przeciążona, część może pęknąć na grzbiecie, a żywotność matrycy gwałtownie spada.
Jest to najczęstszy powód, dla którego kupujący, który „już walcuje nici”, po dodaniu nowej maszyny nadal ma problem ze złomowaniem: nowy wałek jest w porządku, półfabrykat jest niewłaściwy.
Gdzie rolowanie jest złą odpowiedzią
- Gwinty wewnętrzne. Istnieją gwintowniki walcowane, ale w przypadku większości śrub do produkcji gwintów pozostaje praktyczną metodą.
- Bardzo cienkie ściany. Siła promieniowa musi gdzieś się udać; cienkie sekcje odkształcają się lub pękają.
- Utwardzony materiał. Powyżej około 40 HRC półfabrykat nie będzie płynął niezawodnie; w procesie potrzebny jest materiał, który może się nadal odkształcać.
- Podcięcia i przerwane wątki. Matryca wymaga ciągłego wsparcia wzdłuż boku.
- Bardzo małe partie o specjalnych profilach. Koszt matrycy na część musi być amortyzowany w trakcie cyklu.
Płaska matryca lub okrągła matryca
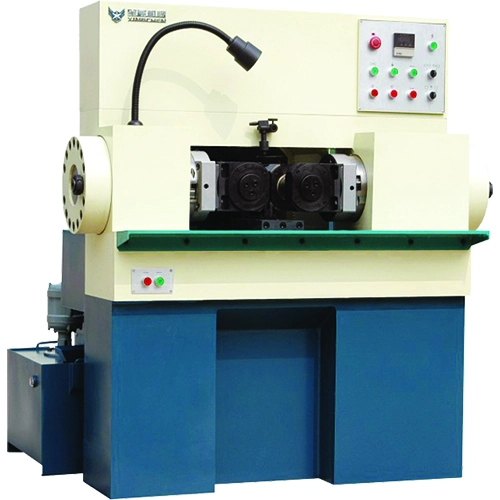
Płaska matryca maszyny to standard w przypadku śrub i śrub produkowanych na dużą skalę: prosta kinematyka, prosta wymiana matrycy i łatwe przeniesienie do sekwencji produkcyjnej inline. Okrągła matryca Maszyny (dwuwalcowe) nadają się do obróbki większych średnic, dłuższych części i cięższych sekcji, gdzie w konfiguracji obrotowej łatwiej jest zarządzać siłą walcowania.
Niezależnie od typu, o wyniku decydują trzy nawyki konfiguracji: prawidłowa średnica półwyrobu, czysty i prawidłowo nałożony smar oraz równoległość matrycy. Zużycie matrycy nie jest liniowe — matryca, która zaczęła tracić swój profil, przez jakiś czas przechodzi przez części, a następnie od razu zawodzi całą partię.
Zanim kupisz rolkę
- Zakres gwintów i zakres średnic półproduktów — łącznie z częściami, które planujesz dodać później, nie tylko dzisiaj.
- Długość matrycy i czas wymiany matrycy — na tym właśnie polega rzeczywisty koszt tysiąca sztuk w przypadku produkcji wielkoseryjnej.
- Szybkość dopasowania do nagłówka — wałek, który nie jest w stanie wchłonąć wydajności głowicy, po prostu przesuwa wąskie gardło.
- Stabilność podawania i podawania — gwint walcowany przejmuje wszelkie wahania od dosuwu.
Często zadawane pytania
Czy gwinty walcowane są zawsze mocniejsze niż gwinty cięte?
W przypadku zmęczenia gwinty walcowane są zwykle znacznie lepsze ze względu na ciągły przepływ ziaren i resztkowe naprężenia ściskające. W przypadku statycznej wytrzymałości na rozciąganie decyduje obszar naprężeń nici, więc przecięta nić tej samej klasy może przenosić podobne obciążenie. Praktyczna zaleta pojawia się przy obciążeniu cyklicznym i u podstawy.
Czy mogę nawijać gwinty na śrubę, którą już obrobiłem?
Zwykle tak, ale blank musi zostać przeprojektowany: średnica przed walcowaniem jest obliczana na podstawie średnicy podziałowej, a nie gotowej średnicy głównej. Części o cienkich ściankach lub twardym materiale mogą w ogóle nie być odpowiednie.
Czy potrzebuję obróbki cieplnej po walcowaniu?
Tylko jeśli wymaga tego klasa właściwości. Walcowanie jest etapem formowania na zimno i nie zastępuje hartowania i odpuszczania. Jeśli obróbka cieplna następuje po walcowaniu, należy pamiętać, że zarówno powłoka, jak i kolejność walcowania wpływają na to, jak duża część korzyści zmęczeniowych zostanie zachowana.
Dlaczego moje gwinty walcowane nie spełniają miernika na grzbiecie?
Najczęściej półfabrykat jest zbyt duży, matryca jest zużyta poza swoim profilem lub smarowanie jest niewystarczające i grzebień pęka zamiast płynąć. Najpierw sprawdź średnicę pustego miejsca – jest to najtańsza rzecz do sprawdzenia.
Co dostarczamy
Dostarczamy maszyny: walcarki do gwintów, walcarki i pozostałą część linii. Matryce są dostarczane w celu dopasowania do zamówionej maszyny, a jeśli nie masz rysunku, wystarczy kilka próbek śrub, z których można wykonać matrycę.
Powiązany sprzęt i czytanie
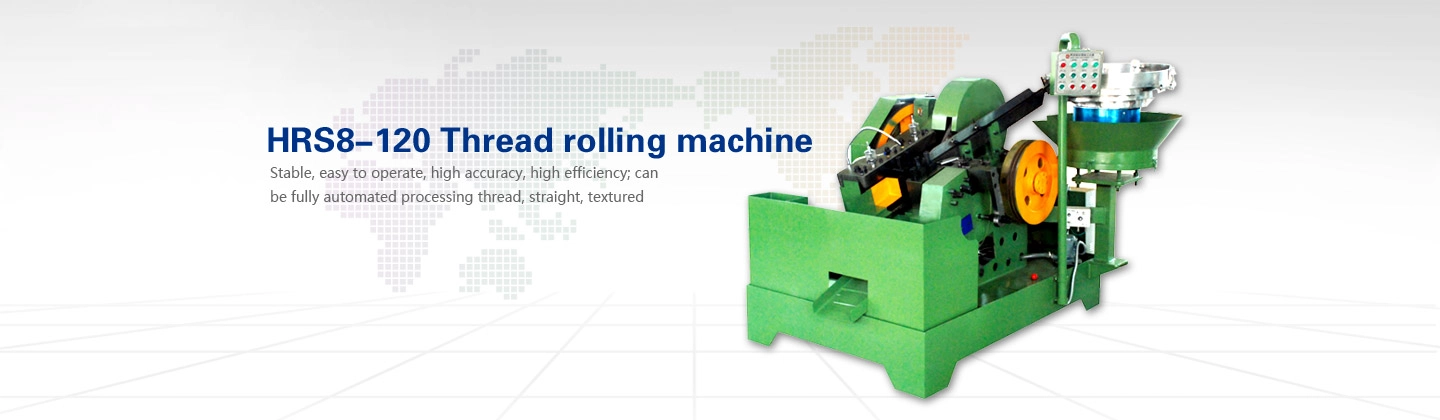
- Maszyny do walcowania gwintów — matryce płaskie i okrągłe do gwintów.
- Maszyna do walcowania gwintów typu okrągłego — dla większych średnic i dłuższych części.
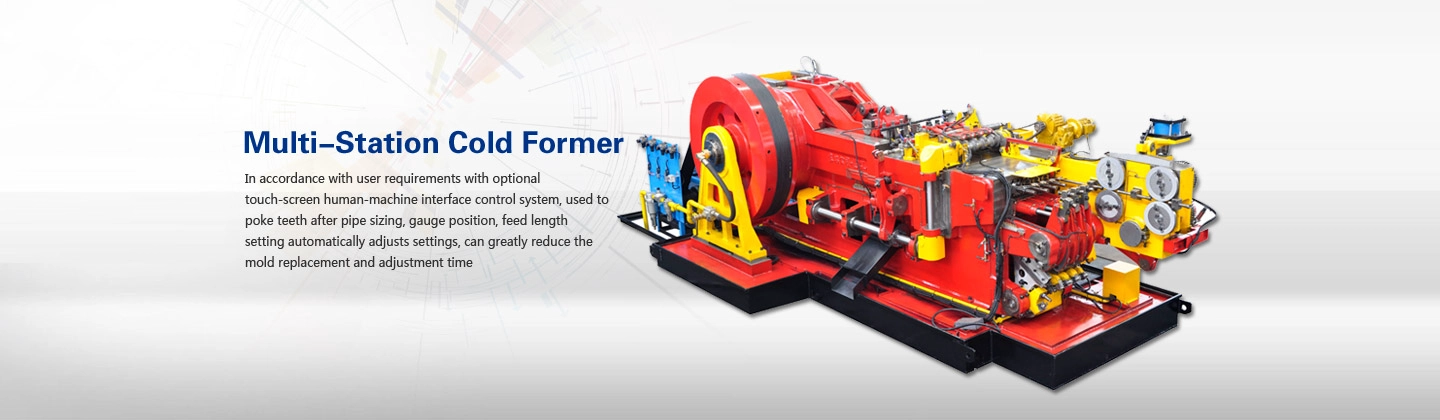
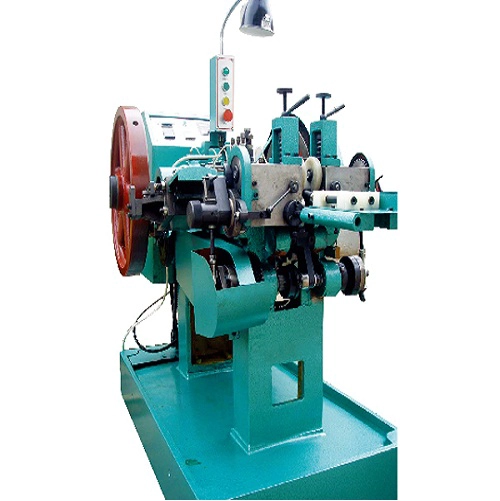
- Maszyny do kucia na zimno — etap poprzedzający, który ustala rzut, który rzucasz.
- Walcarka do wkrętów do płyt kartonowo-gipsowych — typowa aplikacja masowa.
- Bezpieczny proces obsługi walcarki do gwintów — praktyka konfiguracji i obsługi.
O autorze: Avril Xu, Harbin Rainbow Technology Co., Ltd. — ponad 30 lat w sprzęcie do elementów złącznych, dostarczając maszyny do walcowania gwintów, maszyny do walcowania gwintów z 1 matrycą i 2 rozdmuchami, formarki do nakrętek, piece taśmowe z ciągłą siatką oraz kompletne linie do produkcji śrub i śrub nabywcom w Azji Południowej, Azji Południowo-Wschodniej, Ameryce Południowej i Europie.