


Filetage roulé vs filetage coupé : ce qui change lorsque les vis passent au roulement
Filetage roulé vs filetage coupé : ce qui change lorsque les vis passent au roulement
Deux vis, même dessin, même matière, même dureté. L'un d'eux a un fil coupé avec une tête de filière ; l'autre a un fil formé par pression jusqu'à ce que le métal prenne sa forme. Dimensionnellement, ils peuvent passer la même jauge. En service, ils se comportent différemment, et la différence est décidée avant que l'une ou l'autre partie ne soit faite.
Ce n’est pas un argument selon lequel rouler gagne toujours. Il s’agit d’une description de ce qui change réellement – dans le métal, dans la machine et dans le coût de la pièce – afin que la décision puisse être prise sur de bonnes bases.
Deux façons de créer le même fil
Coupe enlève de la matière. Une tête de filière ou un taraud coupe le profil du filetage hors de l'ébauche, laissant de petits copeaux et interrompant la structure du grain le long des flancs de chaque filetage.
Roulement déplace la matière. L'ébauche - tournée vers un diamètre de rouleau spécifique - est pressée entre les matrices et le métal s'écoule vers l'extérieur dans la forme filetée. Rien n'est supprimé ; le fil est tiré du propre matériau de l'ébauche.
Ce que le roulage fait au grain
Dans un fil coupé, les fibres du grain sont parallèles à la tige et sont coupées à chaque racine du fil. Dans un fil roulé, les fibres suivent le contour du fil — en remontant le flanc, autour de la crête, jusqu'à la racine suivante — sans interruption.
Cette géométrie compte plus précisément là où les vis échouent : au niveau de la racine du filetage, qui est une concentration de contraintes de par sa conception. Une fibre continue s'étendant autour de la racine, ainsi que la contrainte résiduelle de compression laissée par le formage, expliquent pourquoi les fils roulés présentent généralement une résistance à la fatigue nettement meilleure que les fils coupés du même matériau et de la même classe.
Quatre choses qui changent dans l'atelier
| Quels changements | Fil roulé | Couper le fil |
|---|---|---|
| Flux de grains à la racine | Continue, suit le profil | Coupé à chaque racine |
| Finition superficielle | Comprimé et lissé par la filière | Dépend de la vitesse de coupe et de l'usure de l'outil |
| Matériel | Aucun supprimé - pas de puces | Des jetons, plus un flan légèrement plus petit |
| Stabilité dimensionnelle | Très cohérent une fois le dé posé | Dérives avec usure des outils |
Le point de productivité est souvent sous-estimé : comme il n'y a pas de copeaux et que le jeu de matrices conserve sa forme, le laminage a tendance à produire beaucoup moins de rebuts par millier de pièces, et l'intervention de l'opérateur porte principalement sur le diamètre de l'ébauche et la lubrification plutôt que sur le réglage d'une fraise.
Diamètre du flan : le nombre qui décide du succès
Rouler ne crée pas de matière. L'ébauche doit contenir exactement le volume qu'occupera le filetage fini, c'est pourquoi le diamètre du rouleau (ébauche) est calculé à partir du diamètre primitif du filetage plutôt que de la taille nominale. Si vous vous trompez dans un sens ou dans l’autre, les conséquences sont prévisibles :
- Trop petit — le filetage est incomplet, la crête ne se remplit pas et la pièce ne répond pas à une jauge go/no-go sur le diamètre primitif.
- Trop grand — le dé est surchargé, la pièce peut se fendre au niveau de la crête et la durée de vie du dé diminue fortement.
C'est la raison la plus courante pour laquelle un acheteur qui « roule déjà des fils » a encore un problème de chute après avoir ajouté une nouvelle machine : le nouveau rouleau fonctionne bien, le flan est mauvais.
Où rouler est la mauvaise réponse
- Fils internes. Des tarauds roulants existent, mais pour la plupart des productions de vis, le taraudage reste la voie pratique.
- Murs très fins. La force radiale doit aller quelque part ; les sections minces se déforment ou éclatent.
- Matériau durci. Au-dessus d'environ 40 HRC, le flan ne s'écoulera pas de manière fiable ; le processus veut du matériau qui peut encore se déformer.
- Contre-dépouilles et fils interrompus. La matrice a besoin d'un support continu le long du flanc.
- Très petits lots avec profils spéciaux. Le coût par pièce doit être amorti sur la durée du cycle.
Matrice plate ou matrice circulaire
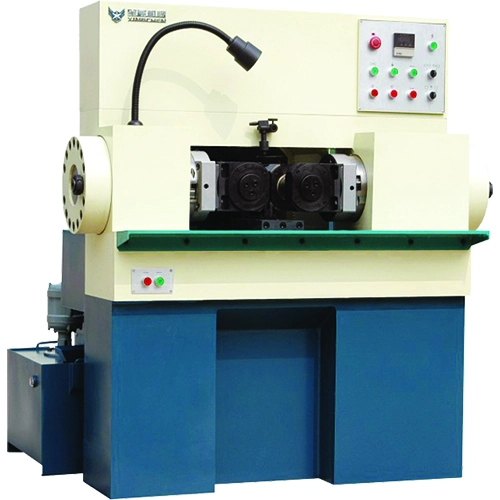
Matrice plate Les machines sont la norme pour les vis et boulons à grand volume : cinématique simple, remplacement simple des matrices et transfert facile dans une séquence de production en ligne. Matrice circulaire Les machines (à deux rouleaux) conviennent aux diamètres plus grands, aux pièces plus longues et aux sections plus lourdes, où la force de roulement est plus facile à gérer dans une configuration rotative.
Quel que soit le type, trois habitudes de configuration déterminent le résultat : diamètre d'ébauche correct, lubrifiant propre et correctement appliqué et parallélisme de la matrice. L'usure de la matrice n'est pas linéaire : une matrice qui a commencé à perdre son profil continue de laisser passer des pièces pendant un certain temps, puis tombe en panne d'un seul coup.
Avant d'acheter le rouleau
- Plage de filetage et plage de diamètres vierges - y compris les parties que vous comptez ajouter plus tard, pas seulement celles d'aujourd'hui.
- Longueur de matrice et temps de changement de matrice — c’est là que se situe le coût réel par millier de pièces dans une production à forte mixité.
- Match de vitesse avec la tête — un rouleau qui ne peut pas absorber le débit de la plateforme déplace simplement le goulot d'étranglement.
- Stabilité de l'alimentation et de l'alimentation — un fil roulé hérite de toute oscillation de l'alimentation.
Questions fréquemment posées
Les fils roulés sont-ils toujours plus résistants que les fils coupés ?
En termes de fatigue, les filetages laminés sont normalement nettement meilleurs en raison de l'écoulement continu des grains et des contraintes résiduelles de compression. Pour la résistance à la traction statique, la zone de contrainte du fil détermine, de sorte qu'un fil coupé de la même classe peut supporter une charge similaire. L'avantage pratique apparaît sous chargement cyclique et à la racine.
Puis-je enrouler des filetages sur une vis que j'usine déjà ?
Généralement oui, mais le flan doit être repensé : le diamètre de pré-roulage est dérivé du diamètre primitif, et non du diamètre principal fini. Les pièces à parois minces ou en matériaux durs peuvent ne pas convenir du tout.
Ai-je besoin d'un traitement thermique après le roulage ?
Uniquement si la classe de propriété l'exige. Le laminage est une étape de formage à froid et ne remplace pas la trempe et le revenu. Si le traitement thermique suit le laminage, notez que le revêtement et la séquence de laminage affectent tous deux le degré de survie du bénéfice en fatigue.
Pourquoi mes fils roulés échouent-ils à la jauge au niveau de la crête ?
Le plus souvent, l'ébauche est surdimensionnée, la matrice est usée au-delà de son profil ou la lubrification est insuffisante et la crête se déchire au lieu de couler. Vérifiez d’abord le diamètre du flan – c’est la chose la moins chère à vérifier.
Ce que nous fournissons
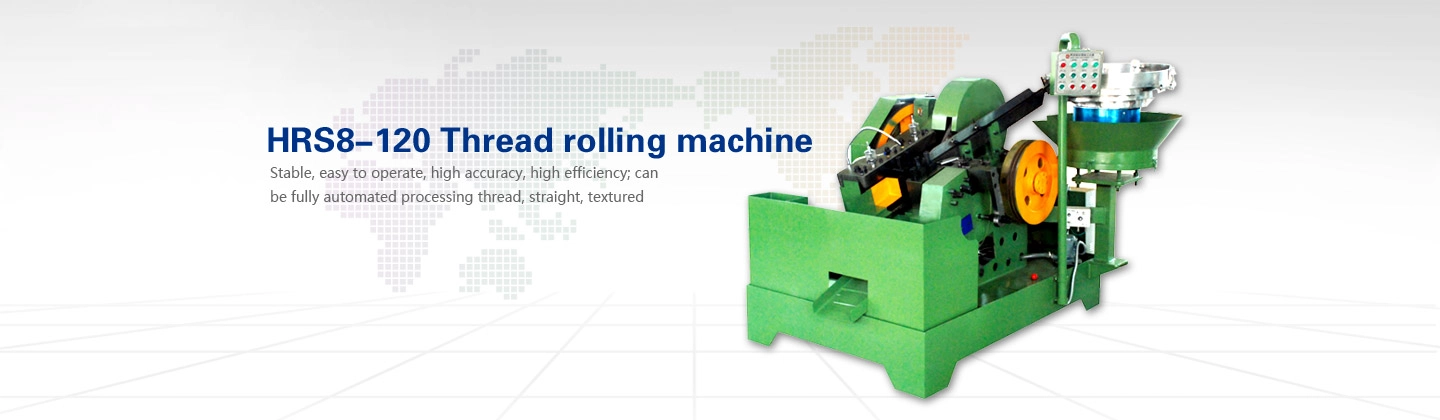
Nous fournissons les machines : machines à rouler les filets, machines à dresser et le reste de la ligne. Les matrices proviennent de la machine que vous commandez, et si vous n'avez pas de dessin, quelques exemples de vis suffisent pour fabriquer la matrice.
Matériel associé et lecture
- Machines à rouler les fils — machines à filières plates et à filières rondes pour filetages.
- Machine à rouler les filets de type rond — pour des diamètres plus grands et des pièces plus longues.
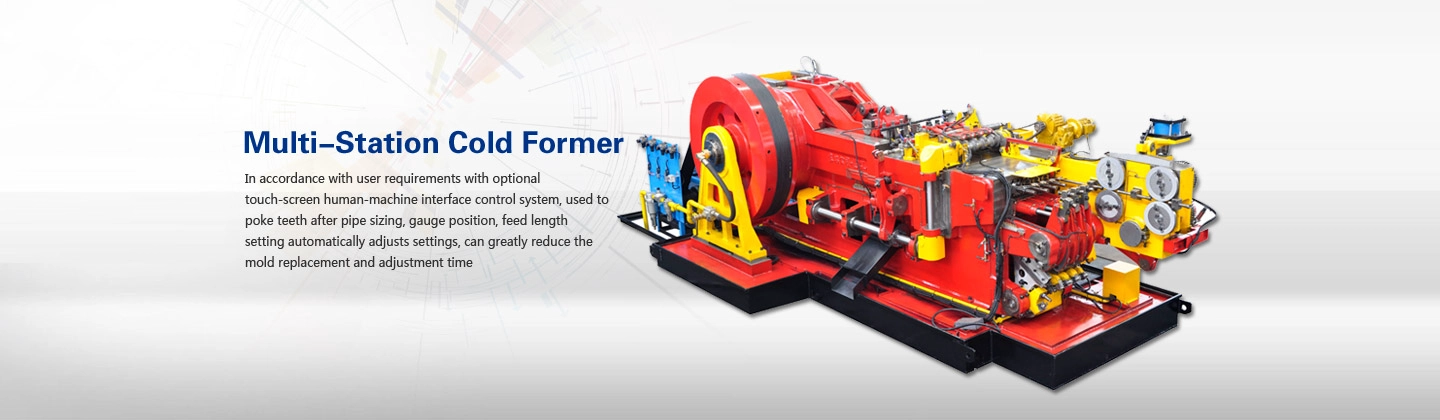
- Machines de frappe à froid - l'étape en amont qui définit le flan que vous lancez.
- Machine à rouler les filets pour vis à cloison sèche — une application typique à grand volume.
- Processus de fonctionnement sûr pour une machine à rouler les filets — les pratiques d'installation et d'exploitation.
À propos de l'auteur : Avril Xu, Harbin Rainbow Technology Co., Ltd. — plus de 30 ans d'expérience dans l'équipement de fixation, fournissant des machines à rouler les filets, des machines de frappe à 1 matrice et 2 coups, des formeuses d'écrous, des fours à bande continue à mailles et des lignes de production complètes de vis et de boulons aux acheteurs d'Asie du Sud, d'Asie du Sud-Est, d'Amérique du Sud et d'Europe.