


Filettatura rullata vs filettatura tagliata: cosa cambia quando le viti passano alla rullatura
Filettatura rullata vs filettatura tagliata: cosa cambia quando le viti passano alla rullatura
Due viti, stesso disegno, stesso materiale, stessa durezza. In uno viene tagliato un filo con una testa di filiera; l'altro ha un filo formato dalla pressione fino a quando il metallo non ha preso forma. Dimensionalmente possono superare lo stesso scartamento. In servizio si comportano diversamente e la differenza viene decisa prima che venga realizzata l'una o l'altra parte.
Questo non significa che il lancio vince sempre. È una descrizione di ciò che effettivamente cambia – nel metallo, nella macchina e nel costo del pezzo – in modo che la decisione possa essere presa con le giuste motivazioni.
Due modi per creare lo stesso thread
Taglio rimuove il materiale. Una filiera o un maschio trancia il profilo della filettatura dal pezzo grezzo, lasciando piccole scheggiature e interrompendo la struttura della grana lungo i fianchi di ogni filettatura.
Rotolamento sposta il materiale. Il pezzo grezzo, trasformato in un diametro specifico del rullo, viene schiacciato tra le matrici e il metallo scorre verso l'esterno nella forma della filettatura. Niente viene rimosso; il filo viene sollevato dal materiale stesso del pezzo grezzo.
Cosa fa la laminazione al grano
In un filo tagliato, le fibre del grano corrono parallele al gambo e sono recise in corrispondenza di ciascuna radice del filo. In un filo arrotolato, le fibre seguono il contorno del filo – lungo il fianco, attorno alla cresta, giù nella radice successiva – senza interruzioni.
Questa geometria è importante proprio nel punto in cui le viti si guastano: alla radice della filettatura, che è una concentrazione di stress in base alla progettazione. Una fibra continua che corre attorno alla radice, più lo stress di compressione residuo lasciato dalla formatura, è il motivo per cui i fili laminati mostrano in genere una resistenza alla fatica nettamente migliore rispetto ai fili tagliati dello stesso materiale e classe.
Quattro cose che cambiano in officina
| Cosa cambia | Filo arrotolato | Tagliare il filo |
|---|---|---|
| Flusso del grano alla radice | Continuo, segue il profilo | Reciso ad ogni radice |
| Finitura superficiale | Compresso e levigato dalla trafila | Dipende dalla velocità di taglio e dall'usura dell'utensile |
| Materiale | Nessuno rimosso, nessun chip | Patatine fritte, più un pezzo grezzo leggermente più piccolo |
| Stabilità dimensionale | Molto coerente una volta impostato il dado | Derive dovute all'usura degli utensili |
L'aspetto della produttività è spesso sottovalutato: poiché non ci sono trucioli e lo stampo mantiene la sua forma, la laminazione tende a produrre molti meno scarti per mille pezzi, e l'intervento dell'operatore riguarda principalmente il diametro del pezzo grezzo e la lubrificazione piuttosto che la regolazione della taglierina.
Diametro del grezzo: il numero che decide il successo
Il rotolamento non crea materiale. Il grezzo deve contenere esattamente il volume che occuperà la filettatura finita, motivo per cui il diametro del rotolo (grezzo) viene calcolato dal diametro primitivo della filettatura anziché dalla dimensione nominale. Se sbagli in entrambe le direzioni, le conseguenze saranno prevedibili:
- Troppo piccolo — la filettatura è incompleta, la cresta non si riempie e la parte non supera un calibro passa/non passa sul diametro primitivo.
- Troppo grande — lo stampo è sovraccarico, la parte potrebbe rompersi sulla cresta e la vita dello stampo diminuisce bruscamente.
Questo è il motivo più comune per cui un acquirente che "già avvolge i fili" ha ancora un problema di scarti dopo aver aggiunto una nuova macchina: il nuovo rullo va bene, il grezzo è sbagliato.
Dove rotolare è la risposta sbagliata
- Discussioni interne. Esistono maschi a rullare, ma per la maggior parte della produzione di viti la maschiatura rimane la via pratica.
- Pareti molto sottili. La forza radiale deve andare da qualche parte; le sezioni sottili si deformano o scoppiano.
- Materiale indurito. Al di sopra di circa 40 HRC il grezzo non scorrerà in modo affidabile; il processo richiede materiale che possa ancora deformarsi.
- Sottosquadri e filettature interrotte. La matrice necessita di un supporto continuo lungo il fianco.
- Lotti molto piccoli con profili speciali. Il costo dello stampo per parte deve essere ammortizzato nel corso della tiratura.
Fustella piatta o fustella circolare
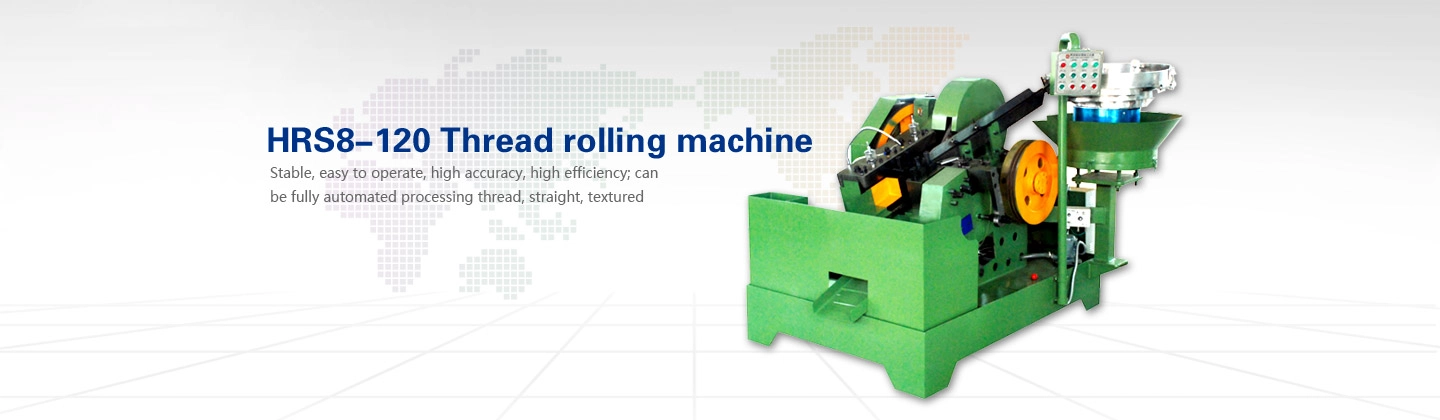
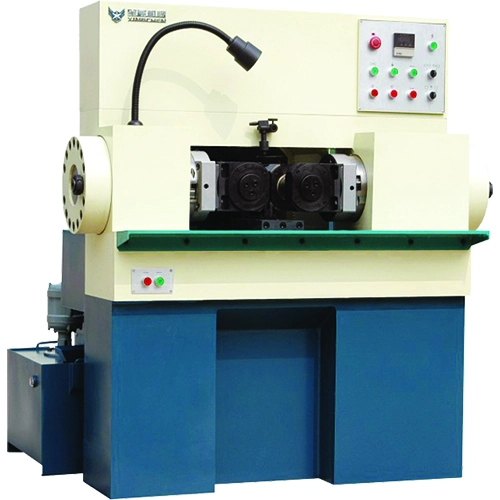
Stampo piatto Le macchine rappresentano lo standard per viti e bulloni ad alto volume: cinematica semplice, sostituzione semplice degli stampi e facile trasferimento in una sequenza di produzione in linea. Dado circolare Le macchine (a due rulli) sono adatte a diametri più grandi, parti più lunghe e sezioni più pesanti, dove la forza di laminazione è più facile da gestire in una configurazione rotante.
Qualunque sia il tipo, tre abitudini di installazione determinano il risultato: diametro del pezzo grezzo corretto, lubrificante pulito e applicato correttamente e parallelismo dello stampo. L'usura dello stampo non è lineare: uno stampo che ha iniziato a perdere il suo profilo continua a passare le parti per un po', poi si rompe un intero lotto contemporaneamente.
Prima di acquistare il rullo
- Gamma di filettature e gamma di diametri grezzi - comprese le parti che prevedi di aggiungere in seguito, non solo quelle di oggi.
- Lunghezza della matrice e tempo di cambio matrice - è qui che si colloca il costo reale per mille pezzi nella produzione ad alto mix.
- Partita veloce con il colpo di testa — un rullo che non può assorbire la produzione della testata sposta semplicemente il collo di bottiglia.
- Alimentazione e stabilità dell'alimentazione — un filo arrotolato eredita qualsiasi oscillazione dall'alimentazione.
Domande frequenti
I fili arrotolati sono sempre più resistenti dei fili tagliati?
Per quanto riguarda la fatica, le filettature rullate sono normalmente significativamente migliori a causa del flusso continuo dei grani e dello stress residuo di compressione. Per la resistenza alla trazione statica è determinante l'area di sollecitazione del filo, quindi un filo tagliato della stessa classe può sopportare un carico simile. Il vantaggio pratico appare sotto carico ciclico e alla radice.
Posso rullare le filettature su una vite che ho già lavorato?
Di solito sì, ma il grezzo deve essere riprogettato: il diametro del pre-roll si ricava dal diametro primitivo, non dal diametro maggiore finito. Le parti con pareti sottili o materiale duro potrebbero non essere affatto adatte.
Ho bisogno di un trattamento termico dopo la laminazione?
Solo se la classe della proprietà lo richiede. La laminazione è una fase di formatura a freddo e non sostituisce la tempra e il rinvenimento. Se il trattamento termico segue la laminazione, si noti che sia il rivestimento che la sequenza di laminazione influiscono sulla quantità di beneficio alla fatica che sopravvive.
Perché i miei fili arrotolati non rispettano il calibro sulla cresta?
Molto spesso il pezzo grezzo è sovradimensionato, la matrice è usurata oltre il suo profilo o la lubrificazione è insufficiente, quindi la cresta si strappa invece di scorrere. Controlla prima il diametro del grezzo: è la cosa più economica da verificare.
Cosa forniamo
Forniamo le macchine: rullatrici, intestatrici e il resto della linea. Le fustelle vengono fornite per corrispondere alla macchina che ordini e, se non hai un disegno, sono sufficienti alcune viti campione per realizzare la fustella.
Attrezzature correlate e lettura
- Rullatrici per filetti — macchine a filiere piane e tonde per filettatura di viti.
- Rullatrice per filetti di tipo tondo — per diametri maggiori e pezzi più lunghi.
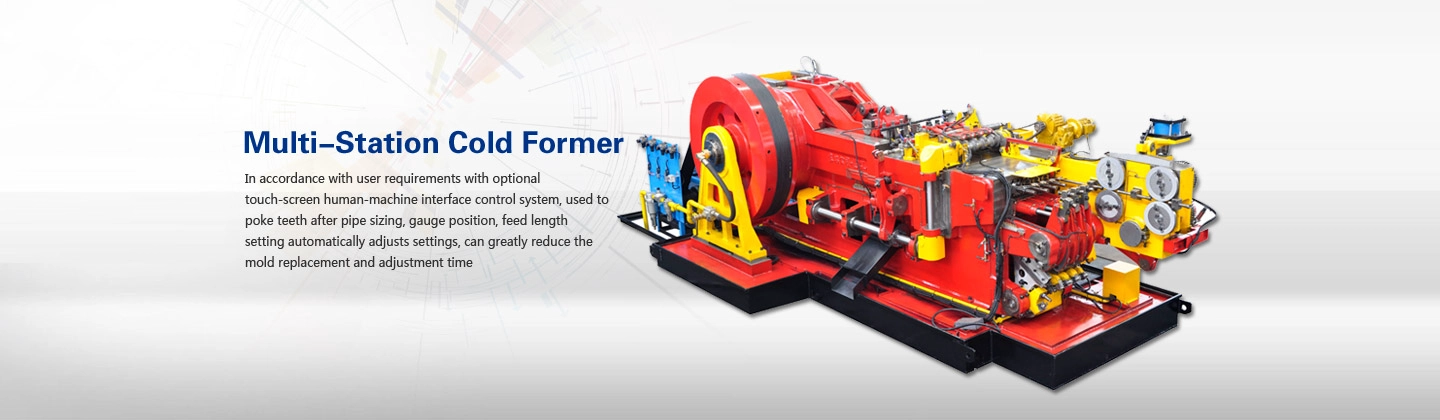
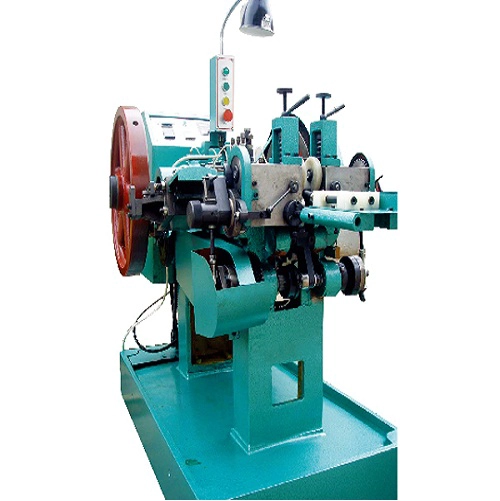
- Macchine per stampaggio a freddo - la fase a monte che imposta il pezzo grezzo che rotoli.
- Rullatrice per viti per cartongesso — una tipica applicazione ad alto volume.
- Processo di funzionamento sicuro per una rullatrice — pratica di installazione e funzionamento.
Informazioni sull'autore: Avril Xu, Harbin Rainbow Technology Co., Ltd. - da oltre 30 anni nel settore delle attrezzature per dispositivi di fissaggio, fornendo rullatrici per filettature, macchine per intestazione a 1 matrice e 2 colpi, formatrici di dadi, forni a nastro a rete continua e linee complete di produzione di viti e bulloni ad acquirenti in Asia meridionale, Sud-est asiatico, Sud America ed Europa.