


Rosca laminada versus rosca cortada: qué cambia cuando los tornillos pasan a laminar
Rosca laminada versus rosca cortada: qué cambia cuando los tornillos pasan a laminar
Dos tornillos, mismo dibujo, mismo material, misma dureza. Uno tiene un hilo cortado con un cabezal de troquel; el otro tiene un hilo formado por presión hasta que el metal tomó forma. Dimensionalmente pueden pasar el mismo calibre. En el servicio se comportan de manera diferente y la diferencia se decide antes de realizar cualquiera de las partes.
Este no es un argumento de que rodar siempre gana. Es una descripción de lo que realmente cambia (en el metal, en la máquina y en el costo de la pieza) para que se pueda tomar la decisión sobre la base correcta.
Dos formas de hacer el mismo hilo.
Corte elimina material. Un cabezal de roscado o un macho cortan el perfil de la rosca del espacio en bruto, dejando pequeñas virutas e interrumpiendo la estructura del grano a lo largo de los flancos de cada rosca.
Laminación desplaza el material. La pieza en bruto, convertida a un diámetro de rollo específico, se aprieta entre matrices y el metal fluye hacia afuera en forma de rosca. No se elimina nada; el hilo se levanta del propio material de la pieza en bruto.
¿Qué le hace el laminado al grano?
En un hilo cortado, las fibras de la fibra discurren paralelas al vástago y se cortan en la raíz de cada hilo. En un hilo enrollado, las fibras siguen el contorno del hilo (hacia arriba por el flanco, alrededor de la cresta y hacia abajo hasta la siguiente raíz) sin interrupción.
Esa geometría importa más precisamente donde fallan los tornillos: en la raíz de la rosca, que es una concentración de tensión por diseño. Una fibra continua que corre alrededor de la raíz, más la tensión residual de compresión que deja la formación, es la razón por la que los hilos enrollados suelen mostrar una resistencia a la fatiga notablemente mejor que los hilos cortados del mismo material y clase.
Cuatro cosas que cambian en el taller
| que cambia | hilo enrollado | cortar hilo |
|---|---|---|
| Flujo de grano en la raíz. | Continuo, sigue el perfil. | Cortado en cada raíz |
| Acabado superficial | Comprimido y alisado por el troquel. | Depende de la velocidad de corte y del desgaste de la herramienta. |
| Material | Ninguno eliminado, sin chips | Descantillados, además de un espacio en blanco un poco más pequeño |
| Estabilidad dimensional | Muy consistente una vez colocado el dado. | Deriva con desgaste de herramientas |
El punto de productividad a menudo se subestima: debido a que no hay virutas y el juego de matrices mantiene su forma, el laminado tiende a producir mucha menos chatarra por cada mil piezas, y la intervención del operador se centra principalmente en el diámetro de la pieza en bruto y la lubricación en lugar de ajustar una cortadora.
Diámetro en bruto: el número que decide el éxito
Rodar no crea material. La pieza en bruto debe contener exactamente el volumen que ocupará el hilo terminado, razón por la cual el diámetro del rollo (en blanco) se calcula a partir del diámetro de paso de la rosca en lugar de tomarse del tamaño nominal. Si se equivoca en cualquier dirección, las consecuencias serán predecibles:
- demasiado pequeño — la rosca está incompleta, la cresta no se llena y la pieza no supera el calibre pasa/no pasa en el diámetro de paso.
- demasiado grande — el troquel está sobrecargado, la pieza puede partirse en la cresta y la vida útil del troquel disminuye bruscamente.
Esta es la razón más común por la que un comprador que "ya enrolla hilos" todavía tiene un problema de desperdicio después de agregar una nueva máquina: el nuevo rodillo está bien, el espacio en blanco está equivocado.
Donde rodar es la respuesta incorrecta
- Hilos internos. Existen machos de roscar, pero para la mayoría de las producciones de tornillos, el roscado sigue siendo la ruta práctica.
- Paredes muy delgadas. La fuerza radial tiene que ir a alguna parte; Las secciones delgadas se deforman o revientan.
- Material endurecido. Por encima de aproximadamente 40 HRC, el blanco no fluirá de manera confiable; el proceso necesita material que aún pueda deformarse.
- Socavados e hilos interrumpidos. La matriz necesita un soporte continuo a lo largo del flanco.
- Lotes muy pequeños con perfiles especiales. El costo del troquel por pieza debe amortizarse a lo largo del proceso.
Troquel plano o troquel circular
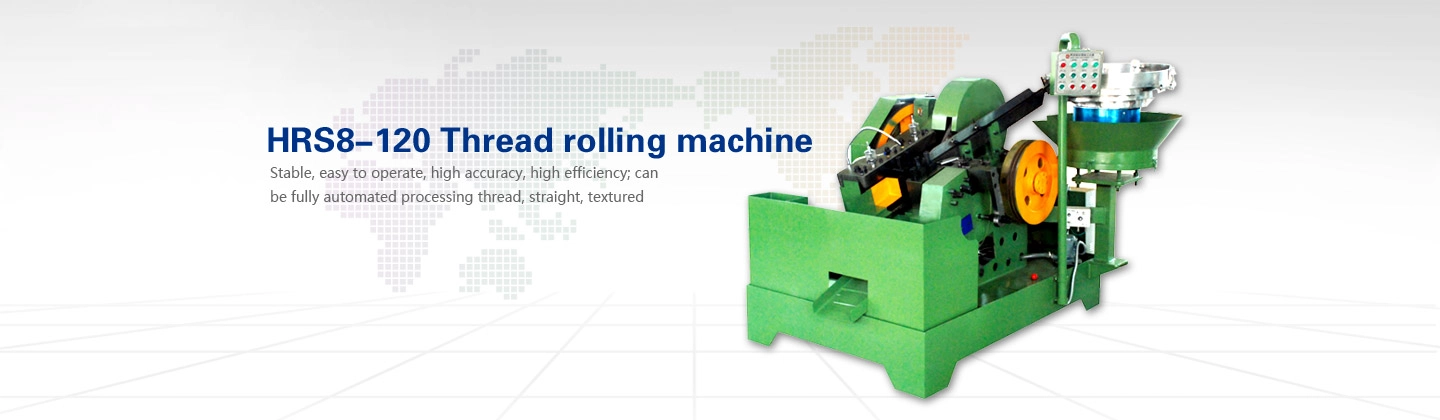
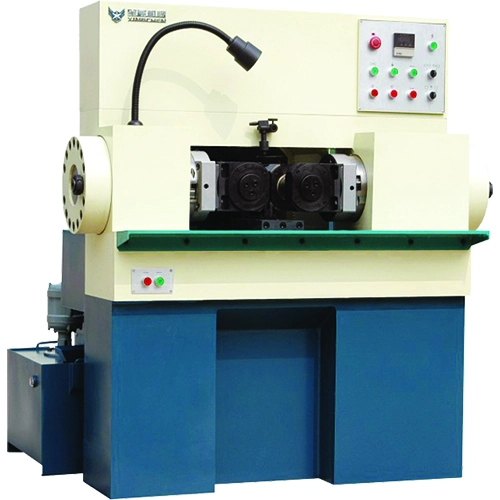
Troquel plano Las máquinas son el estándar para tornillos y pernos de gran volumen: cinemática simple, reemplazo sencillo de matrices y fácil transferencia a una secuencia de producción en línea. Troquel circular Las máquinas (de dos rodillos) se adaptan a diámetros más grandes, piezas más largas y secciones más pesadas, donde la fuerza de laminación es más fácil de gestionar en una configuración giratoria.
Cualquiera que sea el tipo, tres hábitos de configuración deciden el resultado: diámetro correcto de la pieza en bruto, lubricante limpio y correctamente aplicado y paralelismo del troquel. El desgaste del troquel no es lineal: un troquel que ha comenzado a perder su perfil sigue pasando piezas durante un tiempo y luego falla un lote completo a la vez.
Antes de comprar el rodillo
- Rango de rosca y rango de diámetro en blanco – incluidas las partes que espera agregar más adelante, no solo las de hoy.
- Longitud del troquel y tiempo de cambio del troquel. — Aquí es donde se sitúa el coste real por mil piezas en la producción de alta mezcla.
- Partido de velocidad con el cabezazo — un rodillo que no puede absorber la salida del cabezal simplemente mueve el cuello de botella.
- Alimentación y estabilidad de la alimentación — un hilo enrollado hereda cualquier oscilación del avance.
Preguntas frecuentes
¿Los hilos enrollados son siempre más fuertes que los hilos cortados?
Para la fatiga, las roscas laminadas normalmente son significativamente mejores debido al flujo continuo de grano y la tensión residual de compresión. Para la resistencia a la tracción estática gobierna el área de tensión del hilo, por lo que un hilo cortado de la misma clase puede soportar una carga similar. La ventaja práctica aparece bajo carga cíclica y en la raíz.
¿Puedo enrollar roscas en un tornillo que ya mecanicé?
Generalmente sí, pero es necesario rediseñar la pieza en bruto: el diámetro del pre-roll se deriva del diámetro del paso, no del diámetro mayor terminado. Las piezas con paredes finas o material duro pueden no ser adecuadas en absoluto.
¿Necesito tratamiento térmico después de rodar?
Sólo si la clase de propiedad lo requiere. El laminado es un paso de conformado en frío y no reemplaza el templado y revenido. Si el tratamiento térmico sigue al laminado, tenga en cuenta que tanto el recubrimiento como la secuencia de laminado afectan la cantidad de beneficio de fatiga que sobrevive.
¿Por qué mis hilos enrollados fallan en el calibre en la cresta?
En la mayoría de los casos, la pieza en bruto es demasiado grande, la matriz está desgastada más allá de su perfil o la lubricación es insuficiente, por lo que la cresta se rompe en lugar de fluir. Primero verifique el diámetro en blanco; es lo más barato de verificar.
Lo que suministramos
Suministramos las máquinas: laminadoras de roscas, cabezales y el resto de la línea. Los troqueles se obtienen para que coincidan con la máquina que solicita y, si no tiene un dibujo, unos cuantos tornillos de muestra son suficientes para fabricar el troquel.
Equipo relacionado y lectura.
- Máquinas laminadoras de hilo — máquinas de troqueles planos y redondos para roscas de tornillos.
- Máquina laminadora de hilo tipo redondo — para diámetros mayores y piezas más largas.
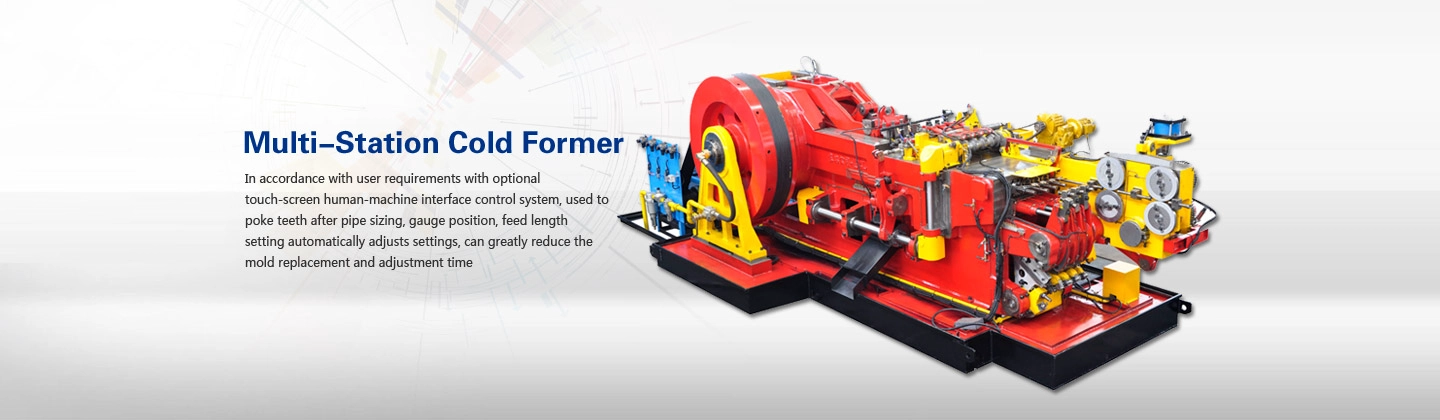
- Máquinas de estampación en frío – la etapa ascendente que establece el blanco que tiras.
- Máquina laminadora de roscas para tornillos para paneles de yeso – una aplicación típica de gran volumen.
- Proceso de operación segura para una máquina laminadora de hilos. — configuración y práctica operativa.
Sobre el autor: Avril Xu, Harbin Rainbow Technology Co., Ltd.: más de 30 años en equipos de fijación, suministrando máquinas laminadoras de roscas, máquinas cabezales de 1 troquel y 2 golpes, formadoras de tuercas, hornos de cinta de malla continua y líneas completas de producción de tornillos y pernos a compradores del sur de Asia, el sudeste asiático, América del Sur y Europa.